راهنمای کاربردی
پذیرش محموله
نمونهبرداری پذیرشی: نمونهٔ بدون عیب چه چیزی را نشان میدهد؟
نمونهٔ سالم میتواند از محمولهٔ معیوب بیاید. احتمال را بسنجید.

وبلاگ Vrolen
راهنماهای کاربردی برای تیمهایی که دادههای عملیاتی را متصل میکنند، رفتار سیستم را میسنجند و بهبود بعدی را انتخاب میکنند.
پذیرش محموله
نمونهٔ سالم میتواند از محمولهٔ معیوب بیاید. احتمال را بسنجید.
طراحی کار
پیش از جمع زمانها، همپوشانی را رسم کنید.
دادهٔ تولید
بچ مشکوک را بدون دوبارهشماری تاریخچه دنبال کنید.
ریسک کیفیت
کانکتور برعکس، فیکسچر جهتدار و اقدامی که تا انجام آزمون باز میماند. بررسی ریسک باید پس از جلسه هم به کار بیاید.
تأمین مجدد بر اساس مصرف
۱۸ کارت، گردش ۳۶۰ واحد را مجاز میکند. پیش از افزودن کارت، مشخص کنید کدام تأخیر در مسیر تأمین این موجودی را ضروری کرده است.
قابلیت فرایند
پراکندگی ثابت است، اما Cpk از 1.33 به 0.80 میرسد. جابهجایی میانگین و افزایش نوسان، دو مسئلهٔ متفاوتاند و پاسخ متفاوتی میخواهند.
کنترل آماری فرایند
افزایش مردودی، بهتنهایی دلیل تنظیم ماشین نیست. نمودار کنترل، قاعدهای روشن برای بررسی تغییر به شما میدهد.
تحلیل سیستم اندازهگیری
عدد روی نمایشگر دقیق به نظر میرسد، اما با عوضشدن اپراتور تغییر میکند. پیش از قضاوت دربارهٔ تولید، روش اندازهگیری را بررسی کنید.
قابلیت اتکای تحویل
مثال ساختگی ده سفارش با ۷۰ درصد شروع میشود. نتیجهٔ یک بررسی دریافت را تغییر دهید تا اثر تحقق همزمان دو شرط را ببینید. پیش از ورود دادهٔ واقعی، سفارشهای مشمول و شواهد دریافت را طبق قواعد گزارش تعیین کنید.
کیفیت در چند مرحله
سه مرحله با بازده بار اول ۹۰ درصد، فقط ۷۲٫۹ درصد از قطعات اولیه را بدون دوبارهکاری از همه مراحل عبور میدهند.
هموارسازی تولید
تکرار AABC با ترکیب محصول ۲:۱:۱ سازگار است. اما خط باید بتواند همین ترکیب را در فاصله برنامهریزیشده واقعاً تأمین کند.
اتصال دادههای تولید
رسیدن پیام کافی نیست؛ ممکن است واحد اشتباه، مقدار قدیمی یا رویداد تکراری داشته باشد. برای تحلیل قابل اتکا، معنای داده را هم در مسیر اتصال حفظ کنید.
اعتبار مدل شبیهسازی
مدل ممکن است خروجی هفتگی را درست بازسازی کند و الگوی روزانه را اشتباه بگیرد. پیش از تنظیم مدل، شواهد لازم برای اعتماد به پیشنهاد را مشخص کنید.
عملکرد انرژی در تولید
ممکن است برق پنج درصد کمتر شود و انرژی بهازای واحد پذیرفتهشده نزدیک هفت درصد بیشتر. مخرج شاخص، نتیجه را عوض میکند.
هزینهٔ توقف تولید
همان یک ساعت توقف در این مثال میتواند ۳۵۰، ۵۳۰ یا ۱۱۵۰ یورو هزینه داشته باشد. تفاوت به سرنوشت تولید عقبافتاده مربوط است.
موجودی و زمان عبور
۲۴۰ واحد موجودی با نرخ خروج ۸۰ واحد در ساعت کاری، سه ساعت زمان عبور میانگین میدهد. این نتیجه فقط با مرز و فرضهای هماهنگ معنا دارد.
بازده بار اول
ممکن است ۹۷۰ قطعه از ۱۰۰۰ قطعه در پایان پذیرفته شوند، اما فقط ۹۰۰ قطعه بار اول قبول شده باشند. دفتر هر واحد، کار پنهان را آشکار میکند.
فرمول OEE
فرمول OEE با مثال محاسبه گامبهگام و ارتباط آن با شش اتلاف بزرگ تولید.
تاکت، چرخه و زمان عبور
فرمولها، یک مثال مشترک و اشتباههایی که به تصمیم نادرست درباره ظرفیت میرسند.
عاملهای هوش مصنوعی
تعریف عامل در کارخانه، سه کاربرد اولیه، پنج سطح اختیار و قواعدی که تصمیم را در محدوده امن نگه میدارند.
تحلیل پارتوی توقف
دو رتبهبندی، ساختار علت و قواعد ثبت رویداد برای انتخاب توقفی که ارزش بررسی دارد.
OEE و نرخ خروجی
هفت دلیل که امتیاز بهتر OEE ممکن است ارسال، زمان عبور و تحویل را تغییر ندهد.
حل مسئله با A3
هفت بخش، یک مثال و برگه قابل ویرایش؛ همراه روش بررسی شواهد بهجای پرکردن صرف خانهها.
درخت شاخصهای تولید
چهار سطح برای وصلکردن نتیجه کسبوکار به عواملی که تیم میتواند تغییر دهد.
بالانس خط تولید
مثال تاکت، محتوای کار و بار اپراتور؛ همراه محدودیتهای تعداد نیروی محاسبهشده.
هوش مصنوعی در تحلیل علت ریشهای
کارهای مناسب هوش مصنوعی، چهار خطای بررسی و راه تبدیل علت احتمالی به علت تأییدشده.
هوش مصنوعی برای بهبود مستمر
چرخه هفتمرحلهای بهبود: ابزار کجا زمان میخرد و چه تصمیمهایی با افراد میماند.
مقایسه OEE، TEEP و بهرهبرداری زمانی
یک مثال مشترک و جدول تصمیم نشان میدهد هر شاخص کدام سؤال را پاسخ میدهد.
گلوگاههای متغیر تولید
میانگینها جابهجایی محدودیت را پنهان میکنند. روش بررسی با رویداد، صف و خروجی.
مقایسه MTBF، MTTR و OEE
چهار خرابی، دو سابقه زمان و محاسبه قابل بررسی؛ تعریف ساعتها بهاندازه میانگین مهم است.
دوقلوی دیجیتال، شبیهسازی و فرایندکاوی
مقایسه سه روش بر اساس سؤال و شواهد، همراه با راه انتخاب مدلی که برای تصمیم شما کافی باشد.
نرمافزار تحلیل دادههای تولید
شانزده معیار، شش دسته نرمافزار و آزمون پذیرش قابل تکرار؛ با اعلام وابستگی تجاری Vrolen.
مقایسه MES، OEE و تحلیل تولید
نیاز را به دسته نرمافزار وصل کنید و مرز چهار وظیفه ثبت، اجرا، تحلیل و بهبود را مشخص کنید.
نرمافزار تحلیل علت ریشهای
مقایسه پنج دسته ابزار، قابلیتهای لازم و روش تشخیص محصولی که از بررسی فرضیهها عبور میکند.
بهبود مستمر در تولید
سیستمی عملی برای یافتن، آزمودن، تأیید و پایدارکردن بهبودهای تولید بر پایهٔ شواهد.
تولید ناب
اصول ناب، جریان، کشش، کار استاندارد، حل مسئله و شرایط لازم برای ماندگاری نتیجه را بشناسید.
تعالی عملیاتی در تولید
هدف، افراد، فرایند، فناوری و سنجهها را همراستا کنید تا نتیجه پس از پایان پروژه نیز باقی بماند.
نرمافزار بهبود مستمر
نرمافزار CI را از نظر شواهد، اولویتبندی، آزمایش، حاکمیت، یکپارچگی، امنیت و پذیرش بسنجید.
راهنمای نرمافزار تولید
با مرزبندی ISA-95 و تصمیمهای واقعی، معماری نرمافزاری بدون سامانههای تکراری طراحی کنید.
هشت اتلاف در تولید ناب
عیب، انتظار، حرکت اضافی و دیگر اتلافها را در محل کار مشاهده کنید. پیش از تصمیم به تغییر، مشاهدات را ثبت کنید.
تولید ناب در برابر شش سیگما
هدف، روش، نیاز داده، قوت و ریسک هر رویکرد را پیش از انتخاب مقایسه کنید.
سبد پروژههای بهبود مستمر
پروژههای کایزن و سرمایهای را بر اساس اثر سیستمی، شواهد، ظرفیت، ریسک و یادگیری انتخاب و مدیریت کنید.
سنجههای تعالی عملیاتی
سیستم سنجهای پیوسته برای ایمنی، کیفیت، تحویل، جریان، هزینه، افراد، تابآوری و بهبود تأییدشده بسازید.
پایش بلادرنگ تولید
ماشین، حسگر، سفارش، کیفیت و افراد را با کنترل تأخیر، زمینه، هشدار، امنیت و پاسخ به هم وصل کنید.
نقشهبرداری جریان ارزش
جریان را ترسیم، فرضهای عملیاتی را اضافه و تغییرها را پیش از تعهد تیم شبیهسازی کنید.
تحلیل علت ریشهای
یک توقف تکراری بستهبندی را از مشاهده تا علت قابل بررسی دنبال کنید. سپس از فرم برای مسئلهٔ خود استفاده کنید.
تحلیل اتلاف OEE
دسترسپذیری، عملکرد و کیفیت را به جریان، صف، انسداد و خروجی تحویلی متصل کنید.
دوقلوی دیجیتال در تولید
دادهٔ واقعی را به مدل معتبر وصل کنید، سناریوها را بیازمایید و نتیجه را به بهبود کنترلشده تبدیل کنید.
نگهداری پیشبینانه
از حسگر، سابقه، هوش مصنوعی و شبیهسازی برای تشخیص افت و انتخاب زمان مداخله استفاده کنید.
روش 5S
مرتبسازی، نظمدهی، پاکیزگی، استانداردسازی و حفظ را برای آشکارکردن وضعیت غیرعادی و حفاظت از جریان به کار ببرید.
رویداد کایزن
مسئله را محدود، فرایند واقعی را مشاهده، اقدام را آزمایش و نتیجه را پس از کارگاه حفظ کنید.
لین شش سیگما
مسئلهٔ جریان و اتلاف را از تغییرپذیری و عیب جدا کنید و روش را با شواهد برگزینید.
چرخهٔ PDCA
پیشبینی بسازید، تغییر کنترلشده را بیازمایید، نتیجه را بررسی و فقط یافتهٔ اثباتشده را استاندارد کنید.
کاهش زمان تعویض با SMED
کار داخلی و خارجی را جدا، تنظیم را ساده و کیفیت، ایمنی و جریان کل را تأیید کنید.
نظریهٔ محدودیتها
محدودیت را شناسایی، بهرهبرداری، تبعیت، ارتقا و دوباره بررسی کنید و توان عملیاتی و موجودی را بسنجید.
تحلیل گلوگاه تولید
زمان سیکل، صف، انسداد، گرسنگی، ترکیب محصول و شبیهسازی را کنار هم بگذارید؛ اتکا به بهرهبرداری کافی نیست.
فرایندکاوی در تولید
گونههای فرایند را از زمانها بازسازی، انطباق را مقایسه و تأخیر کشفشده را به عملیات فیزیکی وصل کنید.
هوش مصنوعی صنعتی در تولید
دادهٔ تولید، دانش دامنه، یادگیری ماشین و شبیهسازی را با اطمینان روشن و کنترل انسانی پیوند دهید.
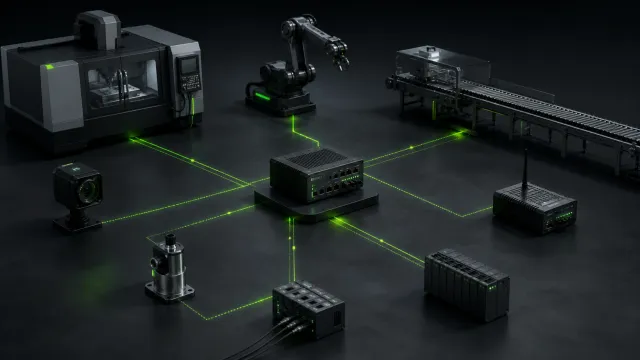
IIoT و تولید هوشمند
مسیر حسگر و PLC تا زمینهٔ تعاملپذیر، تحلیل امن و اقدام عملیاتی را طراحی کنید.
تحلیل داده در تولید
دادهٔ قابل اعتماد PLC، حسگر، MES، ERP، کیفیت، نگهداری و ثبت دستی را یکپارچه و هر بینش را به تصمیم عملیاتی وصل کنید.
ردیابی توقف تولید
مشاهده و علت تأییدشده را جدا کنید. مثال محاسباتی نشان میدهد آستانه، دستهبندی اتلاف را تغییر میدهد.
بهینهسازی برنامهریزی تولید
سفارش، محدودیت، تعویض، نیروی انسانی، مواد، خرابی و عدمقطعیت را کنار هم بگذارید و برنامه را پیش از انتشار بیازمایید.
کیفیت پیشبینانه در تولید
شرایط فرایند، زمینهٔ محصول، بازرسی و یادگیری ماشین را پیوند دهید تا پیش از اسکرپ یا فرار عیب مداخله کنید.
سیستم آندون در تولید
از سیگنال روشن، ارجاع مالکدار، زمان پاسخ و پیگیری علت ریشهای استفاده کنید تا هشدار به جای نویز، جریان را بهتر کند.
پایلوت خصوصی