OEE = Verfügbarkeit × Leistung × Qualität. Verfügbarkeit ist Laufzeit ÷ geplante Produktionszeit. Leistung ist (ideale Zykluszeit × Gesamtstückzahl) ÷ Laufzeit. Qualität ist Gutstückzahl ÷ Gesamtstückzahl. Eine Linie mit 450 geplanten Minuten, 390 Minuten Laufzeit, 720 gefertigten und 690 guten Teilen erreicht 86,7 % × 92,3 % × 95,8 % = 76,7 %. Die Kennzahl zeigt, wo Zeit verloren ging. Sie zeigt nicht, ob sich zurückgewonnene Zeit in mehr Auslieferungen niederschlägt.
Eine Formel, die sich aus vier Zahlen berechnen lässt
Ein Rechenbeispiel mit jedem Schritt
Die Zuordnung des Ergebnisses zu den sechs großen Verlusten
Die OEE-Formel
Die Gesamtanlageneffektivität (OEE, Overall Equipment Effectiveness) vergleicht die Zeit, in der mit idealer Geschwindigkeit gute Produkte entstanden sind, mit der Zeit, die für die Produktion geplant war. Sie ist das Produkt aus drei Faktoren, und jeder beantwortet eine andere Frage.
Dasselbe Ergebnis lässt sich als einzelnes Verhältnis schreiben: OEE = (Gutstückzahl × ideale Zykluszeit) ÷ geplante Produktionszeit. Die Dreifaktor-Form hat einen Vorteil für die Verbesserungsarbeit: Sie hält die Verlustkategorien getrennt.
- Verfügbarkeit: Wie viel der geplanten Produktionszeit hat die Anlage tatsächlich gelaufen?
- Leistung: Wie nah war sie beim Laufen an der idealen Produktionsgeschwindigkeit?
- Qualität: Wie viel des Outputs war auf Anhieb gut?
Verfügbarkeit = Laufzeit ÷ geplante Produktionszeit. Leistung = (ideale Zykluszeit × Gesamtstückzahl) ÷ Laufzeit. Qualität = Gutstückzahl ÷ Gesamtstückzahl.
Rechenbeispiel: eine Verpackungslinie
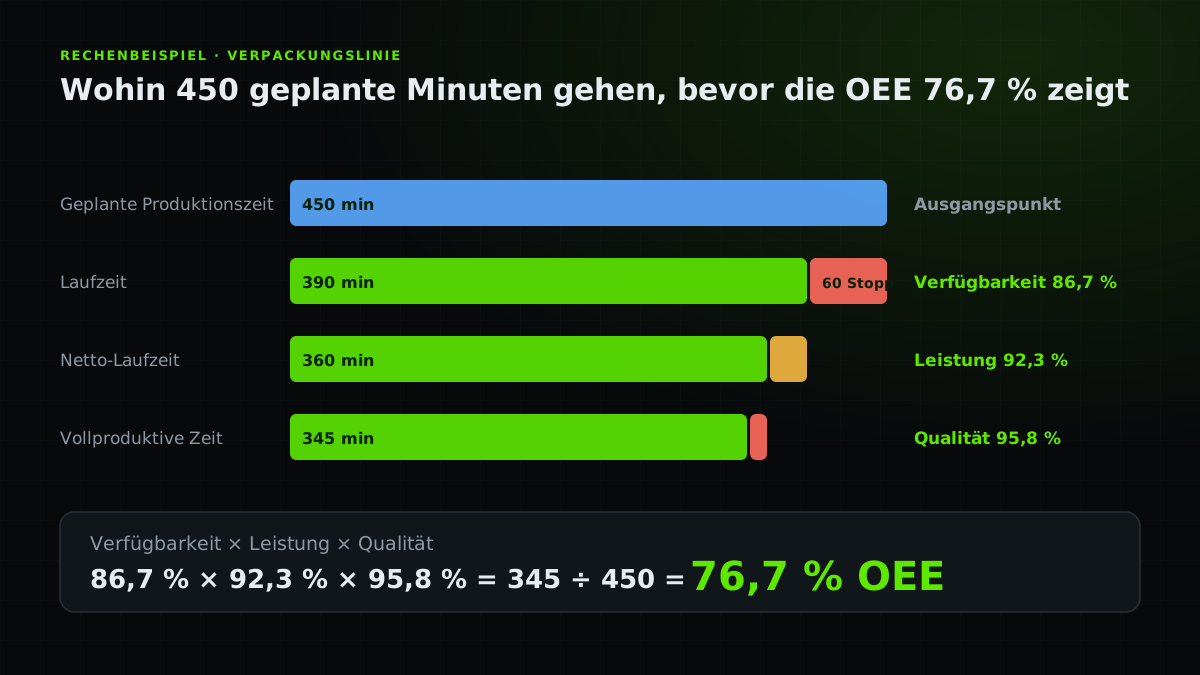
Eine Verpackungslinie ist für 450 Minuten Produktion geplant. Sie steht 60 Minuten still und läuft daher 390 Minuten. Die ideale Zykluszeit beträgt 0,5 Minuten pro Stück. Es entstehen 720 Stück, davon 690 auf Anhieb gut.
Die gerundeten Faktoren multiplizieren sich zu 76,6 %, das exakte Verhältnis von vollproduktiver Zeit zu geplanter Zeit ist jedoch 345 ÷ 450 = 76,7 %. Mit voller Genauigkeit rechnen und erst am Ende runden, sonst weichen Tabellen um Zehntelpunkte voneinander ab.
| Faktor | Berechnung | Ergebnis |
|---|---|---|
| Verfügbarkeit | 390 ÷ 450 | 86,7 % |
| Leistung | (0,5 × 720) ÷ 390 = 360 ÷ 390 | 92,3 % |
| Qualität | 690 ÷ 720 | 95,8 % |
| OEE | 345 ÷ 450 (vollproduktive Zeit ÷ geplante Zeit) | 76,7 % |
Die OEE den sechs großen Verlusten zuordnen
Die drei Faktoren zeigen, welche Art von Verlust überwiegt. Die sechs großen Verluste unterteilen sie weiter, und jeder erfordert eine andere Reaktion.
Eine OEE von 76,7 %, die aus langen Rüstzeiten entsteht, braucht eine andere Antwort als 76,7 % aus Mikrostopps oder Ausschuss. Deshalb ist die Zahl der Anfang einer Diagnose, nicht die Diagnose selbst. Auch die Regeln zur Stillstandserfassung spielen hinein: Kurzstopps unterhalb Ihrer Erfassungsschwelle landen in der Leistung, nicht in der Verfügbarkeit. Wie Sie sie erfassen, steht unter Produktionsstillstände erfassen.
| Faktor | Großer Verlust | Typisches Beispiel |
|---|---|---|
| Verfügbarkeit | 1. Anlagenausfall | Ein Motor löst aus und wartet auf die Instandhaltung |
| Verfügbarkeit | 2. Rüsten und Einstellen | Umrüsten, Warmlaufen und Erstteilfreigabe |
| Leistung | 3. Kurzstopps | Staus und Sensoraussetzer, die in ein bis zwei Minuten behoben sind |
| Leistung | 4. Reduzierte Geschwindigkeit | Betrieb unter der idealen Rate, um die Qualität zu schützen |
| Qualität | 5. Produktionsausschuss | Ausschuss und Nacharbeit im stabilen Lauf |
| Qualität | 6. Anlaufausschuss | Ausschuss nach einem Umrüsten oder Neustart |
Häufige Fehler bei der OEE-Berechnung
Die meisten Streitigkeiten über die OEE sind Streitigkeiten über Definitionen, nicht über Arithmetik. Diese Fehler machen zwei Werte unvergleichbar.
- Die geplante Produktionszeit wird je Linie oder Werk unterschiedlich definiert und die Werte werden trotzdem verglichen.
- Die ideale Zykluszeit stammt aus einem alten Standard oder einem Prospekt statt aus einer belegbaren besten erreichten Rate.
- Geplante und ungeplante Stopps werden vermischt, sodass Pausen als Verfügbarkeitsverlust erscheinen.
- Stopps unterhalb der Erfassungsschwelle werden ignoriert, und die Leistung sieht zu gut aus.
- Nachgearbeitete Teile zählen als gut und verdecken Qualitätsverluste.
- Die OEE wird über Produkte mit unterschiedlichen idealen Raten gemittelt, statt je Produkt zu rechnen oder zeitlich zu gewichten.
Wenn die OEE täuscht: Die Kennzahl verbessern statt das System
Angenommen, die Linie oben ist nicht der Engpass. Verkürzt man ihr Umrüsten um 15 Minuten, steigt die OEE. Begrenzt aber eine nachgelagerte Maschine die Auslieferung, erhält der Kunde keine einzige Einheit mehr. Die gewonnene Zeit wird zu Leerlauf oder Bestand.
Dieselbe Falle entsteht, wenn Teams die OEE durch größere Lose, eine lockerere ideale Zykluszeit oder Umbuchung von Stopps erhöhen. Der Leitfaden zur OEE-Verlustanalyse behandelt die OEE als Verlustnachweis und nicht als Endziel. Bevor Sie einen OEE-Verlust priorisieren, stellen Sie fünf Fragen.
- Engpass
Begrenzt diese Ressource den Output des Gesamtsystems? Beginnen Sie mit der Engpassanalyse.
- Ausbreitung
Verursacht der Verlust Materialmangel oder Rückstau an anderer Stelle?
- Output
Würde die Rückgewinnung verkaufbaren Output erzeugen?
- Bestand
Oder würde sie nur Bestand aufbauen, der woanders wartet?
- Nebenwirkungen
Was passiert mit Qualität und nachgelagertem Fluss?
Praxis-Checkliste
- Die geplante Produktionszeit einmal definieren und für alle Linien anwenden.
- Eine belegbare ideale Zykluszeit verwenden und ihre Herkunft festhalten.
- Geplante und ungeplante Stopps getrennt erfassen.
- Die Stopp-Schwelle festlegen und bestimmen, wie Kurzstopps abgebildet werden.
- Für die Qualität nur Teile zählen, die auf Anhieb gut sind; Nacharbeit nie als gut werten.
- Nach Produkt segmentieren, wo sich die idealen Raten unterscheiden.
- Werke mit unterschiedlichen Definitionen nicht so vergleichen, als wären die Werte gleichwertig.
- Die OEE mit Durchsatz, Durchlaufzeit und Bedarf zusammen betrachten, bevor entschieden wird, was verbessert wird.
Häufige Fragen
Fragen vor der Anmeldung
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.