
OEE kann steigen, ohne dass der Durchsatz steigt: Sie verbessern eine Ressource außerhalb des Engpasses, der Engpass wandert, die Zusatzmenge wird Bestand, die OEE-Definition ändert sich, der Produktmix verschiebt sich, Qualitätsverluste treten später auf oder der Bedarf benötigt die gewonnene Kapazität nicht. Prüfen Sie zuerst den Engpass, dann die Kennzahlendefinition und den nachgelagerten Fluss. OEE beschreibt Verluste einer Ressource. Wie viel beim Kunden ankommt, hängt vom gesamten System ab.
Sieben Ursachen mit jeweils einer passenden Prüfung.
Ein nachvollziehbares Beispiel mit höherer OEE und gleicher Liefermenge.
Begleitkennzahlen, die eine irreführende OEE-Auslegung verhindern.
Vergleichbare Fenster, Produktmix, Definitionen, Bestände und Liefermengen dokumentieren.
CSVFiktiver Vergleich von Füller und VerschließerDie Änderung von 65% auf 72% bei unveränderten 100 gelieferten Teilen nachvollziehen. Statische CSV-Werte.
Höhere OEE auf den betrieblichen Nutzen prüfen
Eine höhere OEE kann mehr Gutmenge an einer Maschine, einen anderen Produktmix oder eine geänderte Rechnung bedeuten. Klären Sie zuerst, was davon eingetreten ist. Verfolgen Sie dann die Teile durch die übrige Linie.
Das Diagramm zeigt einen Füller mit freier Kapazität vor einem Verschließer, der die Menge begrenzt. Die folgende Beispielbilanz prüft diese Erklärung mit einer einfachen Bestandsrechnung.
Teilemengen vor der nächsten Verbesserung abgleichen
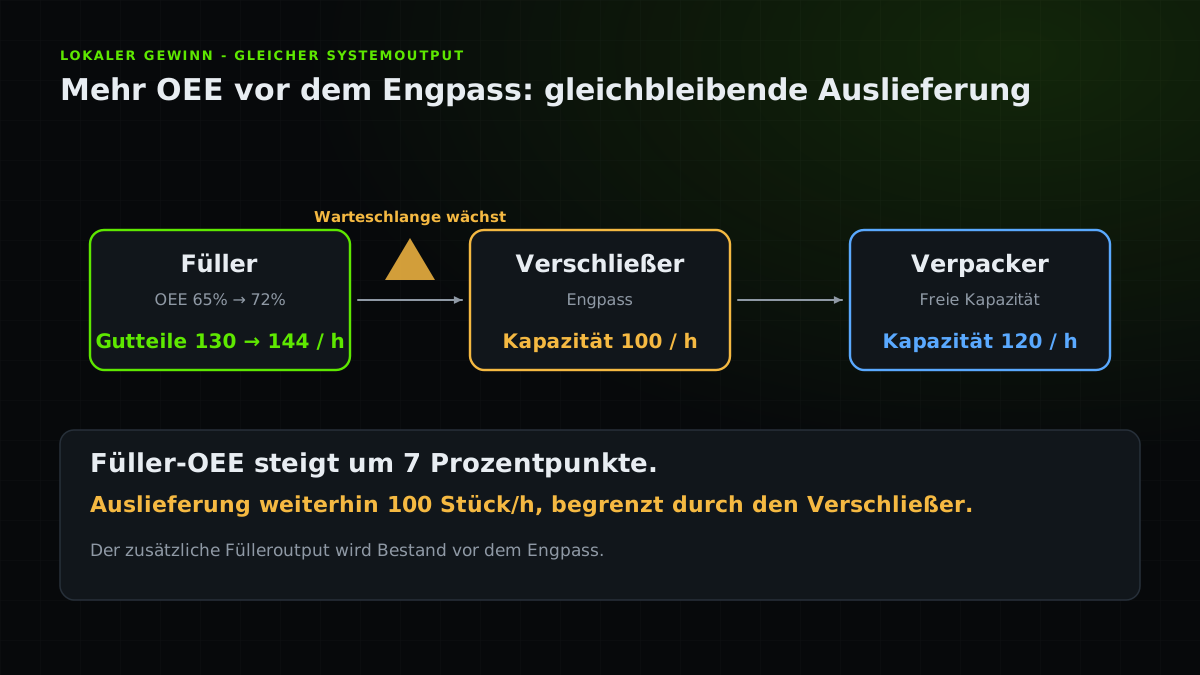
Fiktives Beispiel: Zwei Zeitfenster von je einer Stunde mit demselben Produkt. Die Idealrate des Füllers beträgt 200 Stück pro Stunde. Planzeit, Zyklusstandard und Stillstandsschwelle bleiben unverändert. Die Gutmenge steigt von 130 auf 144 Stück, OEE damit von 65% auf 72%. Beide Werte beziehen sich auf Gutteile dieser Maschine, nicht auf Lieferungen.
Der Verschließer bearbeitet in jeder Stunde 100 Teile und bleibt begrenzend. Der Packer mit 120 Stück pro Stunde Kapazität bildet in diesem vereinfachten Beispiel keinen zusätzlichen Durchsatzengpass; er erhält nur die 100 Teile des Verschließers. Es gibt keinen Ausschuss, keine Nacharbeit und keine Änderung des Fertigwarenbestands. Bedarf beträgt 110 pro Stunde, Lieferung bleibt bei 100.
Vor dem Verschließer liegen anfangs jeweils 20 Teile. Am Ende sind es 50 beziehungsweise 64: Anfangswarteschlange + Füller-Gutmenge - Verschließer-Menge. Die zusätzlichen 14 Füllerteile werden zu 14 weiteren wartenden Teilen. Es sind vergleichbare Lehrfenster, keine aufeinanderfolgenden Schichten oder beobachteten Werksresultate.
Vornes FAQ unterscheidet Ressourcen-OEE und Liefermengen und empfiehlt die Verlustmessung am Engpass. Prüfen Sie das mit aktuellem Mix und Fluss. Erfassen Sie im echten Fall auch nachgelagerten Ausschuss und Anfangs- sowie Endbestand der Fertigwaren. Lieferungen allein zeigen nicht die in dieser Stunde gefertigte Linienmenge.
| Größe | Fenster A | Fenster B |
|---|---|---|
| Produkt / Planfenster | Gleiche SKU / 60 min | Gleiche SKU / 60 min |
| Idealrate des Füllers | 200 Stück/h | 200 Stück/h |
| Füller-Gutmenge / Füller-OEE | 130 / 65% | 144 / 72% |
| Verschließer-Menge / begrenzende Rate | 100 / 100 Stück/h | 100 / 100 Stück/h |
| Anfangswarteschlange vor Verschließer | 20 | 20 |
| Endwarteschlange vor Verschließer | 20 + 130 - 100 = 50 | 20 + 144 - 100 = 64 |
| Nachgelagerter Ausschuss / Änderung Fertigwaren | 0 / 0 | 0 / 0 |
| Bedarf / gelieferte Stück | 110 / 100 | 110 / 100 |
Sieben Ursachen mit passenden Prüfungen
Gehen Sie die Liste der Reihe nach durch. Die ersten drei betreffen den Ort der Verbesserung, die nächsten drei die Entstehung der Zahlen. Der letzte Punkt fragt, ob die Kapazität benötigt wurde.
| Nr. | Ursache | Prüfung |
|---|---|---|
| 1 | Eine Ressource außerhalb des Engpasses verbessert | Vergleichen Sie ihre Kapazität mit dem Engpass. 100 gewonnene Minuten an einer Ressource mit Reserve erzeugen zunächst nur lokale Kapazität. |
| 2 | Der Engpass ist gewandert | Prüfen Sie den Engpass nach jeder Verbesserung erneut. Siehe dynamische Engpässe. |
| 3 | Die Menge wird Bestand | Suchen Sie nach wachsendem Umlaufbestand vor dem nächsten Arbeitsgang. |
| 4 | Die OEE-Grenze wurde verändert | Prüfen Sie Planzeit, Idealzyklus, Stillstandskodierung und Produkttrennung vor und nach der Änderung. |
| 5 | Der Mix hat sich geändert | Berechnen Sie OEE je Produkt neu. Produkte mit höherer OEE können den Zeitraum prägen, obwohl der gesamte Ausstoßwert gleich bleibt. |
| 6 | Qualitätsprobleme treten nachgelagert auf | Prüfen Sie Nacharbeit, Prüfungen und Kundenrückläufe im selben Zeitraum. |
| 7 | Der Bedarf benötigt die Kapazität nicht | Vergleichen Sie gewonnene Kapazität mit dem Bedarf am Engpass. |
Geänderte Grenzen besonders sorgfältig prüfen
Teams können den Wert erhöhen, ohne den Prozess zu verbessern: durch ausgeschlossene Planzeit, längere Idealzyklen, andere Stillstandskodes oder Produkttrennung. Das ist manchmal absichtlich, häufiger eine gut gemeinte Bereinigung der Definitionen.
Prüfen Sie die Kennzahlendefinition vor dem Feiern. Der OEE-Rechenleitfaden nennt festzuschreibende Definitionen.
Wann sich die Verbesserung trotzdem lohnt
Hat das Werk bereits genug Kapazität, kann höhere OEE weniger Schichten, mehr Reserve, zusätzliche Wartungszeit oder kürzere Durchlaufzeit ermöglichen. Das sind sinnvolle Vorteile. Benennen Sie sie, statt einen nie erreichten Durchsatzgewinn zu berichten.
Die Engpasstheorie hilft zu prüfen, wo gewonnene Zeit die Liefermenge erhöht und wo nicht.
Was neben OEE gemessen werden sollte
Ergänzen Sie OEE mit Größen, die Veränderungen des gesamten Systems zeigen. Lesen Sie eine Ressourcenkennzahl nicht ohne sie.
- Durchsatz am Engpass
Gutteile pro Stunde an der Ressource, die die Menge begrenzt.
- Durchlaufzeit und Umlaufbestand
Wachsen oder schrumpfen Warteschlangen?
- Pünktlich und vollständig geliefert
Hat sich für den Kunden etwas geändert?
- Erstausbeute
Bleibt die Qualität über den Prozess erhalten?
- Bedarf und Planerfüllung
Wurde die gewonnene Kapazität benötigt und genutzt?
Praxis-Checkliste
- Den Engpass vor der OEE-Projektwahl feststellen.
- Nach jeder wesentlichen Verbesserung erneut prüfen.
- Umlaufbestand vor dem Folgeprozess beobachten.
- Die OEE-Definition vor dem Vergleich festhalten.
- Bei geändertem Mix je Produkt neu rechnen.
- Nachgelagerte Nacharbeit und Rückläufe im selben Zeitraum prüfen.
- Gewonnene Kapazität und Bedarf vergleichen.
- Engpassdurchsatz, Durchlaufzeit und Termintreue neben OEE berichten.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.