
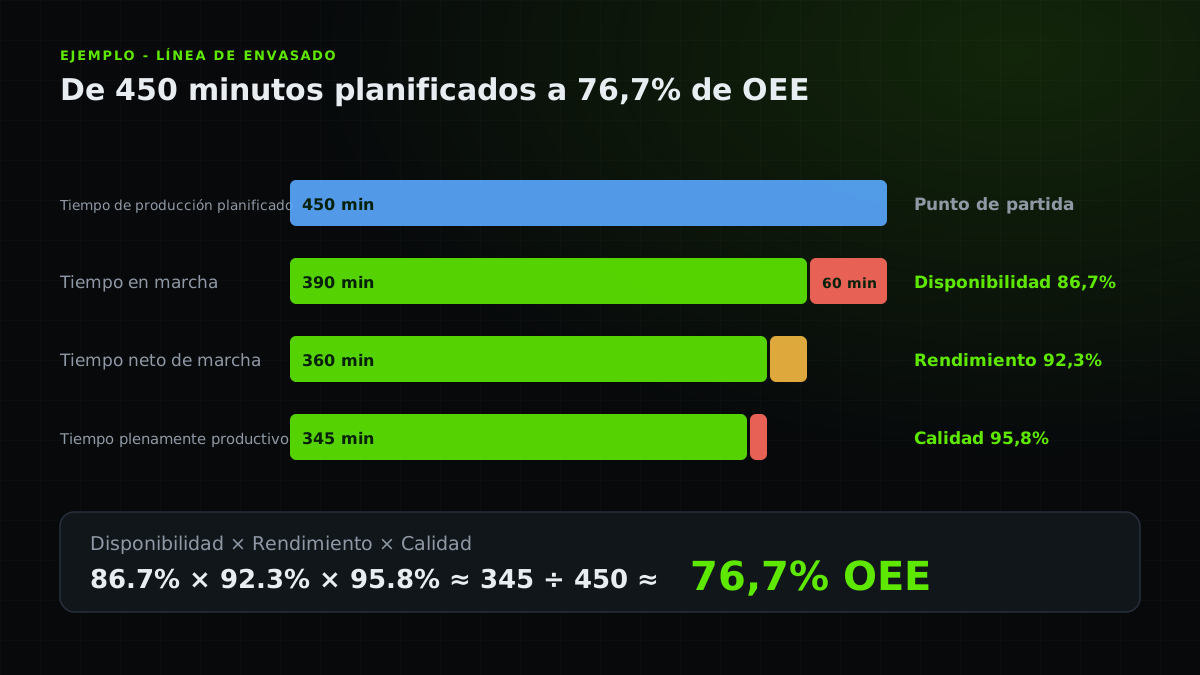
OEE = disponibilidad × rendimiento × calidad. Disponibilidad = tiempo en marcha ÷ tiempo planificado. Rendimiento = (ciclo ideal × unidades totales) ÷ tiempo en marcha. Calidad = unidades buenas ÷ unidades totales. Con 450 minutos planificados, 390 en marcha, ciclo ideal de 0,5 minutos, 720 unidades y 690 buenas, OEE = 345 ÷ 450 = 76,7%. Los factores redondeados son 86,7%, 92,3% y 95,8%. Indican dónde se perdió tiempo, pero no demuestran que recuperarlo aumente los envíos.
Una fórmula con cinco entradas verificables.
Un ejemplo con cada paso del cálculo.
Una forma de relacionar el resultado con las seis grandes pérdidas.
La fórmula de OEE
La eficacia global del equipo, OEE, compara el tiempo equivalente a fabricar unidades buenas al ritmo ideal con el tiempo que se planificó para producir. Multiplica tres factores y cada uno responde una pregunta distinta.
La misma puntuación puede escribirse como una sola razón: OEE = (conteo bueno × tiempo de ciclo ideal) ÷ tiempo de producción planificado. El resultado es idéntico, pero la versión de tres factores mantiene separadas las categorías de pérdida, y eso es lo que hace útil al OEE para la mejora.
- Disponibilidad: ¿cuánto del tiempo de producción planificado realmente funcionó el equipo?
- Rendimiento: mientras funcionaba, ¿qué tan cerca estuvo de la tasa de producción ideal?
- Calidad: ¿cuánta parte del producto fue bueno a la primera?
Disponibilidad = tiempo de ejecución ÷ tiempo de producción planificado. Rendimiento = (tiempo de ciclo ideal × conteo total) ÷ tiempo de ejecución. Calidad = conteo bueno ÷ conteo total.
Ejemplo práctico: una línea de envasado
Ejemplo ficticio: una línea de envasado tiene 450 minutos planificados. Para durante 60 minutos y trabaja 390. Su ciclo ideal es de 0,5 minutos por unidad. Produce 720 unidades, de las que 690 son buenas al primer intento.
Calcula con las entradas originales y redondea al final: 345 ÷ 450 = 76,7%. Los factores mostrados, 86,7%, 92,3% y 95,8%, dan aproximadamente el mismo resultado. Multiplicarlos ya redondeados puede introducir una pequeña diferencia.
| Factor | Cálculo | Resultado |
|---|---|---|
| Disponibilidad | 390 ÷ 450 | 86.7% |
| Rendimiento | (0.5 × 720) ÷ 390 = 360 ÷ 390 | 92.3% |
| Calidad | 690 ÷ 720 | 95.8% |
| OEE | 345 ÷ 450 (tiempo productivo total ÷ tiempo planificado) | 76.7% |
Asigna la puntuación a las seis grandes pérdidas
Los tres factores te indican qué tipo de pérdida domina. Las seis grandes pérdidas las dividen aún más, y cada una requiere una respuesta diferente.
Un OEE del 76,7% con cambios largos pide una respuesta distinta del mismo resultado con microparadas o rechazos. Las reglas de registro importan: las paradas menores que el umbral definido se reflejan en rendimiento, no en disponibilidad. La guía de registro de paradas explica cómo capturarlas.
| Factor | Gran pérdida | Ejemplo típico |
|---|---|---|
| Disponibilidad | 1. Fallo del equipo | Un motor activa su protección y espera mantenimiento |
| Disponibilidad | 2. Puesta a punto y ajuste | Cambio de referencia, puesta en marcha y aprobación de la primera pieza |
| Rendimiento | 3. Paradas pequeñas | Atascos y activaciones de sensores resueltas en uno o dos minutos |
| Rendimiento | 4. Velocidad reducida | Funcionamiento por debajo de la tasa ideal para proteger la calidad |
| Calidad | 5. Rechazos de producción | Desperdicio y retrabajo durante el funcionamiento estable |
| Calidad | 6. Rechazos de arranque | Desperdicio tras un cambio de referencia o reinicio |
Errores comunes al calcular el OEE
La mayoría de los debates sobre el OEE giran en torno a las definiciones, no a la aritmética. Estos son los errores que hacen que dos puntuaciones sean incomparables.
- Definir el tiempo de producción planificado de manera diferente por línea o planta y luego comparar las puntuaciones.
- Tomar el tiempo de ciclo ideal de un estándar antiguo o un folleto en lugar de una tasa demostrable mejor defendible.
- Mezclar paradas planificadas y no planificadas, por lo que los descansos programados aparecen como pérdida de disponibilidad.
- Ignorar las paradas que caen por debajo del umbral de registro y luego preguntarse por qué el rendimiento parece demasiado bueno.
- Contar unidades retrabajadas como buenas al primer intento, ocultando la pérdida de calidad.
- Promediar el OEE entre productos con tasas ideales diferentes en lugar de calcularlo por producto o ponderarlo por tiempo.
Comprueba si mejorar OEE ayuda al conjunto
Supónmos que la línea anterior no es la restricción. Reducir su cambio de referencia por 15 minutos aumenta el OEE, pero si una máquina aguas abajo limita los envíos, el cliente no recibe unidades adicionales. El tiempo recuperado se convierte en capacidad inactiva o inventario.
Alargar lotes, rebajar el ritmo ideal o cambiar códigos de parada también puede inflar el indicador. La guía de pérdidas del OEE usa el dato para investigar, y por qué mejora OEE sin aumentar la salida explica siete situaciones. Antes de priorizar una pérdida, revisa estas cinco preguntas.
- Restricción
¿Este recurso limita la salida del conjunto? Empieza por el análisis de cuellos de botella.
- Propagación
¿La pérdida deja sin material o bloquea a otro proceso?
- Salida
¿Crearía recuperarla una salida vendible?
- Inventario
¿O solo añadiría stock que espera en otro lugar?
- Efectos secundarios
¿Qué sucede con la calidad y el flujo aguas abajo?
Lista práctica
- Define el tiempo planificado y aplica la misma regla.
- Usa un ciclo ideal defendible y conserva su procedencia.
- Registra paradas planificadas y no planificadas por separado.
- Decide el umbral y cómo contar las paradas cortas.
- Cuenta como buenas las unidades correctas al primer intento.
- Separa productos con ritmos ideales distintos.
- No compares plantas con definiciones incompatibles.
- Revisa OEE, salida, tiempo de recorrido y demanda antes de elegir la mejora.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.