
Takt = tiempo disponible de producción ÷ demanda del cliente: marca cada cuánto debe salir una unidad. El tiempo de ciclo mide cuánto tarda realmente el trabajo por unidad. El tiempo de entrega, o lead time, mide el recorrido completo de una unidad o pedido. Con 420 minutos y 210 unidades de demanda, el takt es de 2 minutos. Si el ciclo es de 2,4 minutos, la célula no alcanza ese ritmo. El pedido puede además esperar días entre procesos.
Tres fórmulas y un ejemplo que utiliza todas ellas
Una regla clara para qué reloj responde a qué decisión
Los errores que convierten el takt en un objetivo de velocidad de máquina
La versión breve
El takt marca cada cuánto necesita salir una unidad para atender la demanda. El ciclo mide cuánto tarda un proceso en completar una unidad o un conjunto definido de tareas. El tiempo de entrega cubre el recorrido desde el inicio hasta el final, incluidas las esperas.
Usa takt para definir el ritmo de demanda, ciclo para revisar una estación y tiempo de entrega para comprender cuánto espera el cliente.
Usa tiempo neto: excluye descansos y paradas planificadas. La demanda debe corresponder al mismo periodo.
Un ejemplo, tres respuestas
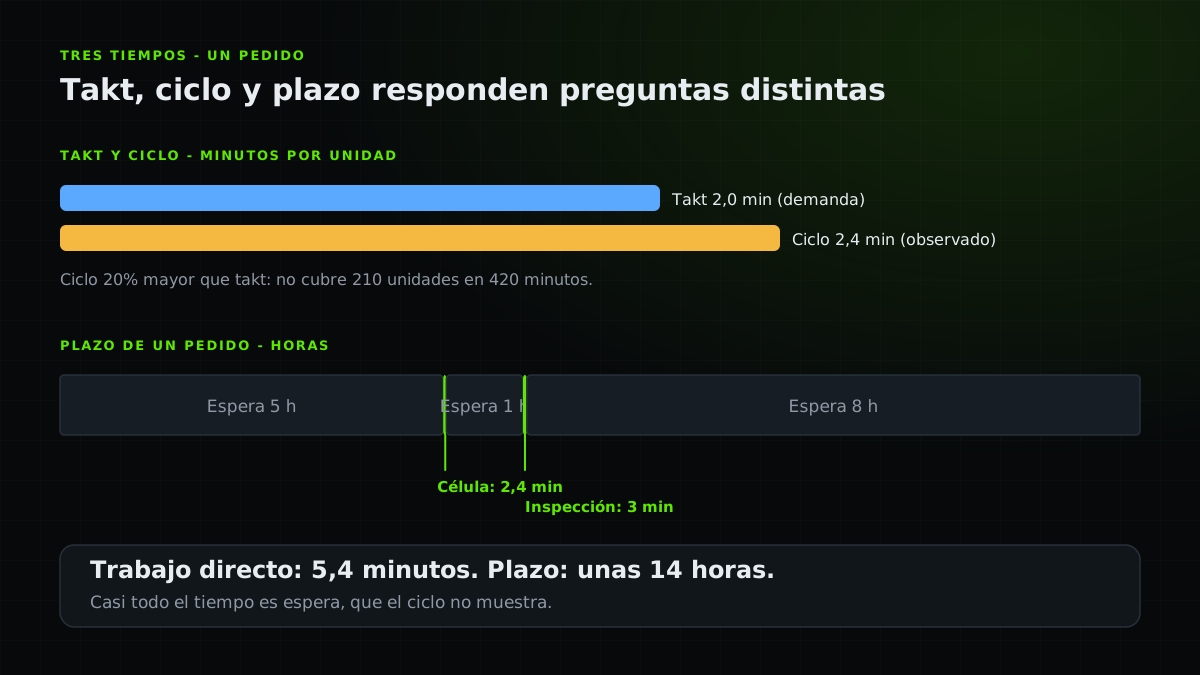
Ejemplo ficticio: una célula dispone de 420 minutos por turno y necesita atender 210 unidades. Takt = 420 ÷ 210 = 2 minutos por unidad.
El ciclo observado del operario es de 2,4 minutos, un 20% mayor que el takt. Con ese diseño de trabajo, la célula no puede sostener la demanda. El tiempo de entrega es otro problema: un pedido que espera 5 horas antes de la célula, 1 antes de inspección y 8 antes de expedición acumula 14 horas de espera, además de 5,4 minutos de trabajo.
| Reloj | Pregunta que responde | Valor de ejemplo |
|---|---|---|
| Tiempo takt | ¿Con qué velocidad debemos completar unidades para satisfacer la demanda? | 2.0 min por unidad |
| Tiempo de ciclo | ¿Cuánto tiempo tarda el trabajo por unidad? | 2.4 min por unidad |
| Tiempo de entrega | ¿Cuánto tarda un pedido desde el inicio hasta el final? | Aproximadamente 14 horas |
El takt es la demanda, no la velocidad de la máquina
Un error común es tratar el takt como una velocidad objetivo para cada máquina. El takt expresa el ritmo de la demanda del cliente. El sistema de producción debe diseñarse para que la cadena de valor pueda cumplir ese ritmo de manera fiable, lo que implica permitir cargas de trabajo, variaciones, mantenimiento, cambio de referencia, calidad, material y personal.
El takt también cambia. Si la demanda se duplica, el takt se reduce a la mitad y un proceso que antes era cómodo se convierte en restricción. Recálculalo siempre que cambie la demanda o el tiempo disponible.
El tiempo de ciclo tiene más de un significado
Aclara qué ciclo mides: máquina, operario, estación o proceso. Pueden tener valores distintos. El tiempo automático de una máquina no equivate al trabajo total de una estación ni sirve por sí solo para asignar personal.
Para el personal y el diseño de línea, utiliza el enfoque de equilibrio de línea: compara el contenido total de trabajo de cada estación con el takt, no solo la velocidad de la máquina.
- Ciclo de máquina: cuánto tarda el equipo en completar su ciclo automático.
- Ciclo del operador: cuánto tiempo necesita la persona, incluyendo carga, descarga y caminata.
- Ciclo de estación: depende de cómo se solapan el trabajo manual y el automático; puede ser el mayor de ambos o su combinación.
- Ciclo del proceso: el tiempo transcurrido para que una unidad pase por todos los pasos.
El tiempo de entrega es donde se esconden las colas
Un proceso puede tener tiempos de ciclo rápidos y un tiempo de entrega terrible porque la mayor parte del tiempo transcurrido es espera, no procesamiento. Por eso el mapeo del flujo de valor separa el tiempo de proceso del tiempo de entrega, y por qué la fabricación lean apunta a las colas antes que al tiempo de contacto.
El tiempo de entrega también depende de la programación y la liberación de trabajo. Introducir más de lo que puede procesar la restricción alarga las colas. Consulta la programación de producción para revisar esas reglas.
Cuando el tiempo de ciclo está por debajo del takt pero la salida aún no cubre la demanda
Mira más allá del ciclo medio. Estar por debajo del takt en promedio no demuestra que haya capacidad efectiva suficiente. Estas pérdidas pueden explicar la diferencia.
- Paradas
Las paradas reducen los minutos en que la célula puede producir.
- Cambio de referencia
Los cambios consumen tiempo sin producir unidades. Consulta la reducción de cambios con SMED.
- Falta de material y bloqueo
La célula espera por material o por espacio aguas abajo.
- Pérdida de calidad
Las unidades rechazadas consumen tiempo de ciclo sin contar hacia la demanda.
- Mezcla y personal
Algunos productos tardan más, y las brechas de personal estiran el ciclo.
Lista práctica
- Usa el tiempo disponible neto para el takt, excluyendo pausas y paradas planificadas.
- Usa la demanda del mismo periodo que el tiempo por el cual divide.
- Recalcula el takt cuando cambie la demanda o el tiempo disponible.
- Especifica qué ciclo está midiendo: máquina, operador, estación o proceso.
- Compara el contenido de trabajo de la estación con el takt antes de establecer el personal.
- Mide el tiempo de entrega a través de toda la cadena de valor, incluidas las colas.
- Busque paradas, cambio de referencia, falta de material y pérdida de calidad cuando el ciclo está por debajo del takt pero la producción es corta.
- Nunca trate el takt como una velocidad objetivo para una sola máquina.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.