
La ley de Little relaciona trabajo en curso, tasa de salida y tiempo de flujo: WIP = tasa de salida × tiempo de flujo. Divide el inventario medio de un proceso por su tasa media de finalización para estimar el tiempo dentro de él. Usa las mismas unidades y base temporal. Una foto de la cola actual no sustituye al promedio. La relación permite comprobar el flujo, pero no garantiza que retirar un inventario intermedio mantenga la producción ni fija la entrega de un pedido concreto.
Calcular el tiempo con unidades y límites coherentes.
Usar un promedio ponderado por tiempo en lugar de una foto.
Probar menos inventario sin dar por constante la producción.
Define la entrada y salida del proceso
El trabajo en curso, o WIP, es material que ha entrado en el proceso elegido y todavía no ha salido. Si el límite va desde la liberación hasta la inspección final, incluye colas, máquinas, traslados y retrabajo interno. El producto terminado fuera del límite queda excluido.
La tasa de salida cuenta unidades que cruzan esa misma salida. El tiempo de flujo incluye todo el tiempo dentro, también la espera. Los ejercicios de fabricación de MIT utilizan la ley de Little para relacionar estas medidas. Dividir el inventario de toda la fábrica por la salida de una máquina mezcla alcances.
El mapa del flujo de valor ayuda a marcar límites y esperas.
Alinea promedios y reloj
Para promedios estables de largo plazo, inventario equivale a tasa de salida multiplicada por tiempo de flujo. En una ventana corta, entradas, salidas y trabajo sin terminar pueden distorsionar la estimación. Comprueba si observas condiciones habituales o una acumulación excepcional.
Usa horas de trabajo en todas las medidas o usa horas de calendario en todas. Tres horas de trabajo no prometen acabar tres horas después si la línea cierra de noche. Tampoco mezcles kits en el numerador con piezas sueltas en el denominador.
Unidades ÷ (unidades por hora de trabajo) = horas de trabajo. Usa la misma entrada, salida y ventana.
Calcula una estimación de tres horas
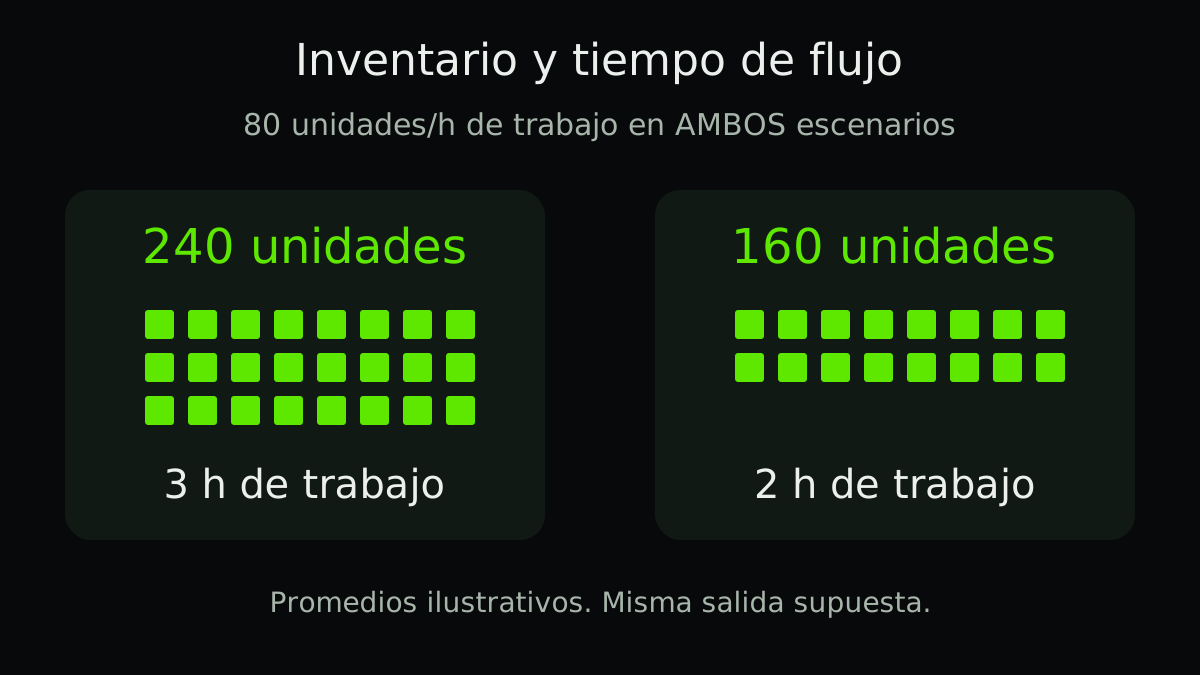
Ejemplo ilustrativo con promedios estables: WIP medio de 240 unidades y salida media de 80 por hora de trabajo. No hay piezas desechadas; cada unidad sale una vez terminada. El tiempo medio implícito es 240 ÷ 80 = 3 horas de trabajo.
Con la misma salida, un WIP medio de 160 correspondería a dos horas. Es un escenario aritmético, no una prueba de que la línea mantenga 80 unidades por hora con menos protección frente a interrupciones.
| Condición ilustrativa | WIP medio | Tasa de salida | Tiempo medio implícito |
|---|---|---|---|
| Promedios actuales estables | 240 unidades | 80 unidades/h de trabajo | 3 h de trabajo |
| Menos WIP, misma salida | 160 unidades | 80 unidades/h de trabajo | 2 h de trabajo |
| También baja la salida | 160 unidades | 60 unidades/h de trabajo | 2,67 h de trabajo |
Cada recuento necesita una duración
Si el WIP permanece dos horas en 200 unidades y otras dos en 280, el promedio ponderado es (200 × 2 + 280 × 2) ÷ 4 = 240. Usar el recuento final de 280 sobrestima ese período.
Con intervalos desiguales, pondera por la duración de cada estado. Cuatro horas ilustran la cuenta, pero no demuestran estabilidad a largo plazo. Contrasta el tiempo estimado con marcas de entrada y salida de unidades en un período representativo.
- Define unidad y alcance
Elige familia, evento de entrada y finalización. Explica la salida de piezas desechadas y retrabajo.
- Mide WIP a lo largo del tiempo
Pondera estados por duración o toma muestras regulares. Incluye colas fuera de las máquinas dentro del alcance.
- Calcula finalizaciones por hora
Usa la misma ventana y reloj. Una segunda inspección no es una unidad nueva.
- Valida la estimación
Compara tiempos reales y pedidos pendientes. Explica las diferencias antes de cambiar las reglas de liberación.
Menos inventario puede reducir la producción
Los inventarios intermedios pueden alimentar el cuello de botella pese a la variación aguas arriba. Retirarlos sin criterio puede reducir la salida. El tutorial de Project Production Institute analiza esa relación; su referencia sin variación no prescribe el inventario de una línea real.
Prueba una liberación limitada, una familia y una condición de parada del experimento. Sigue WIP, unidades buenas, falta de material, entregas y retrabajo juntos. La guía de programación incorpora materiales y cambios de referencia.
Cuándo debes revisar la interpretación
Si crece el trabajo pendiente, entran más unidades de las que salen. No presentes una razón de corto plazo como tiempo estable a largo plazo. Medir solo pedidos terminados y rápidos también puede ocultar los que siguen esperando.
Las piezas desechadas también salen. Si forman parte del WIP, dividir únicamente por unidades buenas mezcla poblaciones. Define salidas coherentes o un modelo separado para el flujo de unidades buenas.
Separa familias antes de juntar productos distintos. La ley de Little comprueba la coherencia de las medidas; no explica la espera de un pedido. La guía de fabricación lean ayuda a investigar esa causa.
Lista práctica
- Nombra eventos de entrada y salida.
- Usa productos comparables o unidades equivalentes.
- Incluye todo el WIP dentro del alcance.
- Pondera los recuentos por su duración.
- Alinea el período de WIP y salida.
- Separa horas de trabajo y calendario.
- Considera piezas desechadas, retrabajo y unidades pendientes.
- Prueba menos WIP vigilando producción y entregas.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.