
El equilibrado de líneas reparte tareas entre estaciones para que cada carga quepa dentro del takt. El mínimo teórico de operarios es trabajo total ÷ takt, redondeado hacia arriba. Con 3,5 minutos y un takt de 1,75, resultan dos. Pero ninguna combinación de las cinco tareas del ejemplo mantiene las dos cargas dentro del límite, así que hacen falta tres bajo sus hipótesis. Comprueba precedencias, movimientos y seguridad; deja también margen para variación y recuperación.
Un ejemplo práctico con cinco elementos de trabajo y un takt real
La razón por la que el mínimo aritmético a menudo es inviable
Por qué un equilibrio perfectamente uniforme es el objetivo incorrecto
Empieza con el takt y el contenido total de trabajo
El equilibrio de línea es el proceso de distribuir elementos de trabajo entre estaciones u operarios para que ninguna estación requiera más tiempo del que permite el takt. Dos números lo enmarcan: tiempo takt y contenido total de trabajo del producto.
Para el cálculo del takt y cómo difiere del ciclo y del plazo, consulte tiempo takt vs tiempo de ciclo vs tiempo total de paso.
Redondea hacia arriba. Es un límite inferior, no un plan de personal.
Ejemplo ficticio: 240 unidades por turno
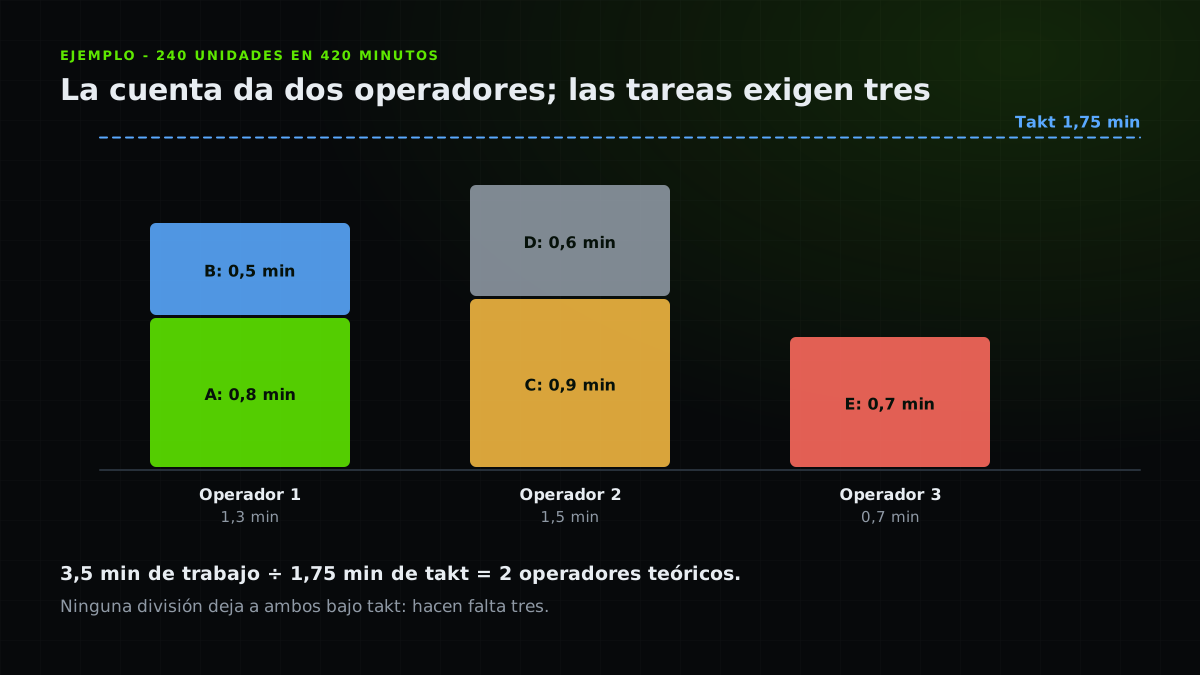
La demanda es 240 unidades por turno y hay 420 minutos disponibles. Takt = 420 ÷ 240 = 1,75 minutos por unidad. Las tareas duran A = 0,8, B = 0,5, C = 0,9, D = 0,6 y E = 0,7 minutos. Suman 3,5 minutos.
El mínimo teórico es de 3.5 ÷ 1.75 = 2 operarios. Eso parece eficiente, pero no es alcanzable aquí.
| Elemento | Tiempo (min) | Acumulado (min) |
|---|---|---|
| A | 0.8 | 0.8 |
| B | 0.5 | 1.3 |
| C | 0.9 | 2.2 |
| D | 0.6 | 2.8 |
| E | 0.7 | 3.5 |
Por qué dos operarios no funcionan
Dos operarios tendrían que repartir exactamente 1,75 minutos cada uno. Ninguna combinación de estas tareas indivisibles suma 1,75. La más cercana es A + C = 1,7 y B + D + E = 1,8, con 0,05 minutos de exceso. Si además debe respetarse el orden A a E, repartir A y B al primero deja 2,2 minutos al segundo.
Una estación con ciclo de 1,8 minutos completa como máximo 233 unidades en 420 minutos, siete menos que la demanda. Con tres operarios, A y B cargan 1,3 minutos, C y D cargan 1,5 y E carga 0,7. Este reparto respeta el orden y el takt en el modelo simplificado.
Lo que la aritmética omite
La fórmula trata el trabajo como infinitamente divisible. Las estaciones reales están sujetas a restricciones más allá del tiempo.
- Precedencia: algunos elementos no pueden comenzar hasta que otros terminan.
- Caminar, cargar y descargar: esto suma al ciclo del operario y es fácil de olvidar.
- Tiempo de máquina: un operario no puede iniciar una etapa mientras la máquina sigue en ciclo.
- Ergonomía y seguridad: dos elementos pueden necesitar posturas o herramientas diferentes que no pueden compartir una estación.
- Variabilidad: un operario cargado al 100% del ritmo no tiene margen para un ciclo lento ni para una verificación de calidad.
No equilibre cada estación al 100%
El objetivo es un flujo confiable hacia la demanda, no barras visualmente idénticas. Una estación cargada exactamente al ritmo no tiene margen para variaciones normales, recuperación de una pequeña parada, presentación de material, anomalías, fatiga o verificaciones de calidad. Cada ciclo lento se convierte en producción perdida.
Busque un equilibrio que cumpla el ritmo en un día malo, luego use el tiempo extra en la estación más ligera para el trabajo que mantiene el flujo estable: reposición de material, verificaciones de calidad y primera respuesta a problemas.
- Calcula el takt
Usa tiempo neto disponible y demanda del mismo periodo.
- Enumera las tareas
Cronometra cada elemento, incluidos desplazamientos y manipulación.
- Respeta las precedencias
Dibuja el orden obligatorio de las tareas.
- Reparte el trabajo
Mantén las cargas por debajo del takt con margen para la variación.
- Prueba en planta
Mide ciclos reales y ajusta. Comprueba dónde se desplaza el cuello de botella.
Errores comunes en el equilibrio de líneas
La mayoría de los equilibrios fallidos fracasan en las entradas, no en la aritmética.
- Usar el tiempo de ciclo de la máquina en lugar del ciclo completo del operador.
- Ignorar el caminar, el manejo y el tiempo dedicado esperando una máquina.
- Equilibrar contra un takt antiguo después de cambiar la demanda.
- Buscar barras idénticas y eliminar todo el margen.
- Mover trabajo entre estaciones sin verificar precedencias, ergonomía o controles de calidad.
Lista práctica
- Calcula takt con tiempo neto y demanda real.
- Mide cada tarea, incluidos movimiento y manipulación.
- Anota precedencias antes de asignar tareas.
- Trata trabajo total ÷ takt como mínimo teórico.
- Comprueba que las tareas caben realmente en ese número de operarios.
- Deja margen de variación y recuperación.
- Asigna a la estación menos cargada trabajo que proteja el flujo.
- Vuelve a medir en planta y comprueba la restricción.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.