
Una tabla de combinación de trabajo estándar sitúa trabajo manual, desplazamientos y tiempo automático en una misma línea temporal. Muestra qué actividades se solapan y si un operario puede repetir la secuencia con seguridad. Sumar todas las duraciones puede exagerar el circuito. Este ejemplo ficticio sigue dos máquinas paralelas durante varios ciclos, comprueba la siguiente carga y distingue tiempo de circuito, separación media de salidas y takt del cliente.
Separar ocupación del operario y funcionamiento automático.
Comprobar el siguiente circuito, no solo dibujar uno que encaje.
Comparar una secuencia viable con la demanda.
Observa el trabajo antes de rellenar la tabla
Registra secuencia, límites de tareas, desplazamientos, espera, arranque y fin de máquina, y variación habitual. El Lean Enterprise Institute describe el trabajo estandarizado mediante takt, secuencia y existencias estándar en proceso. La tabla muestra relaciones entre recursos; no sustituye las instrucciones seguras.
Para decidir utiliza observaciones reales, incluidos cambios y controles periódicos. Solo hay solapamiento si resguardos, enclavamientos y atención requerida permiten funcionamiento desatendido. No asignes dos tareas manuales simultáneas a una persona.
Un circuito ficticio con dos máquinas paralelas
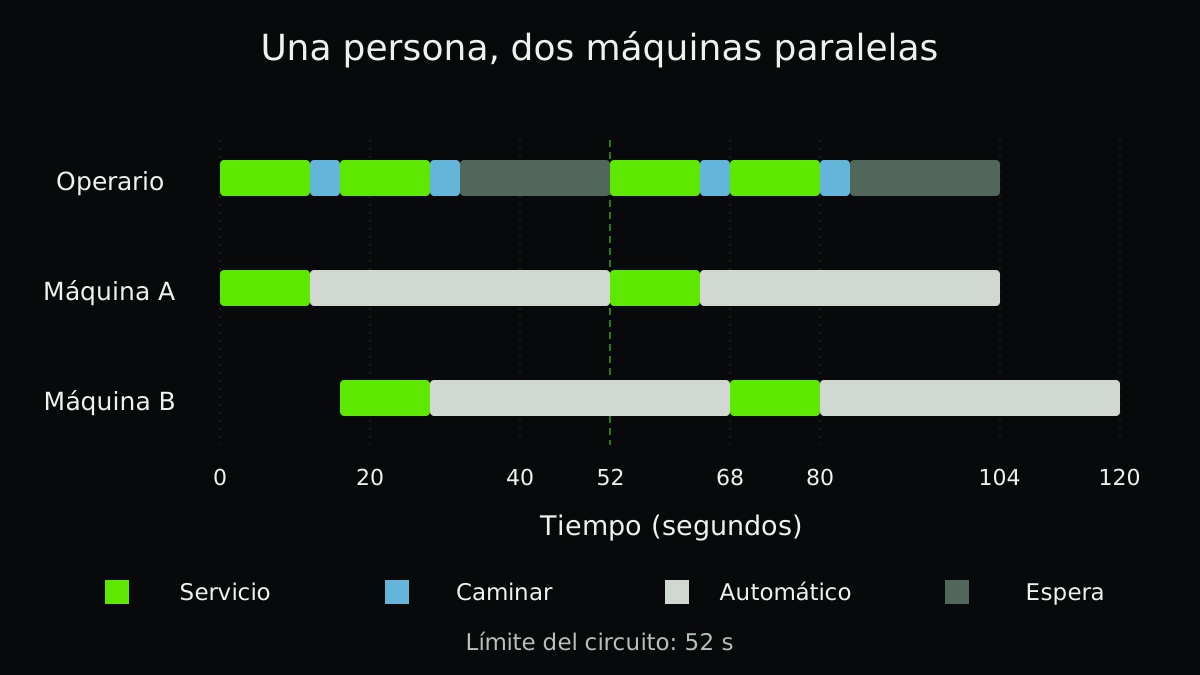
A y B producen de forma independiente la misma pieza terminada. Cada una necesita 12 segundos de descarga/carga y luego 40 segundos automáticos. Caminar entre ellas lleva cuatro segundos. Hay piezas, útiles y acceso seguro. Son supuestos didácticos, no datos medidos.
Atiende A de 0 a 12, camina a B de 12 a 16, atiende B de 16 a 28 y vuelve hasta 32. A termina en 52: quedan 20 segundos de espera. B funciona de 28 a 68, cruzando el límite del circuito.
| Actividad | Primer intervalo, segundos | ¿Necesita operario? |
|---|---|---|
| Atender A | 0-12 | Sí |
| Automático A | 12-52 | No, con el supuesto de seguridad |
| Caminar a B | 12-16 | Sí |
| Atender B | 16-28 | Sí |
| Automático B | 28-68 | No, con el supuesto de seguridad |
| Volver a A | 28-32 | Sí |
| Esperar en A | 32-52 | Disponible; sin tarea adicional supuesta |
Comprueba que el segundo circuito encaja
Repite cada 52 segundos. Ahora atiende A de 52 a 64 y B de 68 a 80. El ciclo anterior de B termina en 68, justo al comenzar su siguiente servicio. No se solapan tareas manuales ni se recarga una máquina antes de terminar.
Sumar 12 + 40 + 4 + 12 + 40 + 4 da 112 segundos, pero supone que el operario espera junto a cada máquina. El circuito comprobado dura 52: 24 de trabajo manual, ocho caminando y 20 esperando. El gráfico muestra también el segundo circuito para no ocultar el cruce de B.
Los ciclos automáticos de 40 segundos se solapan con otras actividades. Deben encajar tanto la secuencia del operario como la próxima disponibilidad de cada máquina.
Dos piezas por circuito no equivalen a una cada 26 segundos
En régimen estable las finalizaciones son A52, B68, A104 y B120. Son dos piezas por 52 segundos, o 26 segundos por pieza de media. Los huecos reales alternan entre 16 y 36 segundos. Esto corresponde a máquinas paralelas, no a dos operaciones consecutivas sobre una pieza.
Con un takt de 30 segundos por pieza, la tasa media ideal basta. Aún cuentan arranque, rechazo, paradas, descansos y restricciones posteriores. La guía de los tres tiempos separa ritmo de demanda, ciclo y plazo. La media no garantiza entregas.
Cambia un supuesto y dibuja de nuevo
Si cada desplazamiento tarda 16 segundos, la ocupación pasa a 24 + 32 = 56 segundos. El operario limita la repetición; A está lista en 52, pero recibe servicio en 56. Acortar solo el ciclo automático no elimina esa restricción de desplazamiento.
Antes de llenar los 20 segundos de espera originales, incluye desplazamiento, frecuencia, variación y punto seguro de interrupción de la nueva tarea. Una media que encaja por poco puede fallar. Pruébala con quien hace el trabajo y consulta el equilibrado de línea para la asignación completa.
- Observa la situación inicial
Registra varios circuitos representativos y separa las tareas excepcionales.
- Dibuja filas por recurso
Da a cada operario y máquina su fila con inicios y finales.
- Prolonga los ciclos automáticos
Muestra los que cruzan el límite y comprueba el siguiente servicio.
- Prueba un cambio seguro
Documenta resultado, variación y calidad antes de revisar el estándar.
Mantén una secuencia utilizable
El recurso JSON contiene tiempos ficticios y campos vacíos de observación. Es editable, pero no una instrucción aprobada. Añade producto, revisión, participación del operario, seguridad y existencias necesarias en proceso.
Usa SMED para las preparaciones que alteren el patrón. Revisa al cambiar producto, distribución o personal. Vrolen está en fase piloto privada: conecta la propuesta con lo observado; un gráfico bien presentado no demuestra una mejora.
Un ejemplo relacionado de Abolfazl
Compara una estación de embalaje con este circuito paralelo.
En inglés, en el blog personal del fundador Abolfazl. Es lectura relacionada, no una fuente técnica independiente.
Lista práctica
- Distingue flujo paralelo y secuencial.
- Define límites de tarea y observación.
- Separa manual, desplazamiento, espera y automático.
- Verifica funcionamiento desatendido seguro.
- Comprueba solapamiento del operario entre circuitos.
- Verifica disponibilidad antes de cada servicio.
- Distingue circuito, separación de salidas y takt.
- Guarda variación, existencias, revisión y pruebas reales.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.