 Abosh
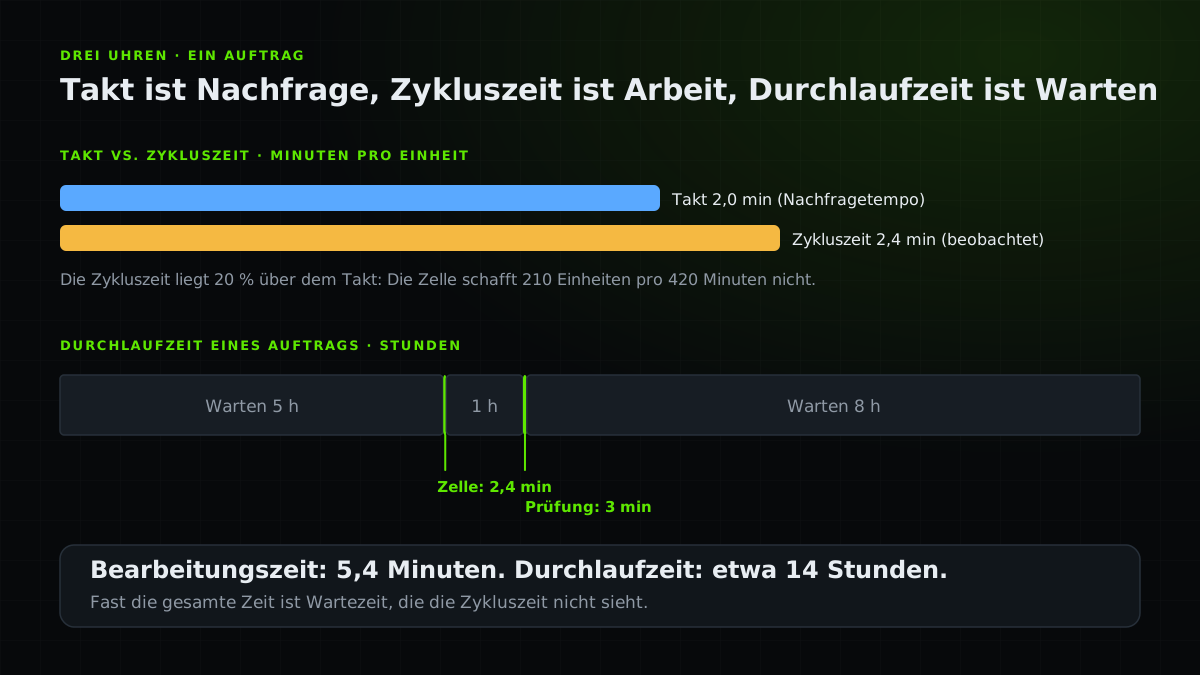
Taktzeit = verfügbare Produktionszeit ÷ Kundenbedarf. Sie gibt an, wie oft eine Einheit fertig werden muss, um mit dem Bedarf Schritt zu halten. Die Zykluszeit ist die Zeit, die die Arbeit pro Einheit tatsächlich braucht. Die Durchlaufzeit ist die Zeit, die ein Auftrag durch den gesamten Prozess benötigt. Bei 420 Minuten und 210 Einheiten Bedarf beträgt der Takt 2 Minuten. Liegt die Zykluszeit bei 2,4 Minuten, ist die Zelle zu langsam, und die Durchlaufzeit kann trotzdem in Tagen gemessen werden.
Drei Formeln und ein Beispiel, das alle nutzt
Eine klare Regel, welche Uhr welche Entscheidung beantwortet
Die Fehler, die den Takt zur Maschinengeschwindigkeit machen
Die Kurzfassung
Die Taktzeit sagt, wie häufig eine Einheit fertig werden muss, um den Kundenbedarf zu decken. Die Zykluszeit sagt, wie lange der Prozess für eine Einheit oder einen Arbeitszyklus braucht. Die Durchlaufzeit sagt, wie lange eine Einheit oder ein Auftrag vom Start bis zum Ende im Prozess oder Wertstrom verbringt.
Sie hängen zusammen, stützen aber verschiedene Entscheidungen: Der Takt gibt das Tempo vor, das das System halten muss, die Zykluszeit zeigt, ob ein Arbeitsplatz es halten kann, und die Durchlaufzeit zeigt, wie lange der Kunde wartet.
Nettozeit und Bedarf desselben Zeitraums verwenden. Ziehen Sie Pausen und nicht zur Produktion vorgesehene Zeit nach der erklärten Regel ab. Behandeln Sie Rüsten und andere Kapazitätsverluste ausdrücklich, ohne sie doppelt abzuziehen.
| Uhr | Beantwortet die Frage | Beispielwert |
|---|---|---|
| Taktzeit | Wie schnell müssen wir Einheiten fertigstellen, um den Bedarf zu decken? | 2,0 min pro Einheit |
| Zykluszeit | Wie lange dauert die Arbeit pro Einheit? | 2,4 min pro Einheit |
| Durchlaufzeit | Wie lange braucht ein Auftrag von Anfang bis Ende? | Etwa 14 Stunden |
Ein Beispiel, drei Antworten
Fiktives Beispiel: Eine Zelle hat 420 Minuten verfügbare Produktionszeit pro Schicht und 210 Einheiten Kundenbedarf. Der Takt beträgt 420 ÷ 210 = 2 Minuten pro Einheit.
Der beobachtete Werkerzyklus liegt bei 2,4 Minuten. Das sind 20 % mehr als der Takt, die Zelle kann den Bedarf mit der aktuellen Arbeitsgestaltung also nicht dauerhaft decken. Über die Durchlaufzeit sagt das jedoch nichts. Wartet ein Auftrag 5 Stunden vor der Zelle, 1 Stunde vor der Prüfung und 8 Stunden vor dem Versand, wartet der Kunde etwa 14 Stunden, obwohl der Auftrag nur 5,4 Minuten bearbeitet wird.
Sieben Tage oder fünf Arbeitstage? Die Zeitbasis festlegen
Fiktives Beispiel: Ein Auftrag wird am Montag, 5. Oktober 2026, um 09:00 Uhr angenommen und am Montag, 12. Oktober, um 09:00 Uhr empfangen. Die Durchlaufzeit beträgt sieben Kalendertage oder 168 verstrichene Stunden. Zählt Ihr Bericht nur Montag bis Freitag von 09:00 bis 17:00 Uhr und gibt es keine Feiertage, enthält dasselbe Intervall 40 Arbeitsstunden. Nennen Sie die Zeitbasis der Kundenzusage.
Erfassen Sie für jeden abgeschlossenen Auftrag die beiden Zeitstempel und bilden Sie ihre Differenz mit festgelegter Zeitzone und Kalender. Sieben Tage Durchlaufzeit bedeuten Zeit zwischen diesen Ereignissen, nicht sieben Tage Bearbeitung. Dreißig Tage sind nicht immer ein Kalendermonat. Drei, vier und acht Kalenderwochen entsprechen 21, 28 und 56 Tagen. Arbeitswochen hängen dagegen von Schichten, Wochenenden und Feiertagen ab.
Für ein stabiles System mit übereinstimmenden Grenzen beschreibt das Little-Gesetz die mittlere Durchlaufzeit als mittleren Umlaufbestand geteilt durch Durchsatz. Diese Mittelwertbeziehung rekonstruiert keine einzelnen Auftragszeitstempel und rechtfertigt keine Mischung aus Arbeitsstunden und Ausstoß je Kalendertag. Der Leitfaden zum Little-Gesetz erläutert die Voraussetzungen.
Produktmix prüfen, bevor Sie Kapazität zusagen
Fiktives Beispiel für eine einzelne Station: Eine Schicht dauert 480 Minuten. 30 Minuten Pause sind nicht zur Produktion vorgesehen; damit bleiben 450 Minuten. Der Bedarf beträgt 400 Stück A und 200 Stück B. Die Taktzeit ist 450 × 60 ÷ 600 = 45 Sekunden pro Stück.
A benötigt 30 Sekunden Stationszeit, B 45 Sekunden. Die benötigte Zeit beträgt 400 × 30 + 200 × 45 = 21.000 Sekunden, also 350 Minuten. Die mixgewichtete Zykluszeit beträgt 35 Sekunden. Nach zusätzlich 30 Minuten Rüsten und 20 Minuten ungeplantem Stillstand bleiben 400 Minuten für die Bearbeitung. Der rechnerische Puffer beträgt 50 Minuten.
Die Pause wurde einmal abgezogen. Rüsten und Stillstand werden hier anschließend in der Kapazitätsprüfung berücksichtigt, nicht erneut im Takt. Das Beispiel nimmt Gutteile ohne Nacharbeit, nicht überlappende Bearbeitung und gesicherte Materialversorgung an. Streuung, Ausschuss und andere Stationen können den Puffer aufbrauchen. Bei fehlendem Bedarf lässt sich kein sinnvoller Takt berechnen.
Die 50 Minuten sind eine Rechenreserve, keine Lieferzusage. Prüfen Sie die einzelnen Stationen mit der Linienabstimmung und messen Sie die Durchlaufzeit vom festgelegten Auftragsstart bis zum Ende einschließlich Wartezeiten. Sie lässt sich aus dieser Kapazitätsrechnung nicht ableiten.
| Größe | Rechnung | Ergebnis |
|---|---|---|
| Nettozeit | 480 - 30 | 450 min |
| Taktzeit | 27.000 ÷ 600 | 45 s/Stück |
| Zeitbedarf A | 400 × 30 | 12.000 s |
| Zeitbedarf B | 200 × 45 | 9.000 s |
| Verbleibende Bearbeitungszeit | 450 - 30 - 20 | 400 min |
| Rechenreserve | 400 - 350 | 50 min |
Der Takt ist Bedarf, nicht Maschinengeschwindigkeit
Ein verbreiteter Fehler ist, den Takt als Zielgeschwindigkeit für jede Maschine zu behandeln. Der Takt beschreibt das Tempo des Kundenbedarfs. Das Produktionssystem muss so gestaltet sein, dass der Wertstrom dieses Tempo zuverlässig hält, und dabei Arbeitsumfang, Streuung, Instandhaltung, Rüsten, Qualität, Material und Personal berücksichtigen.
Der Takt bewegt sich außerdem. Verdoppelt sich der Bedarf, halbiert sich der Takt, und ein bisher komfortabler Prozess wird zum Engpass. Berechnen Sie ihn neu, sobald sich Bedarf oder verfügbare Zeit ändern.
Die Zykluszeit hat mehr als eine Bedeutung
Legen Sie fest, welchen Zyklus Sie messen. Maschinenzyklus, Werkerzyklus, effektiver Maschinenzyklus, Stationszyklus und Prozesszyklus können sich um Minuten unterscheiden. Vermischen Sie nicht die Automatikzeit einer Maschine mit dem gesamten Stationszyklus und nutzen Sie das Ergebnis dann für die Personalplanung.
Für Personal und Liniengestaltung eignet sich die Linienabstimmung: Man vergleicht den gesamten Arbeitsinhalt jeder Station mit dem Takt, nicht allein die Maschinengeschwindigkeit.
- Maschinenzyklus: Wie lange die Anlage für ihren automatischen Zyklus braucht.
- Werkerzyklus: Wie lange die Person braucht, einschließlich Beladen, Entladen und Gehen.
- Stationszyklus: Bei vollständiger Überlappung kann der größere Zeitbedarf maßgeblich sein, ohne Überlappung die Summe. Bei teilweiser Überlappung messen Sie den tatsächlichen Arbeitsablauf.
- Prozesszyklus: Die verstrichene Zeit, bis eine Einheit alle Schritte durchlaufen hat.
In der Durchlaufzeit verstecken sich die Warteschlangen
Ein Prozess kann schnelle Zykluszeiten und eine lange Durchlaufzeit haben, weil viel Zeit in Warteschlangen vergeht. Die Wertstromanalyse trennt Bearbeitung und gesamten Auftragsweg. Lean Manufacturing hilft, Wartezeiten und andere Verschwendung sichtbar zu machen, bevor einzelne Arbeitsschritte beschleunigt werden.
Planung und Freigaberegeln beeinflussen die Durchlaufzeit. Mehr Arbeit freizugeben, als der Engpass verarbeiten kann, kann die Warteschlangen verlängern. Siehe Produktionsplanung optimieren.
Wenn die Zykluszeit unter dem Takt liegt und der Output trotzdem fehlt
Schauen Sie über den Durchschnittszyklus hinaus. Ein Mittelwert unter dem Takt beweist nicht, dass das System genug effektive Kapazität hat. Die Ursachen sind meist Verluste, die der Durchschnitt verbirgt.
- Stillstand
Stopps verkürzen die Zeit, in der die Zelle überhaupt produzieren kann.
- Rüsten
Rüstzeit ist keine Zeit im Zyklustakt. Siehe Rüstzeitreduzierung mit SMED.
- Materialmangel und Rückstau
Die Zelle wartet auf Material oder auf Platz nachgelagert.
- Qualitätsverlust
Ausschuss verbraucht Zykluszeit, ohne zum Bedarf beizutragen.
- Mix und Personal
Manche Produkte brauchen länger, und Personallücken dehnen den Zyklus.
Ein ergänzendes Beispiel von Abolfazl
Einzelne Stationszyklen statt nur den Mittelwert mit dem Bedarf vergleichen.
Auf Englisch im persönlichen Blog von Gründer Abolfazl. Ergänzende Lektüre, keine unabhängige technische Quelle.
Praxis-Checkliste
- Für den Takt die Nettoverfügbarkeit ohne Pausen und geplante Stopps verwenden.
- Den Bedarf für denselben Zeitraum ansetzen wie die Zeit, durch die geteilt wird.
- Den Takt neu berechnen, wenn sich Bedarf oder verfügbare Zeit ändern.
- Festlegen, welcher Zyklus gemessen wird: Maschine, Werker, Station oder Prozess.
- Vor der Personalplanung den Arbeitsinhalt jeder Station mit dem Takt vergleichen.
- Die Durchlaufzeit über den gesamten Wertstrom messen, einschließlich der Warteschlangen.
- Bei Zykluszeit unter Takt und trotzdem fehlendem Output nach Stillstand, Rüsten, Materialmangel und Qualitätsverlust suchen.
- Den Takt nie als Zielgeschwindigkeit einer einzelnen Maschine behandeln.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.