
El OEE puede subir sin aumentar la salida si mejoras un recurso que no limita la línea, cambia el cuello de botella, se acumula inventario, cambian las reglas del indicador o la mezcla, aparecen pérdidas de calidad posteriores o no hay demanda para la capacidad recuperada. Comprueba la restricción, las definiciones y el recorrido de las unidades. OEE describe pérdidas en un recurso; para saber si hubo más producción entregable necesitas revisar el conjunto.
Siete causas con una verificación para cada una
Un ejemplo sencillo donde el OEE sube pero la producción no lo hace
Las métricas que emparejar con el OEE para que no engañe
Registra ventanas emparejadas, mezcla de productos, definiciones, inventario y envíos.
CSVEjemplo ficticio de llenadora y tapadoraReproduce el cambio de 65% a 72% y las 100 unidades enviadas en ambas ventanas. CSV con valores estáticos.
Un aumento del OEE no es automáticamente una mejora empresarial
Un OEE más alto puede reflejar más producción buena en una máquina, una mezcla de productos diferente o un cálculo cambiado. Establece primero cuál de esos ocurrió. Luego sigue las unidades por el resto de la línea.
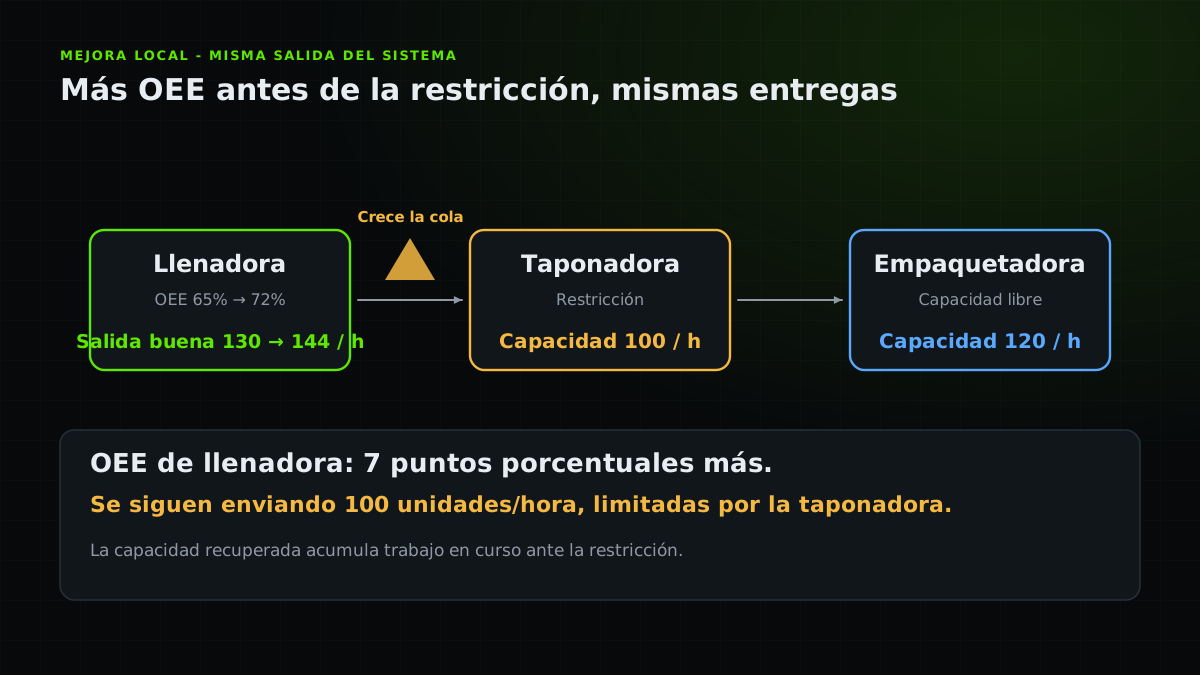
El diagrama muestra un llenador con capacidad libre antes de un tapador que limita la producción. El registro trabajado a continuación verifica esa explicación con un balance de inventario sencillo.
Comprueba el balance de unidades antes de otra mejora
Ejemplo ficticio: compara dos periodos de una hora del mismo producto. La tasa ideal de la llenadora es 200 unidades/hora. No cambian tiempo planificado, ciclo ideal ni umbral de parada. La producción buena pasa de 130 a 144 unidades y OEE de 65% a 72%. Son unidades de la llenadora, no envíos.
La tapadora procesa 100 unidades por hora y sigue limitando la salida. La empaquetadora admite 120 unidades/hora, pero solo recibe las 100 que entrega la tapadora; no añade otra restricción en este modelo. No hay rechazos, retrabajo ni cambio del stock terminado. La demanda es 110 unidades/hora y los envíos siguen en 100.
La cola antes de la tapadora empieza con 20 unidades en cada comparación. Termina con 50 en A y 64 en B: cola inicial + producción buena de la llenadora - salida de la tapadora. Las 14 unidades adicionales quedan en cola. Son ventanas ficticias comparables, no turnos consecutivos ni resultados reales.
Las preguntas frecuentes de OEE.com distinguen OEE de recurso y envíos, y recomiendan medir pérdidas en la restricción. Compruébalo con la mezcla y el flujo actuales. En un caso real registra también rechazos e inventario inicial y final de producto terminado: los envíos por sí solos no muestran cuánto produjo la línea en esa hora.
| Medida | Ventana A | Ventana B |
|---|---|---|
| Producto / ventana planificada | Mismo SKU / 60 min | Mismo SKU / 60 min |
| Tasa ideal de la llenadora | 200 unidades/h | 200 unidades/h |
| Unidades buenas / OEE de llenadora | 130 / 65% | 144 / 72% |
| Salida / tasa limitante de tapadora | 100 / 100 unidades/h | 100 / 100 unidades/h |
| Cola de apertura antes del tapador | 20 | 20 |
| Cola de cierre antes del tapador | 20 + 130 - 100 = 50 | 20 + 144 - 100 = 64 |
| Rechazos aguas abajo / cambio de productos terminados | 0 / 0 | 0 / 0 |
| Demanda / unidades enviadas | 110 / 100 | 110 / 100 |
Siete causas y cómo verificar cada una
Revisa la lista en orden. Las tres primeras se refieren a dónde aterrizó la mejora, las siguientes tres a cómo se produjeron los números y la última a si fue necesaria la capacidad.
| # | Causa | Cómo verificar |
|---|---|---|
| 1 | Mejoraste un recurso no limitante | Compara la capacidad del recurso con la de la restricción. Recuperar 100 minutos en un recurso con capacidad sobrante genera solo capacidad local. |
| 2 | La restricción se movió | Revisa el cuello de botella después de cada mejora. Consulta cuellos de botella dinámicos. |
| 3 | La salida se convirtió en trabajo en curso | Busca el crecimiento del trabajo en curso frente a la siguiente operación. |
| 4 | El límite de OEE cambió | Audita el tiempo planificado, el tiempo de ciclo ideal, la codificación de paradas y la segmentación de productos antes y después. |
| 5 | Cambió la mezcla | Recalcula el OEE por producto. Los productos con mayor OEE pueden dominar el periodo mientras que el valor total de la salida se mantiene plano. |
| 6 | La calidad se movió aguas abajo | Revisa retrabajo, inspección y devoluciones del cliente en el mismo periodo. |
| 7 | La demanda no necesitaba esa capacidad | Compara la capacidad recuperada con la demanda en la restricción. |
Comprueba si cambió la definición del indicador
Los equipos pueden mejorar un resultado sin mejorar el proceso al excluir el tiempo planificado, aflojar el tiempo de ciclo ideal, recodificar las paradas o segmentar los productos de manera diferente. A veces esto es deliberado. Más a menudo se trata de una limpieza bienintencionada de las definiciones.
Audite la definición del indicador antes de celebrar. La guía de fórmula OEE lista las definiciones para fijar.
Cuando la mejora aún vale la pena
Si la planta ya tiene suficiente capacidad, el beneficio económico de un OEE más alto puede ser menos turnos, resiliencia, más tiempo de mantenimiento o menor plazo, no mayor tasa de salida. Son razones válidas, pero deben declararse, porque de lo contrario un equipo reporta una ganancia en tasa de salida que nunca llegó.
Usa la teoría de restricciones para decidir dónde el tiempo recuperado se convierte en envíos y dónde no.
Qué medir junto al OEE
Relaciona el OEE con medidas que muestren si el sistema se movió. Un resultado a nivel de recurso nunca debe leerse sin ellas.
- Tasa de salida de la restricción
Unidades buenas por hora en el recurso que limita la producción.
- Plazo y trabajo en curso
¿Las colas se están reduciendo o creciendo?
- Entregas a tiempo y completas
¿Vio el cliente un cambio?
- Rendimiento a la primera
¿La calidad se mantiene en todo el proceso?
- Cumplimiento de la demanda y del programa
¿Fue necesaria y utilizada la capacidad recuperada?
Lista práctica
- Identifica la restricción antes de elegir un proyecto OEE.
- Revisa la restricción después de cada mejora significativa.
- Vigila el trabajo en curso frente a la siguiente operación.
- Fija la definición de OEE antes de medir la mejora.
- Recalcula por producto cuando cambie la mezcla.
- Comprueba el retrabajo y los retornos aguas abajo para el mismo período.
- Compara la capacidad recuperada con la demanda.
- Informa la tasa de salida, el tiempo total de paso y la entrega a tiempo junto al OEE.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.