
Un cuello de botella dinámico cambia de estación cuando varían producto, cambios de referencia, paradas, personal, materiales o calidad. Un promedio puede esconder los periodos en que cada recurso limitó la salida. Para investigar el límite actual, combina estados de trabajo, esperas y bloqueos con colas y unidades producidas. Compara ventanas, productos y turnos. La estación más ocupada es un candidato, pero su utilización por sí sola no demuestra que limite la producción.
Un mapa de utilización que señala candidatos por periodo.
Factores que pueden desplazar la restricción.
Un método que combina eventos, colas y salida.
Los promedios crean la ilusión de una restricción permanente
La tabla clásica de capacidad lista la tasa promedio de cada estación y nombra a la más lenta como el cuello de botella. Es un primer cálculo útil pero una pobre descripción de una planta real, porque la línea no funciona con promedios. Funciona con un producto, un cambio de referencia o una avería a la vez.
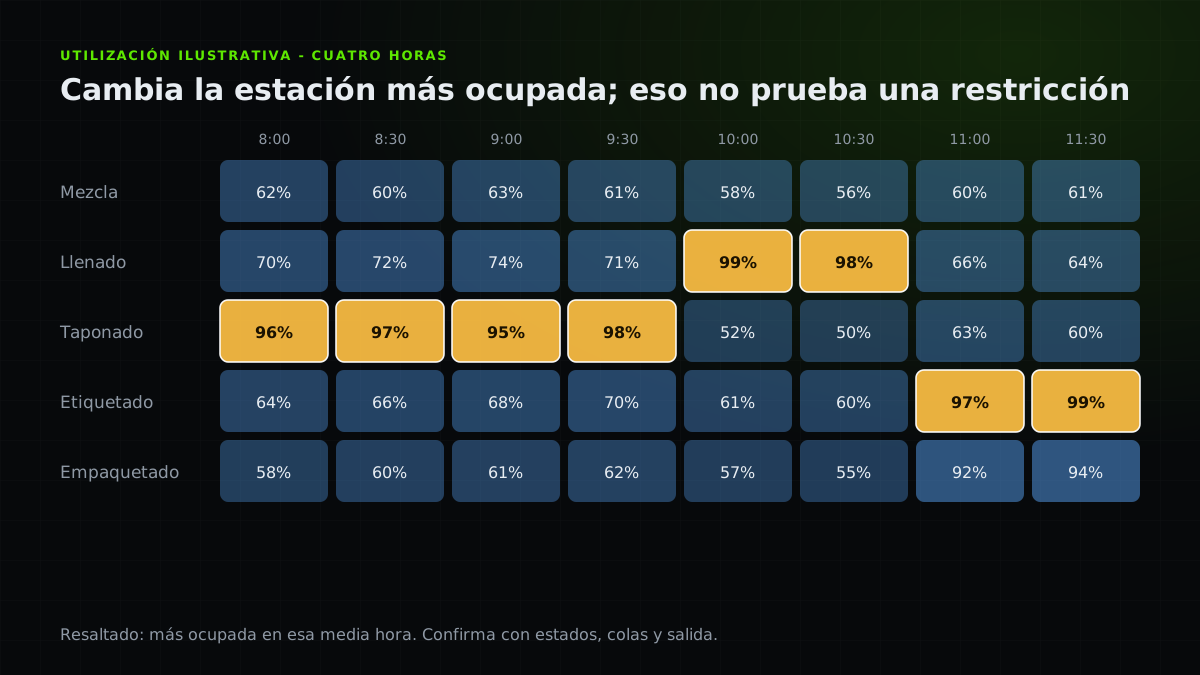
El mapa muestra utilización de cinco estaciones durante cuatro horas. Resalta la más ocupada en cada intervalo de media hora. Es una candidata a investigar, no una restricción demostrada: faltan colas, bloqueos, esperas y salida para comprobarlo.
Qué puede desplazar la restricción
Cualquier factor que cambie la capacidad efectiva de una estación puede mover la restricción. Los comunes son los que una tabla estática no puede representar.
| Factor | Cómo mueve la restricción |
|---|---|
| Mezcla de productos | Diferentes productos toman tiempos distintos en cada estación. |
| Cambios de referencia | Una estación que es rápida en funcionamiento continuo puede ser lenta durante un cambio de referencia. |
| Tiempo de inactividad | Un fallo en una estación desplaza la carga y provoca falta de material en las estaciones posteriores. |
| Personal | Una estación con personal puede convertirse en el límite cuando una persona está ausente. |
| Disponibilidad de material | La falta de material puede limitar temporalmente la salida. Al recuperar suministro, otra estación puede pasar a limitarla. |
| Secuencia de campaña | El orden de los productos cambia cuando llega la carga máxima de cada estación. |
| Retención de calidad | Una retención aguas abajo puede bloquear una estación que no era el límite antes. |
Cómo detectar la restricción actual
Revisa eventos en periodos comparables. Trabajar mucho no basta para identificar una restricción. Contrasta utilización, esperas, bloqueos, colas y producción entregable; una cola también puede deberse a liberación por lotes o cambios de programa.
- Divide por periodos
Mide cargas en ventanas definidas, como 30 minutos o una orden.
- Separa los estados
Distingue trabajo activo, falta de material, bloqueo y parada.
- Comprueba las colas
Observa acumulación y vaciado junto con la salida. Una cola sola no prueba la restricción.
- Compara productos y turnos
Repite por referencia, turno y estado de cambio para ver si cambia la explicación.
- Vuelve a comprobar tras un cambio
Repite el análisis. La guía de cuellos de botella detalla qué pruebas buscar.
Por qué esto cambia lo que mejora y cómo programa
Si la restricción se mueve, los proyectos de mejora dirigidos a una sola máquina solo dan frutos parte del tiempo. Los mejores objetivos suelen ser compartidos: métodos de cambio de referencia, flujo de material, respuesta a paradas y reglas de programación.
También cambia la programación. Un horario que protege una estación puede causar falta de material en otra que se convierte en el límite bajo el siguiente producto. Optimización de la programación de producción cubre cómo probar secuencias contra varios estados de restricción, y teoría de las restricciones explica la lógica de explotar y subordinar detrás de ello.
Cuando una hoja de cálculo estática de capacidad es suficiente y cuándo no lo es
Una tabla de capacidad está bien para una línea estable con un solo producto y una gran brecha entre la estación más lenta y el resto. Falla cuando la mezcla varía, los cambios de referencia son frecuentes o las brechas son pequeñas. En esos casos, se necesitan datos a nivel de evento y pruebas de escenarios para ver el movimiento. Un gemelo digital o simulación es una forma de probar qué ocurre cuando la restricción se mueve, y analítica de datos de fabricación cubre los datos que necesita debajo.
Lista práctica
- No nombre una restricción solo con capacidad promedio.
- Calcula la carga por ventana de tiempo corta, producto y turno.
- Separa el tiempo de trabajo del tiempo en falta de material y bloqueado.
- Observa las colas antes y después de cada estación candidata.
- Comprueba si la respuesta cambia con la mezcla de productos y los cambios de referencia.
- Prefiera mejoras que ayuden a la estación que sea el límite en cada momento.
- Revisa la restricción después de cada cambio.
- Prueba los horarios frente a más de un estado de restricción.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.