
Un plan de control de fabricación relaciona una etapa del proceso y sus características importantes con el método de medición, la frecuencia, la respuesta y el responsable. Permite aplicar la respuesta a una comprobación fallida donde se realiza el trabajo. Constrúyelo a partir del proceso real y su revisión de riesgos; después verifica que el método detecta el problema. Este ejemplo ficticio de una unión atornillada explica los campos sin copiar un formulario con licencia ni afirmar que cumple requisitos específicos de un cliente.
Convierte un riesgo de fallo en una comprobación concreta.
Define una respuesta que retenga el producto y active una decisión.
Mantén coherentes las mediciones, las instrucciones y las revisiones.
Empieza por la etapa del proceso y la consecuencia del fallo
El flujo de proceso identifica dónde se realiza el trabajo. Una revisión de riesgos como el análisis modal de fallos y efectos (AMFE) identifica qué puede fallar y por qué importan las consecuencias. El plan de control especifica cómo se controlará el proceso y qué hará el equipo cuando falle la comprobación.
AIAG publica un manual específico de Control Plan junto a su guía APQP. Aplica los requisitos vigentes del cliente y del sector cuando correspondan. Este artículo ofrece un registro didáctico original, no el manual con licencia, una plantilla oficial ni una prueba de cumplimiento de requisitos de automoción.
Haz que la característica se pueda medir
En este montaje ficticio, una unión atornillada tiene un par de instalación supuesto de 8,0 ± 0,5 N m. Es un dato ficticio, no una recomendación de apriete. Lo importante es relacionar el requisito declarado con un método aprobado y una respuesta útil.
El ajuste de par programado no demuestra por sí solo el par alcanzado ni el comportamiento de la unión. Comprueba el método aprobado de la herramienta, la calibración, la incertidumbre, el comportamiento de la unión y la validación aplicable. El estudio Gage R&R responde a otra pregunta sobre medición; no valida automáticamente cualquier método de par.
| Campo del plan de control | Entrada del registro ficticio |
|---|---|
| Etapa y revisión | Montaje de unión, instrucción J-04 revisión C |
| Característica y requisito | Par de instalación de 8,0 ± 0,5 N m, especificación supuesta |
| Método | Método de medición aprobado M-07; este ejemplo no demuestra su capacidad |
| Regla de comprobación | Al arranque y tras cambiar la herramienta; la frecuencia rutinaria requiere validación en planta |
| Respuesta | Detener la liberación afectada, delimitar el alcance sospechoso y avisar al responsable autorizado |
| Responsable y registro | Responsable de turno; unidad, herramienta, hora, revisión y decisión sobre el producto |
Elige la frecuencia según el riesgo y la detección necesaria
Una muestra horaria cómoda de tomar puede dejar un largo intervalo de producción sospechosa tras un fallo de herramienta. Una comprobación continua también puede fallar: anulación, registros ausentes, asociación incorrecta con la pieza o un detector que no ve el problema real. Elige la regla según las consecuencias, el comportamiento del proceso y la detección demostrada.
Si una línea hipotética produce 120 unidades por hora y el fallo pudo aparecer en cualquier momento desde la última comprobación aceptada hace 2 horas, hasta 240 unidades entran en esa ventana antes de acotarla con más evidencias. Es un alcance de contención, no 240 defectos demostrados. La falta de marcas de tiempo o las rutas de retrabajo pueden ampliar la incertidumbre.
120 unidades/hora × 2 horas = 240 unidades, con ritmo constante y una ruta completa. Usa el historial real de unidades cuando esté disponible.
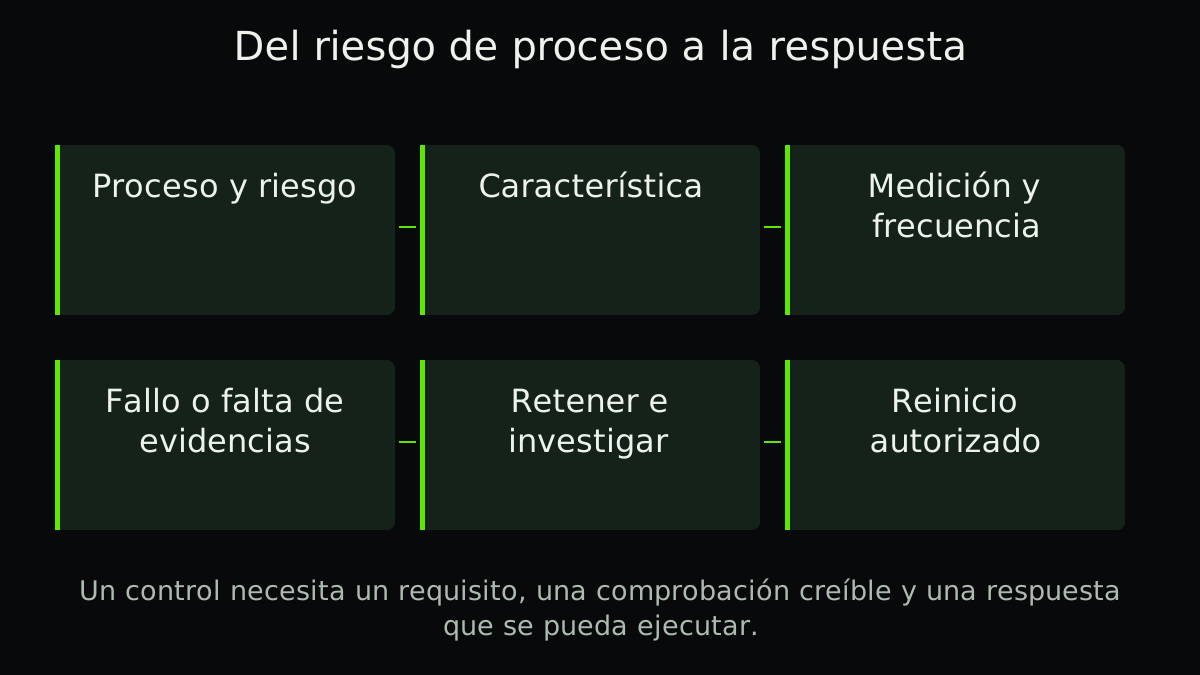
Escribe la respuesta antes del primer resultado fallido
La respuesta debe proteger el producto y establecer quién investiga, verifica la corrección y autoriza el reinicio. La parada segura y el trabajo en equipos siguen sujetos a los procedimientos de planta. Un artículo no debe improvisar instrucciones de aislamiento de máquinas.
Define qué ocurre cuando la propia medición es inválida o falta. La ausencia de evidencias no equivale a un resultado conforme. Relaciona el alcance sospechoso con la trazabilidad de lotes y conserva el valor fallido original incluso después de ajustar.
- Describe la operación
Identifica etapa, característica, requisito y riesgo relevante.
- Verifica la comprobación
Confirma que el método detecta la condición buscada en trabajo representativo.
- Define la respuesta
Indica la retención de producto, el responsable, la investigación y el reinicio autorizado.
- Controla la revisión
Cambia juntos el plan, las instrucciones, la medición y la formación, con un momento explícito de aplicación.
Separa los límites de especificación de los de control
Los límites de especificación expresan el requisito aplicable al producto. Los de control describen la variación del proceso estimada con un gráfico y una referencia adecuados. Un resultado puede cumplir especificaciones mientras el proceso muestra una señal que merece investigación.
Consulta la guía de gráficos de control para interpretarlo. No pegues límites de especificación en un gráfico y los llames límites de control calculados. Mantén unidades, muestreo, método del gráfico y respuesta coherentes con los datos reales.
Comprueba si el plan se puede usar durante el turno
Pide a una persona cualificada que siga una comprobación y una respuesta a fallo. ¿Encuentra la revisión correcta, identifica el producto afectado y contacta con el responsable autorizado? Observa el trabajo en vez de juzgar lo ordenada que está la hoja de cálculo.
La descarga contiene el ejemplo ficticio de la unión y campos para tus datos. El plan de control debe seguir los requisitos aprobados de planta y del cliente.
Un ejemplo relacionado de Abolfazl
Lee otro ejemplo de preparación de pedidos sin mezclar sus escalas con las tuyas.
En inglés, en el blog personal del fundador Abolfazl. Es lectura relacionada, no una fuente técnica independiente.
Lista práctica
- Identifica etapa y revisión del proceso.
- Relaciona la característica con un requisito real.
- Verifica el método de medición.
- Justifica la frecuencia de comprobación.
- Define cómo tratar evidencias ausentes o inválidas.
- Nombra la autoridad de retención y reinicio.
- Vincula las unidades afectadas con la trazabilidad.
- Revisa instrucciones y formación junto con el plan.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.