
Un gráfico de control compara observaciones del proceso ordenadas en el tiempo con límites derivados de una línea base adecuada. Ayuda a identificar la variación que merece investigación en lugar de ajustar tras cada movimiento hacia arriba o hacia abajo. Elige el gráfico según el método de medición y muestreo, mantén las especificaciones separadas y acuerda las reglas de señal por adelantado. Una señal fuera de control identifica un comportamiento inusual bajo el modelo; no identifica la causa ni autoriza un ajuste automático de la máquina.
Elige un gráfico para mediciones o unidades no conformes.
Calcula e interpreta un ejemplo pequeño de gráfico p.
Crea una regla de respuesta que evite perseguir el ruido.
Define la decisión antes de elegir el gráfico
Supón que el porcentaje de rechazo sube del 3% al 5%. Puede ser variación habitual, un cambio de tamaño de muestra, una nueva regla de inspección o una perturbación del proceso. Un gráfico ofrece una comparación definida si el modelo de datos es adecuado.
NIST distingue gráficos para variables medidas y para atributos. I-MR puede servir para mediciones continuas individuales; X̄ y R o S usan subgrupos racionales. Un gráfico p sigue la fracción de unidades no conformes. Los defectos por unidad son otra medida.
Esto es una guía de señal y respuesta, no un sustituto del análisis de causa raíz ni de un estudio de capacidad.
Separa los límites de control de las especificaciones
Una especificación indica qué es aceptable para la pieza. Los límites de control estiman el comportamiento esperado del proceso y el modelo de muestreo. Un proceso estable aún puede producir piezas inaceptables; un proceso inestable puede producir temporalmente piezas dentro de la especificación.
Elige observaciones de condiciones comparables. Mezclar productos con reglas de aceptación distintas o valores consecutivos muy correlacionados puede volver engañosos los límites habituales. Añadir sensores no resuelve el problema de muestreo.
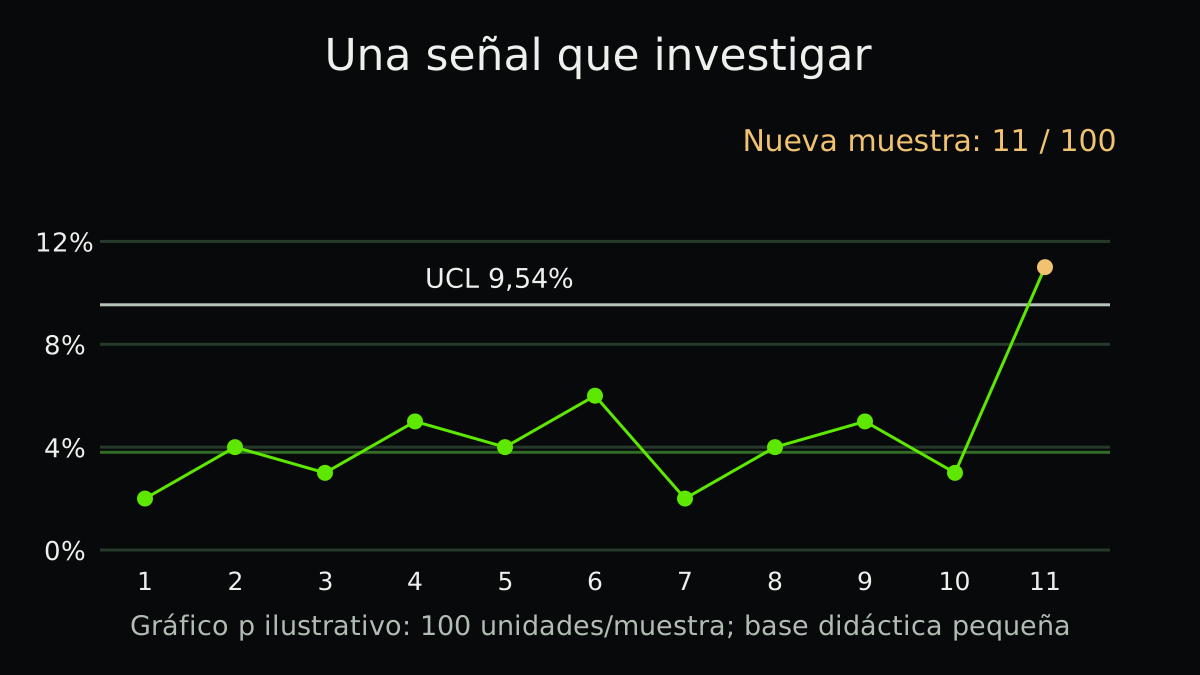
Un gráfico p con una señal de investigación visible
Ejemplo ilustrativo: diez muestras de referencia, cada una de 100 unidades inspeccionadas. Los recuentos no conformes son 2, 4, 3, 5, 4, 6, 2, 4, 5 y 3. Suman 38; la proporción ponderada de referencia es 38 / 1,000 = 0.038.
Para el gráfico p convencional de tres sigma, el límite superior es 0.038 + 3 × sqrt(0.038 × 0.962 / 100), aproximadamente 0.0954. El límite inferior calculado es negativo y se recorta a cero. Una nueva muestra con 11 unidades no conformes de 100 tiene p = 0.11, por encima de ese límite superior.
Diez muestras permiten revisar la aritmética, pero no prueban que exista una referencia adecuada para producción. Aquí se esperan solo 3.8 rechazos por muestra: los límites simétricos son una aproximación con probabilidades de cola desiguales. Para recuentos bajos, revisa límites de probabilidad binomial u otro método adecuado con un analista cualificado. Antes del uso operativo, reúne datos representativos suficientes y comprueba los supuestos.
p̄ = total de unidades no conformes / total de unidades inspeccionadas. Acota los límites entre 0 y 1. Si varía la muestra, usa la n de cada una.
| Cantidad | Valor ilustrativo | Significado |
|---|---|---|
| Línea base | 3.80% | 38 / 1,000 |
| Límite superior, n = 100 | 9.54% | Límite del modelo redondeado |
| Nueva observación | 11.00% | 11 / 100; investigar |
Escribe la respuesta junto al gráfico
Un gráfico sin responsable de respuesta es otro panel más. Decide quién comprueba el registro, quién contiene el producto potencialmente afectado y quién puede autorizar cambios en el proceso.
La contención para un riesgo grave de calidad sigue el procedimiento de calidad aprobado incluso cuando ninguna regla estadística se ha activado. El monitoreo estadístico no anula la seguridad del producto ni los requisitos del cliente.
- Elige la población correcta
Registra producto, característica, método de inspección e intervalo de muestreo.
- Establece y revisa la referencia
Conserva observaciones en orden temporal, eventos conocidos y un modelo justificado. No borres puntos incómodos sin una causa documentada.
- Acuerda las reglas antes de vigilar
Define el límite, las reglas adicionales de rachas, su fundamento y el responsable de respuesta. Más reglas crean más oportunidades de falsas alarmas.
- Responde y documenta
Verifica la observación, aplica la contención del procedimiento, investiga y registra los cambios aprobados.
Evita recalcular los límites tras cada señal
Recalcular los límites cada mañana puede absorber un deterioro dentro de la nueva normalidad. Mantén una referencia controlada hasta que haya un cambio explicado y evidencia suficiente para nuevos límites.
El error contrario es ajustar un proceso estable tras cada observación ruidosa. Eso puede añadir variación. Usa las reglas acordadas y el procedimiento operativo, sin interpretar cada punto por separado.
Incluye el contexto de muestreo en las alertas
Una alerta debe incluir la cantidad o medición observada, tamaño de muestra, marca de tiempo, versión de línea base y regla activada. Un icono rojo sin esos campos es difícil de investigar.
Registra falsas alarmas y avisos poco útiles, además de perturbaciones confirmadas. La analítica de calidad debe conservar ese contexto, incluidas las inspecciones faltantes y los cambios en las reglas de aceptación.
Lista práctica
- Define la característica y la población.
- Elige un gráfico adecuado al tipo de dato.
- Conserva el tamaño de muestra y el momento de observación.
- Comprueba la independencia o justifica otro modelo.
- Separa especificaciones y límites de control.
- Documenta las versiones de referencia y las reglas.
- Asigna responsables de contención e investigación.
- Revisa los límites solo tras un cambio de proceso explicado.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.