
Gage R&R estima la variación de medición debida a repetibilidad y reproducibilidad con un diseño de estudio definido. La repetibilidad examina lecturas repetidas en las mismas condiciones; la reproducibilidad examina cambios de factores como el operador. Compara el R&R combinado con la variación del estudio o la tolerancia según la decisión, sin mezclar denominadores. El R&R no demuestra por sí solo exactitud, ausencia de sesgo, linealidad ni estabilidad a largo plazo. Elige piezas y condiciones representativas e investiga la fuente de variación respaldada por evidencia.
Diseña un estudio representativo, no una medición de la pieza más cómoda.
Distingue porcentaje de variación del estudio y porcentaje de tolerancia.
Examina calibración, sesgo y R&R por separado.
La lectura incluye el proceso de medición
Si dos operadores dan diámetros distintos para el mismo eje, la producción no cambió entre lecturas. La diferencia puede venir del contacto, la fuerza, la sujeción, la temperatura o la resolución del instrumento.
NIST trata repetibilidad, reproducibilidad, estabilidad, sesgo, linealidad y resolución como cuestiones distintas. Un certificado de calibración no cuantifica todas las fuentes de variación durante el uso habitual.
Esta guía ayuda a planificar e interpretar el estudio. Usa Cp y Cpk después de entender cómo afecta la medición a los datos de capacidad.
Elige piezas y operadores que representen el trabajo
En un estudio cruzado, cada operador mide repetidamente las mismas piezas. Conserva la identidad, aleatoriza el orden y oculta lecturas previas cuando sea práctico. Usa el método habitual, no una demostración excepcionalmente cuidadosa que nunca se repetirá en un turno.
Selecciona piezas que cubran la variación relevante, operadores capacitados y las sujeciones e instrumentos reales incluidos en el alcance. NIST destaca la representatividad. Un diseño inicial habitual usa diez piezas, tres operadores y dos repeticiones: 60 lecturas. Es un ejemplo, no una exigencia universal de aprobación.
Una prueba destructiva no permite volver a medir la misma pieza. Necesita un diseño anidado u otra alternativa justificada, con supuestos sobre muestras comparables. No fuerces esos datos a un análisis cruzado.
Dos porcentajes pueden contar historias distintas
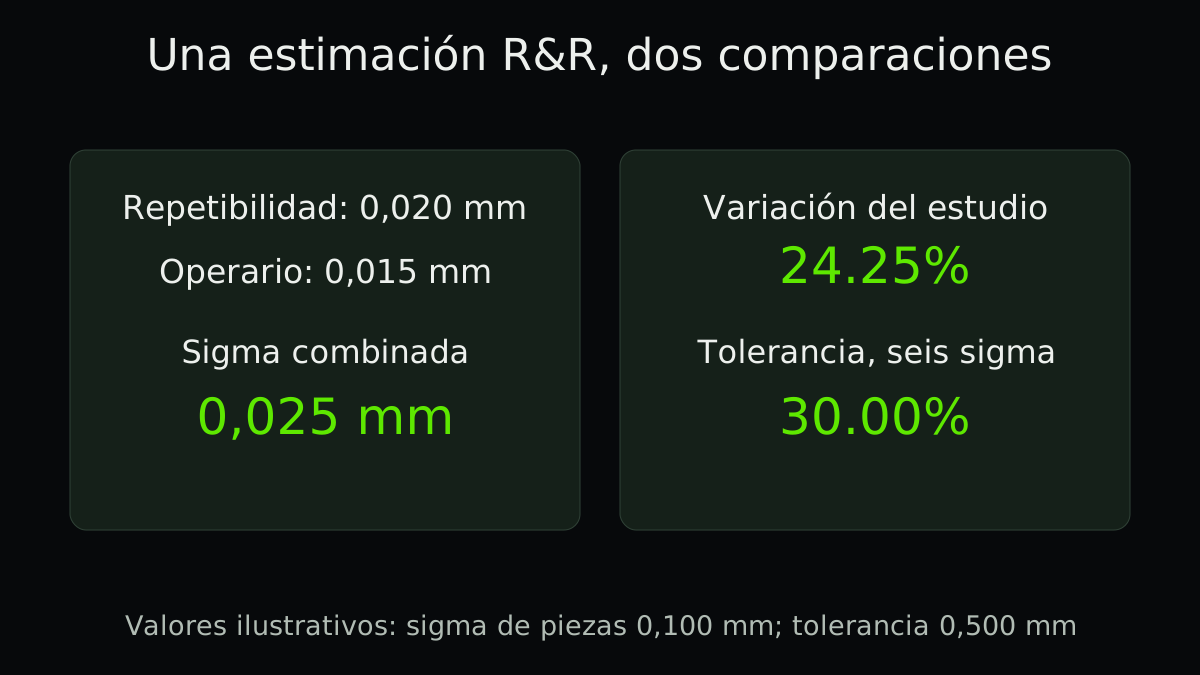
Cálculo ilustrativo: un estudio adecuado estima σ de repetibilidad = 0.020 mm, σ del componente de operador = 0.015 mm y σ entre piezas = 0.100 mm. Son estimaciones ficticias, no resultados calculados de un conjunto de lecturas aportado. Para esta cuenta, los componentes son independientes y no hay un componente adicional de interacción.
El R&R combinado es sqrt(0.020² + 0.015²) = 0.025 mm. La sigma total del estudio es sqrt(0.025² + 0.100²), aproximadamente 0.1031 mm. El porcentaje de variación del estudio para R&R es 100 × 0.025 / 0.1031 = 24.25%.
Con un ancho de tolerancia de 0.500 mm y la convención elegida de seis sigma, el porcentaje de tolerancia es 100 × 6 × 0.025 / 0.500 = 30%. Los porcentajes tienen denominadores distintos. Ninguno indica el porcentaje de piezas medidas incorrectamente.
| Medida | Cálculo | Resultado |
|---|---|---|
| Sigma del R&R combinado | sqrt(0.020² + 0.015²) | 0.025 mm |
| Porcentaje de variación del estudio | 100 × 0.025 / 0.1031 | 24.25% |
| Porcentaje de tolerancia, convención de seis sigma | 100 × 6 × 0.025 / 0.500 | 30.00% |
Conserva los efectos de interacción y tiempo
El análisis cruzado puede mostrar que un operador mide unas piezas de forma distinta a otras. Esa interacción operador-pieza no debe desaparecer en una cuenta simplificada. Usa un método adecuado y revisa los supuestos con un analista cualificado.
Un estudio corto puede omitir la deriva de días o meses. NIST describe diseños separados para variación temporal. Comprueba el periodo relevante para producción, incluidos calentamiento, turnos y cambios ambientales.
- Define el uso
Decide si la medición sirve para clasificar piezas, estudiar variación o ambas cosas. Anota característica, unidad y tolerancia.
- Planifica el estudio
Elige piezas, operadores, instrumentos, repeticiones y aleatorización. Confirma si puedes volver a medir la misma pieza.
- Conserva cada lectura
Guarda pieza, operador, repetición, tiempo, configuración y versión del método. No sustituyas los registros por promedios.
- Analiza y mejora
Estima componentes, examina la interacción y decide según los criterios aplicables. Repite en condiciones comparables.
Relaciona el umbral con el requisito real
El cliente puede exigir un método y un umbral. También importa la consecuencia del error: clasificar cerca de una tolerancia crítica para seguridad es distinto de vigilar la variación de un proceso.
No cites 10% o 30% sin explicar denominador, convención y acuerdo aplicable. Un porcentaje de R&R no demuestra que el instrumento sirva para todas las familias de producto.
Antes de culpar al operador, revisa sujeción, instrucciones, puntos de contacto y ergonomía. El análisis de causa raíz ayuda a examinar distintas explicaciones del síntoma.
Protege el análisis cuando cambia el método
Si cambias el instrumento, la sujeción o el método de inspección, guarda la versión en el registro de calidad. Un salto de variación medida puede venir de la medición y no de la fabricación.
Separa lecturas desconocidas o inválidas de rechazos reales. Un modelo de calidad entrenado con métodos mezclados puede aprender el sistema de medición en vez del producto.
Lista práctica
- Define característica, unidad y decisión de medición.
- Elige piezas representativas y operadores capacitados.
- Justifica el diseño cruzado o anidado.
- Aleatoriza las repeticiones y conserva cada registro.
- Comprueba resolución, calibración y sesgo por separado.
- Evalúa interacción y efectos temporales relevantes.
- Nombra denominador y convención de cada porcentaje.
- Repite tras una mejora documentada.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.