
Eine Regelkarte vergleicht zeitlich geordnete Prozessbeobachtungen mit Grenzen aus einer geeigneten Ausgangsbasis. Sie hilft, untersuchungswürdige Abweichungen zu erkennen, statt auf jede Bewegung nach oben oder unten mit einer Einstellungskorrektur zu reagieren. Wählen Sie die Karte passend zu Messgröße und Stichprobenverfahren, halten Sie Spezifikationen getrennt und vereinbaren Sie Signalregeln im Voraus. Ein Signal zeigt unter dem gewählten Modell ungewöhnliches Verhalten. Es benennt weder die Ursache noch erlaubt es eine automatische Maschinenkorrektur.
Eine Karte für Messwerte oder fehlerhafte Einheiten wählen.
Eine kleine p-Karte berechnen und auswerten.
Eine Reaktionsregel festlegen, die zufälligen Schwankungen nicht hinterherläuft.
Die Entscheidung vor der Kartenauswahl benennen
Steigt die Ausschussquote von 3% auf 5%, können normale Streuung, eine andere Stichprobengröße, eine geänderte Prüfregel oder eine Prozessstörung dahinterstehen. Eine Regelkarte liefert einen definierten Vergleich, sofern das Datenmodell passt.
NIST unterscheidet Karten für kontinuierliche Messgrößen und attributive Daten. I-MR-Karten können zu einzelnen kontinuierlichen Messungen passen; X̄-R- oder X̄-S-Karten arbeiten mit sachgerecht gebildeten Untergruppen. Eine p-Karte verfolgt den Anteil als fehlerhaft eingestufter Einheiten. Die Zahl einzelner Fehler pro Einheit ist eine andere Größe.
Dieser Artikel behandelt Signale und Reaktionen. Er ergänzt die Ursachenanalyse und die Prozessfähigkeitsprüfung.
Eingriffsgrenzen und Zeichnung getrennt halten
Eine Spezifikation legt fest, was für ein Teil zulässig ist. Eingriffsgrenzen schätzen das erwartbare Verhalten aus Prozess- und Stichprobenmodell. Ein stabiler Prozess kann unzulässige Teile erzeugen; ein instabiler Prozess kann zeitweise innerhalb der Spezifikation produzieren.
Verwenden Sie Beobachtungen unter vergleichbaren Bedingungen. Produkte mit unterschiedlichen Annahmeregeln zu mischen oder stark korrelierte Folgewerte zusammenzufassen, kann vertraute Grenzen irreführend machen. Zusätzliche Sensoren lösen dieses Stichprobenproblem nicht.
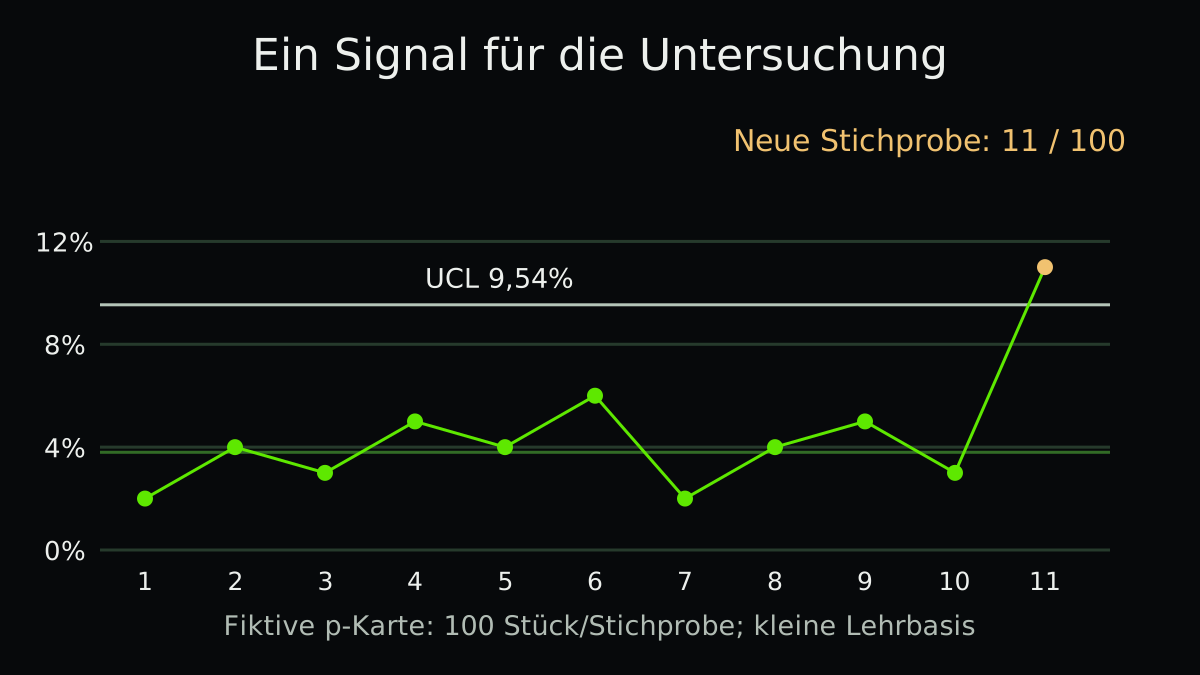
Eine p-Karte mit einem sichtbaren Untersuchungssignal
Fiktives Beispiel: Zehn Stichproben der Ausgangsbasis umfassen jeweils 100 Einheiten. Die Fehlerzahlen lauten 2, 4, 3, 5, 4, 6, 2, 4, 5 und 3. Zusammen sind das 38. Der gewichtete Ausgangsanteil beträgt 38 / 1.000 = 0,038.
Bei der üblichen Drei-Sigma-p-Karte liegt die obere Grenze bei 0,038 + 3 × sqrt(0,038 × 0,962 / 100), also ungefähr 0,0954. Die berechnete untere Grenze ist negativ und wird auf null gesetzt. Eine neue Stichprobe mit 11 fehlerhaften von 100 Einheiten hat p = 0,11 und liegt damit oberhalb der oberen Grenze.
Zehn Stichproben machen die Rechnung übersichtlich, belegen aber keine ausreichende Fertigungsbasis. Hier werden außerdem nur 3,8 fehlerhafte Teile pro Stichprobe erwartet. Die symmetrischen Grenzen sind deshalb eine Näherung mit ungleichen Wahrscheinlichkeiten in den Randbereichen. Lassen Sie bei kleinen Fehlerzahlen binomiale Wahrscheinlichkeitsgrenzen oder eine andere geeignete Methode fachkundig prüfen. Vor dem betrieblichen Einsatz braucht es genügend repräsentative Daten und geprüfte Modellannahmen.
p̄ = gesamte fehlerhafte Einheiten / gesamte geprüfte Einheiten. Begrenzen Sie die Grenzen auf 0 und 1. Verwenden Sie bei unterschiedlichen Stichprobengrößen das jeweilige n.
| Größe | Beispielwert | Bedeutung |
|---|---|---|
| Ausgangsbasis | 3,80% | 38 / 1.000 |
| Obere Grenze, n = 100 | 9,54% | Gerundete Modellgrenze |
| Neue Beobachtung | 11,00% | 11 / 100; untersuchen |
Die Reaktion neben der Karte festhalten
Ohne Zuständigkeit bleibt die Karte eine weitere Anzeige. Legen Sie fest, wer den Datensatz prüft, möglicherweise betroffene Produkte absichert und Prozessänderungen freigeben darf.
Bei ernsten Qualitätsrisiken gilt das freigegebene Verfahren zur Absicherung, auch wenn keine statistische Regel angesprochen hat. Statistische Überwachung setzt Produktsicherheit und Kundenanforderungen nicht außer Kraft.
- Die passende Grundgesamtheit wählen
Dokumentieren Sie Produkt, Merkmal, Prüfverfahren und Stichprobenabstand.
- Ausgangsbasis aufbauen und prüfen
Bewahren Sie zeitlich geordnete Beobachtungen, bekannte Ereignisse und ein begründetes Kartenmodell auf. Entfernen Sie unbequeme Punkte nicht ohne dokumentierte Ursache.
- Regeln vor der Überwachung vereinbaren
Benennen Sie Grenze, zusätzliche Verlaufsregeln, deren Begründung und die Zuständigkeit. Viele zusätzliche Regeln erhöhen die Zahl möglicher Fehlalarme.
- Reagieren und dokumentieren
Bestätigen Sie die Beobachtung, sichern Sie gemäß Verfahren ab, untersuchen Sie und dokumentieren Sie freigegebene Änderungen.
Grenzen nicht nach jedem Signal neu festlegen
Wer jeden Morgen neue Grenzen berechnet, kann einen schlechter werdenden Prozess zur neuen Normalität erklären. Behalten Sie eine kontrollierte Ausgangsbasis bei, bis eine Änderung erklärt ist und genügend Nachweise für neue Grenzen vorliegen.
Der umgekehrte Fehler besteht darin, einen stabilen Prozess nach jeder zufälligen Schwankung nachzustellen. Das kann die Streuung erhöhen. Nutzen Sie vereinbarte Signalregeln und Arbeitsverfahren, statt jeden Punkt einzeln auszulegen.
Digitale Alarme mit Stichprobenkontext versehen
Ein Alarm sollte Fehlerzahl oder Messwert, Stichprobengröße, Zeitstempel, Version der Ausgangsbasis und ausgelöste Regel zeigen. Ein rotes Symbol ohne diese Angaben lässt sich schwer untersuchen.
Erfassen Sie falsche oder unbrauchbare Alarme ebenso wie bestätigte Störungen. Die Qualitätsanalyse in der Fertigung sollte diesen Kontext erhalten, einschließlich fehlender Prüfungen und geänderter Annahmedefinitionen.
Praxis-Checkliste
- Merkmal und Grundgesamtheit festlegen.
- Kartentyp passend zur Datenart wählen.
- Stichprobengröße und Beobachtungszeit behalten.
- Unabhängigkeit prüfen oder ein anderes Modell begründen.
- Spezifikationen von Eingriffsgrenzen trennen.
- Versionen von Ausgangsbasis und Regeln dokumentieren.
- Zuständigkeiten für Absicherung und Untersuchung festlegen.
- Grenzen erst nach einer erklärten Prozessänderung überarbeiten.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.