 Abosh
Bei der Linienabstimmung werden Arbeitsschritte so auf Stationen verteilt, dass die Last jeder Station in den Takt passt. Theoretische Mindestzahl der Werker = gesamter Arbeitsinhalt ÷ Takt, aufgerundet. Bei 3,5 Minuten Arbeit und 1,75 Minuten Takt ergibt die Rechnung zwei Werker. Keine Aufteilung dieser fünf Schritte hält jedoch beide Werker unter dem Takt, also sind drei nötig. Stimmen Sie nicht jede Station auf 100 % ab: Lassen Sie Raum für Streuung, Erholung und Qualitätsprüfungen.
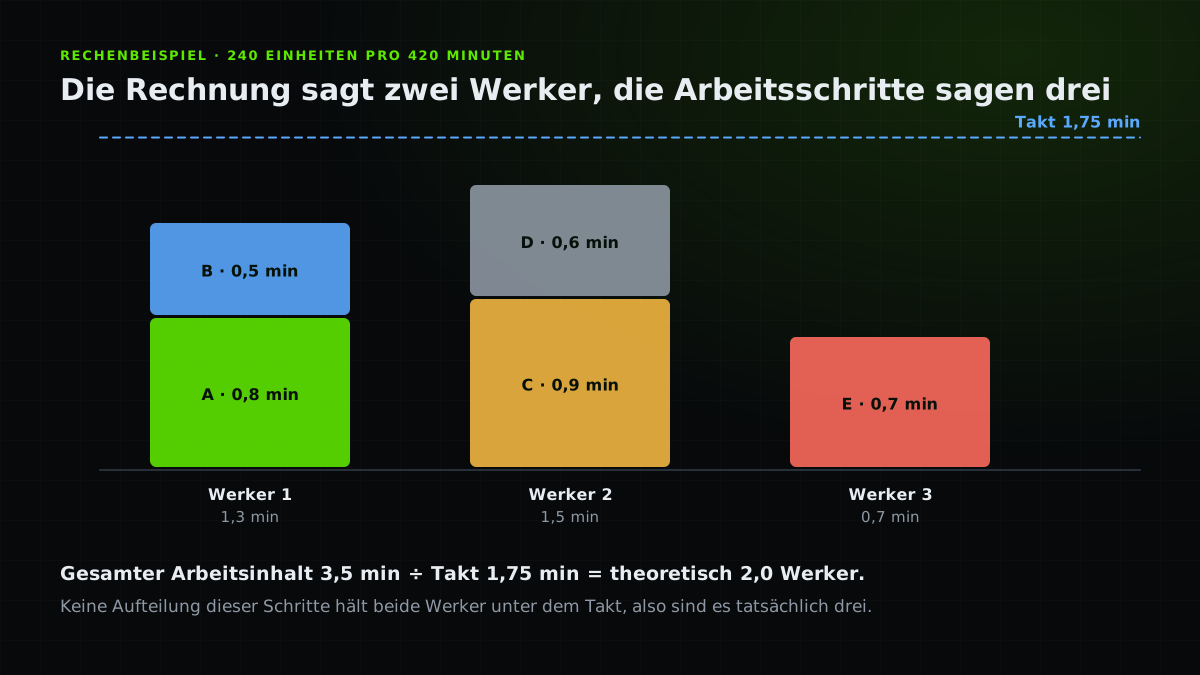
Ein fiktives Rechenbeispiel mit fünf Arbeitsschritten und berechnetem Takt.
Warum das rechnerische Minimum oft nicht erreichbar ist
Warum eine perfekt gleichmäßige Auslastung das falsche Ziel ist
Mit Takt und gesamtem Arbeitsinhalt beginnen
Bei der Linienabstimmung werden Arbeitsschritte so auf Stationen oder Werker verteilt, dass keine Station mehr Zeit braucht, als der Takt erlaubt. Zwei Zahlen bilden den Rahmen: die Taktzeit und der gesamte Arbeitsinhalt des Produkts.
Zur Berechnung des Takts und zum Unterschied zu Zyklus- und Durchlaufzeit siehe Taktzeit, Zykluszeit und Durchlaufzeit.
Aufrunden. Das Ergebnis ist eine Untergrenze, kein Plan.
Rechenbeispiel: 240 Einheiten pro Schicht
Fiktives Rechenbeispiel: Bedarf sind 240 Teile je Schicht, verfügbar sind 420 Minuten. Takt beträgt 420 ÷ 240 = 1,75 Minuten je Teil. Fünf unteilbare Arbeitsschritte brauchen A = 0,8, B = 0,5, C = 0,9, D = 0,6 und E = 0,7 Minuten. Zusammen sind das 3,5 Minuten.
Das theoretische Minimum ist 3,5 ÷ 1,75 = 2 Werker. Das klingt effizient und ist hier nicht erreichbar.
| Schritt | Zeit (min) | Kumuliert (min) |
|---|---|---|
| A | 0,8 | 0,8 |
| B | 0,5 | 1,3 |
| C | 0,9 | 2,2 |
| D | 0,6 | 2,8 |
| E | 0,7 | 3,5 |
Warum zwei Werker nicht reichen
Mit zwei Werkern müsste jeder genau 1,75 Minuten tragen, um im Takt zu bleiben. Keine Kombination dieser Schritte ergibt 1,75. Die beste Aufteilung ist A + C = 1,7 und B + D + E = 1,8, wodurch ein Werker 0,05 Minuten über dem Takt liegt. Müssen die Schritte zusätzlich in der Reihenfolge A bis E laufen, wird es schlimmer: Der erste Werker kann A und B übernehmen, für den zweiten bleiben 2,2 Minuten.
Bei 1,8 Minuten Stationszyklus entstehen rechnerisch 420 ÷ 1,8 = 233,3 Teile. Höchstens 233 ganze Teile sind in dieser vereinfachten Zeitrechnung fertig, sieben weniger als der Bedarf. Drei Stationen beziehungsweise Bediener ermöglichen A+B, C+D und E mit Lasten von 1,3, 1,5 und 0,7 Minuten. Das hält die Reihenfolge ein und liegt unter Takt. Reale Kapazität bleibt mit Zusatzzeiten und Schwankungen zu prüfen.
Was die Rechnung auslässt
Die Formel behandelt Arbeit als beliebig teilbar. Reale Stationen werden von mehr als der Zeit begrenzt.
- Vorranggraph: Manche Schritte können erst beginnen, wenn andere fertig sind.
- Gehen, Beladen und Entladen: Sie erhöhen den Werkerzyklus und werden leicht vergessen.
- Maschinenzeit: Ein Werker kann keinen Schritt beginnen, solange die Maschine noch läuft.
- Ergonomie und Sicherheit: Zwei Schritte können unterschiedliche Haltungen oder Werkzeuge verlangen, die sich keine Station teilen kann.
- Streuung: Ein Werker mit 100 % des Takts hat keinen Spielraum für einen langsamen Zyklus oder eine Qualitätsprüfung.
Nicht jede Station auf 100 % abstimmen
Ziel ist ein zuverlässiger Fluss zum Bedarf, nicht optisch gleiche Balken. Eine Station, die genau auf den Takt ausgelegt ist, hat keinen Puffer für normale Streuung, Erholung nach einem Kurzstopp, Materialbereitstellung, Abweichungen, Ermüdung oder Qualitätsprüfungen. Ob ein langsamer Zyklus die Liefermenge verringert, hängt von Puffern, Aufholmöglichkeiten und der Wirkung auf den Engpass ab.
Streben Sie eine Abstimmung an, die den Takt an einem schlechten Tag hält, und nutzen Sie die freie Zeit an der am wenigsten belasteten Station für Arbeit, die den Fluss stabil hält: Materialnachschub, Qualitätsprüfungen und erste Hilfe bei Problemen.
- Takt berechnen
Nettoverfügbare Zeit und realen Bedarf verwenden.
- Schritte auflisten
Jeden Arbeitsschritt zeitlich erfassen, einschließlich Gehen und Handhaben.
- Vorrang beachten
Die Reihenfolge aufzeichnen, in der Schritte geschehen müssen.
- Stationen zuordnen
Jede Last unter dem Takt halten, mit Spielraum für Streuung.
- In der Fertigung testen
Reale Zyklen messen und anpassen. Prüfen, wohin sich der Engpass verschiebt.
Häufige Fehler bei der Linienabstimmung
Prüfen Sie Eingabedaten und tatsächliche Arbeitsbedingungen, bevor Sie die Zuordnung ändern.
- Die Maschinenzykluszeit statt des vollständigen Werkerzyklus verwenden.
- Gehen, Handhaben und Warten auf die Maschine ignorieren.
- Auf einen alten Takt abstimmen, obwohl sich der Bedarf geändert hat.
- Einem optisch gleichmäßigen Balkendiagramm nachjagen und jeden Spielraum entfernen.
- Arbeit zwischen Stationen verschieben, ohne Vorrang, Ergonomie oder Qualitätsprüfungen zu prüfen.
Ein ergänzendes Beispiel von Abolfazl
Einzelne Stationszyklen statt nur den Mittelwert mit dem Bedarf vergleichen.
Auf Englisch im persönlichen Blog von Gründer Abolfazl. Ergänzende Lektüre, keine unabhängige technische Quelle.
Praxis-Checkliste
- Den Takt aus nettoverfügbarer Zeit und realem Bedarf berechnen.
- Jeden Arbeitsschritt zeitlich erfassen, einschließlich Gehen und Handhaben.
- Vorranggrenzen aufschreiben, bevor Arbeit zugeordnet wird.
- Gesamten Arbeitsinhalt ÷ Takt als Untergrenze behandeln.
- Prüfen, ob irgendeine Kombination von Schritten überhaupt zur Werkerzahl passt.
- Auf jeder Station Spielraum für Streuung und Erholung lassen.
- Der am wenigsten belasteten Station die Arbeit geben, die den Fluss schützt.
- Zyklen in der Fertigung neu messen und prüfen, wohin sich der Engpass verschiebt.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.