
Little’s Law verbindet durchschnittlichen Umlaufbestand, Durchsatz und Durchlaufzeit: Bestand = Durchsatz × Durchlaufzeit. Teilen Sie den mittleren Bestand innerhalb einer klaren Prozessgrenze durch die mittlere Austrittsrate. Einheiten und Zeitbasis müssen zusammenpassen. Der aktuelle Warteschlangenstand ersetzt keinen Mittelwert. Die Beziehung hilft, den Fluss zu prüfen. Sie beweist weder, dass ein kleinerer Puffer den Durchsatz erhält, noch dass ein einzelner Auftrag in der berechneten Durchschnittszeit fertig wird. Dafür brauchen Sie weitere Betriebsdaten.
Durchlaufzeit mit passenden Einheiten und Grenzen berechnen.
Momentaufnahmen durch zeitgewichtete Bestände ersetzen.
Weniger Bestand als prüfbares Szenario behandeln.
Zuerst die Prozessgrenze festlegen
Umlaufbestand, oft WIP genannt, umfasst Material, das in den betrachteten Prozess eingetreten ist und ihn noch nicht verlassen hat. Zwischen Freigabe und Endprüfung gehören Warteschlangen, Maschinen, Transporte und interne Nacharbeit dazu. Fertigwaren außerhalb der Grenze zählen nicht mit.
Der Durchsatz misst Austritte an derselben Grenze. Die Durchlaufzeit enthält die gesamte Aufenthaltszeit, auch Warten. MIT verwendet Little’s Law in Fertigungsaufgaben für diese Größen. Fabrikbestand durch den Output einer einzelnen Maschine zu teilen ergibt keine klar definierte Kennzahl.
Eine Wertstromanalyse macht Eintritt, Austritt und Warteorte sichtbar.
Mittelwerte und Zeitbasis müssen passen
Für langfristig stabile Mittelwerte gilt Bestand gleich Durchsatz mal Durchlaufzeit. In einem begrenzten Messfenster können Eintritte, Austritte und offene Arbeit die einfache Schätzung verzerren. Prüfen Sie, ob normale Bedingungen vorliegen oder gerade Rückstände wachsen.
Rechnen Sie durchgehend mit Arbeitsstunden oder Kalenderstunden. Drei Arbeitsstunden versprechen keine Fertigstellung in drei Uhrstunden, wenn die Linie nachts ruht. Teilen Sie auch nicht Baugruppenbestände durch Einzelteilmengen.
Teile ÷ (Teile je Arbeitsstunde) = Arbeitsstunden. Messzeitraum und Prozessgrenze bleiben gleich.
Ein Beispiel mit drei Stunden Durchlaufzeit
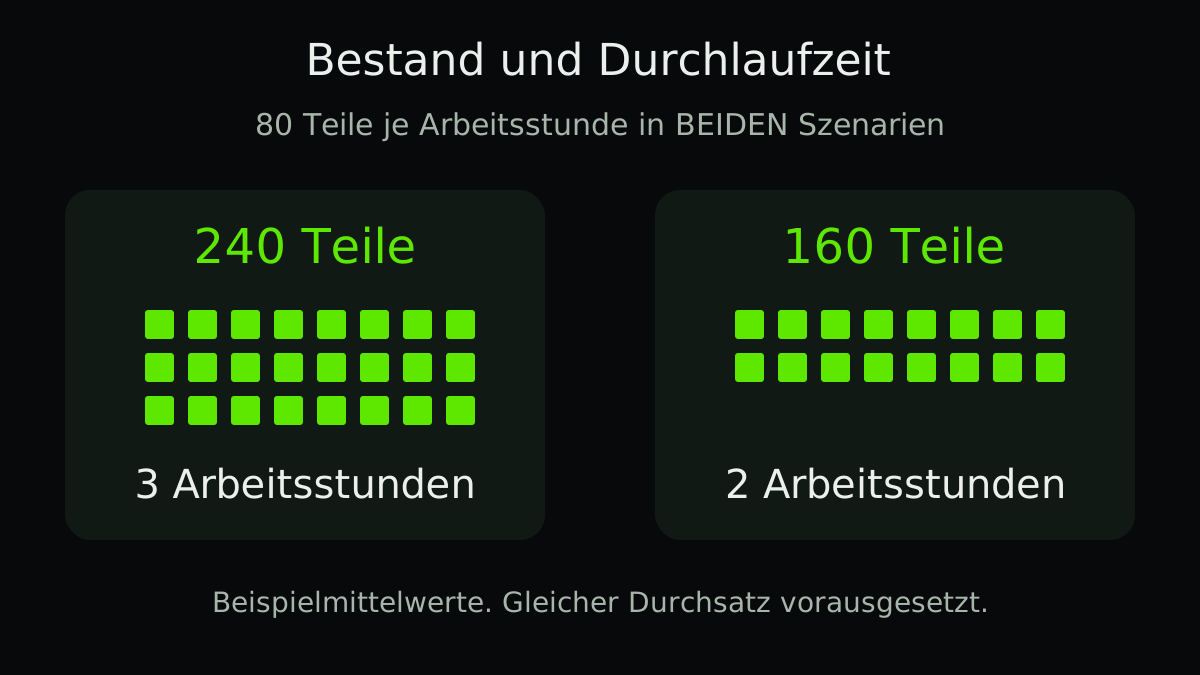
Beispiel mit angenommenen stabilen Mittelwerten: 240 Teile Umlaufbestand und 80 Teile Durchsatz je Arbeitsstunde. Es gibt keinen Ausschuss; jedes Teil verlässt den Prozess einmal als fertiggestelltes Teil. Daraus folgen 240 ÷ 80 = 3 Arbeitsstunden.
160 Teile mittlerer Bestand würden bei demselben Durchsatz zwei Arbeitsstunden entsprechen. Das ist ein Rechenszenario. Es bestätigt nicht, dass die reale Linie mit weniger Puffer weiterhin 80 Teile je Stunde schafft.
| Beispielsituation | Mittlerer Bestand | Durchsatz | Rechnerische Durchlaufzeit |
|---|---|---|---|
| Stabile Ausgangswerte | 240 Teile | 80 Teile/Arbeitsstunde | 3 Arbeitsstunden |
| Weniger Bestand, gleicher Output | 160 Teile | 80 Teile/Arbeitsstunde | 2 Arbeitsstunden |
| Auch der Output sinkt | 160 Teile | 60 Teile/Arbeitsstunde | 2,67 Arbeitsstunden |
Ein Bestandswert braucht eine Dauer
Stehen zwei Stunden lang 200 Teile und anschließend zwei Stunden lang 280 Teile im Prozess, beträgt der zeitgewichtete Vier-Stunden-Mittelwert (200 × 2 + 280 × 2) ÷ 4 = 240 Teile. Der Schlusswert 280 überschätzt diesen Mittelwert.
Bei ungleichen Abständen zählt die Dauer jedes Zustands. Vier Stunden reichen als Rechenbeispiel, belegen aber keine langfristige Stabilität. Prüfen Sie die geschätzte Durchlaufzeit zusätzlich mit Eintritts- und Austrittszeitstempeln über einen repräsentativen Zeitraum.
- Einheit und Grenze definieren
Produktfamilie, Eintritt und Fertigstellung festlegen. Den Umgang mit Ausschuss und Nacharbeit erklären.
- Bestände zeitlich erfassen
Ereignisdauern gewichten oder regelmäßig messen. Warteschlangen außerhalb der Maschine innerhalb der Grenze mitzählen.
- Austrittsrate berechnen
Dasselbe Messfenster und dieselbe Zeitbasis verwenden. Wiederholte Prüfungen sind keine neuen Teile.
- Mit Aufenthaltszeiten vergleichen
Tatsächliche Teilzeiten und offene Aufträge prüfen. Abweichungen vor einer Freigabeänderung erklären.
Weniger Bestand kann den Engpass aushungern
Puffer versorgen einen Engpass trotz Schwankungen davor. Ein pauschaler Abbau kann den Output senken. Das Tutorial des Project Production Institute zeigt den Zusammenhang mit Variabilität; der Referenzfall ohne Schwankungen ist keine praktische Pufferempfehlung.
Testen Sie eine begrenzte Freigabeänderung mit einer Produktfamilie und klarer Abbruchregel. Erfassen Sie Bestand, Gutteile, Materialmangel am Engpass, Nacharbeit und Lieferleistung. Der Planungsleitfaden ergänzt Material- und Rüstbedingungen.
Wann die Schätzung besondere Vorsicht braucht
Wachsende Rückstände bedeuten mehr Eintritte als Austritte. Eine kurze Bestandsmessung ergibt dann keine gesicherte langfristige Durchlaufzeit. Wer nur fertige, schnelle Aufträge betrachtet, kann lange offene Aufträge übersehen.
Ausschuss verlässt den Prozess ebenfalls. Enthält der Bestand spätere Ausschussteile, passt ein Nenner aus Gutteilen allein nicht zur Population. Definieren Sie alle Austritte konsistent oder ein eigenes Gutteilmodell.
Untersuchen Sie Produktfamilien, bevor Sie gemischte Aufträge zusammenfassen. Little’s Law prüft Zusammenhänge; für die Ursache eines einzelnen Wartefalls hilft der Lean-Leitfaden.
Praxis-Checkliste
- Eintritt und Austritt benennen.
- Gleiche Produkte oder äquivalente Einheiten verwenden.
- Alle Bestände innerhalb der Grenze erfassen.
- Bestandswerte nach Dauer gewichten.
- Messfenster von Bestand und Durchsatz abstimmen.
- Arbeitsstunden und Kalenderstunden trennen.
- Ausschuss, Nacharbeit und offene Teile berücksichtigen.
- Bestand senken und gleichzeitig Output sowie Lieferung prüfen.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.