
MTBF, Mean Time Between Failures, ergibt sich aus Betriebszeit geteilt durch Ausfallzahl. MTTR beschreibt eine durchschnittliche Reparatur- oder Wiederherstellungszeit. Hier messen wir vom Ausfall bis zur Betriebsfreigabe und erfassen aktive Instandhaltung getrennt. Mit 140 Betriebsstunden, vier Ausfällen und acht Wiederherstellungsstunden beträgt MTBF 35 Stunden und MTTR zwei Stunden. OEE-Verfügbarkeit verwendet dagegen die geplante Produktionszeit und berücksichtigt auch andere erfasste Stillstände. Vereinbaren Sie diese Zeitdefinitionen, bevor Sie Anlagen vergleichen.
Beide Kennzahlen aus Betriebsstunden und Ausfallprotokoll berechnen.
Aktive Instandhaltung von vollständiger Wiederherstellung trennen.
Unterschiedliche Verfügbarkeitswerte bei denselben Ausfallverlusten erklären.
Plan-, Betriebs- und Verluststunden des Beispiels. Kopieren Sie die Datei und ersetzen Sie die fiktiven Werte.
CSVAusgefülltes AusfallprotokollVier Ausfälle mit Zeitstempeln und getrennt erfasster aktiver Instandhaltung. Zusammen mit dem Betriebsstundennachweis nutzen.
Was MTBF und MTTR aussagen
Zwei Teams können beide zwei Stunden MTTR melden und Unterschiedliches messen. Das eine startet die Uhr beim Arbeitsbeginn des Technikers, das andere beim Maschinenausfall. Eine lange Ersatzteilwartezeit erscheint nur in einem Bericht.
Schreiben Sie die Definition neben die Zahl. Hier umfasst MTTR die gesamte Zeit vom Ausfall bis zur Betriebsfreigabe. Aktive Instandhaltung umfasst gemessene Diagnose, Reparatur und Prüfung; Reaktion und andere Verzögerungen bleiben getrennt. Auch IEEE beschreibt die Wiederherstellung des Betriebs, doch Ihre örtliche Berichtsdefinition muss ausdrücklich sein.
| Kennzahl | Hier verwendete Rechnung | Unterstützte Frage |
|---|---|---|
| MTBF | Betriebsstunden ÷ Anlagenausfälle | Wie viel Betrieb liegt zwischen Ausfällen? |
| MTTR | Stunden von Ausfall bis Freigabe ÷ abgeschlossene Wiederherstellungen | Wie lange dauert die Rückkehr in den Betrieb? |
| Mittlere aktive Instandhaltungszeit | Gemessene aktive Stunden ÷ abgeschlossene Wiederherstellungen | Wie viel davon ist tatsächliche Instandhaltungsarbeit? |
Betriebsstunden neben Ausfällen erfassen
Ein Ausfallprotokoll zeigt nicht, wie lange die Maschine lief. Behalten Sie einen eigenen Betriebsstundennachweis für dieselbe Anlage und denselben Zeitraum, auch bei null Ausfällen. Nutzen Sie einen geprüften Laufzeitzähler oder abgeglichene Produktionszustände.
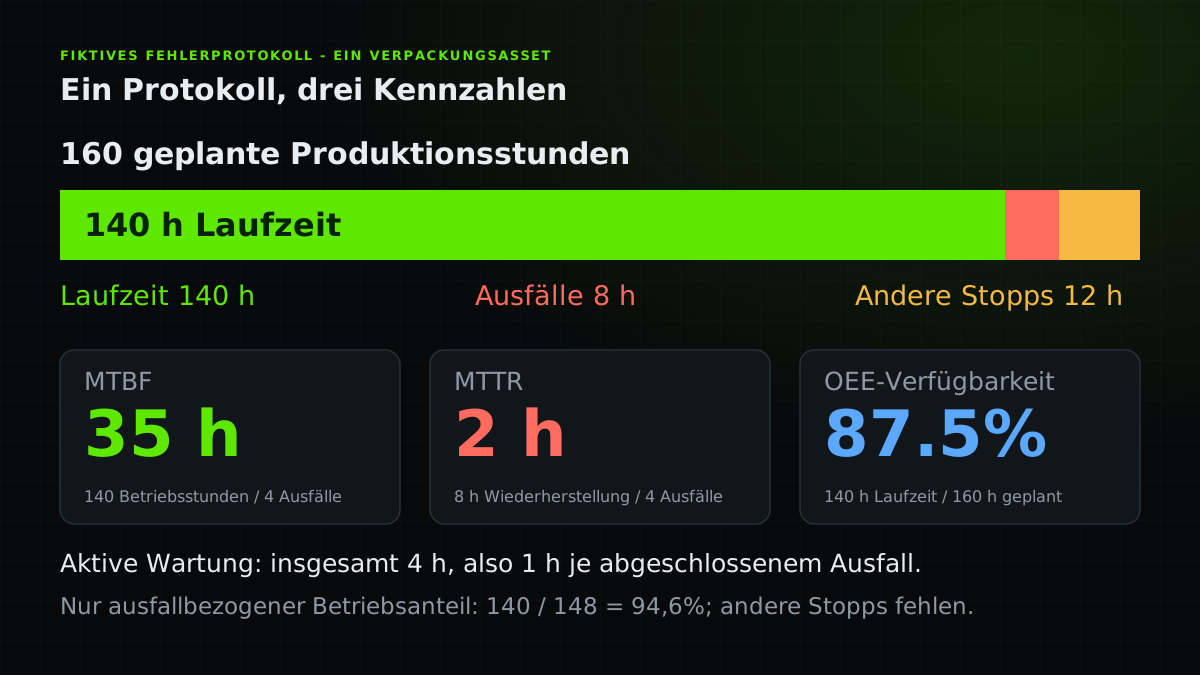
Die fiktive Verpackungsanlage PKG-01 hat zehn geplante Produktionstage mit je 16 Stunden, also 160 Planstunden. Sie läuft 140 Stunden, verliert acht Stunden durch Anlagenausfälle und zwölf durch andere Stopps. Zusammen sind das wieder 160. Nächte und nicht geplante Zeit außerhalb dieser Produktionsfenster bleiben ausgeschlossen.
| Datensatzfeld | Beispielwert | Bedeutung |
|---|---|---|
| Anlage und Berichtsfenster | PKG-01, 7.-18. September 2026 | Beide Datensätze derselben Anlage und denselben Daten zuordnen. |
| Geplante Produktionszeit | 160 h | Nenner der OEE-Verfügbarkeit. |
| Betriebszeit | 140 h | Bezugszeit für MTBF, mit dem Laufzeitnachweis geprüft. |
| Ausfallzeit | 8 h | Vier abgeschlossene Ausfälle ohne Überschneidung. |
| Andere Stillstandszeit | 12 h | Acht Stunden Rüsten und vier Stunden Materialmangel. |
Ausfallprotokoll mit klaren Start- und Endpunkten führen
Vereinbaren Sie, was ein Anlagenausfall ist: der Verlust der erforderlichen Funktion. Materialmangel oder geplantes Rüsten können die Produktion stoppen, ohne Anlagenausfälle zu sein. Halten Sie Stoppkategorie und beobachtetes Symptom von ungeklärten Ursachen getrennt.
Erfassen Sie je Ausfall Ereigniskennung, Anlagenkennung, Ausfallzeitpunkt, Betriebsfreigabe und gemessene aktive Instandhaltung. Behalten Sie Zeitzonenangaben, Nachweisverweise und eine einheitliche Freigaberegel. Bei Ersatzteilpausen können mehrere aktive Intervalle zu einem Ausfall gehören. Ein einzelner Reparaturbeginn bildet das nicht ab.
Die vier fiktiven Ereignisse enden vollständig innerhalb desselben Berichtsfensters. Die Zeitstempel stehen in der CSV. Andere Wiederherstellungszeit ist der Rest nach aktiver Arbeit und kann Reaktion, Warten oder Freigabeverzögerung enthalten. Die Tabelle allein zeigt nicht, welche Verzögerung zu beheben ist.
| Ereignis | Beobachtetes Symptom | Ausfall bis Freigabe | Aktive Instandhaltung | Andere Wiederherstellungszeit |
|---|---|---|---|---|
| F01 | Antrieb gestoppt | 2 h | 1 h | 1 h |
| F02 | Sensorstörung | 3 h | 1,5 h | 1,5 h |
| F03 | Mechanische Blockierung | 1 h | 0,5 h | 0,5 h |
| F04 | Sensorstörung | 2 h | 1 h | 1 h |
| Gesamt | Vier Ausfälle | 8 h | 4 h | 4 h |
MTBF und MTTR aus beiden Nachweisen berechnen
NIST schätzt unter seinem Modell konstanter Ausfallrate MTBF als Gesamtbetriebszeit geteilt durch Ausfallzahl. Für unseren Datensatz gilt 140 ÷ 4 = 35 Stunden. Die 160 Planstunden würden Zeit einschließen, in der die Anlage nicht lief.
Unser definiertes MTTR beträgt 8 ÷ 4 = 2 Stunden. Mittlere aktive Instandhaltung ist 4 ÷ 4 = 1 Stunde. Beide Werte helfen: einer beschreibt vollständige Wiederherstellung, der andere die eigentliche Arbeit. Benennen Sie sie unterschiedlich.
Fiktive Daten. Zähler und Ereigniszahl gehören zu einer Anlage und derselben vollständig beobachteten Ausfallgruppe.
Häufigkeit und Dauer gemeinsam vergleichen
Eine zweite fiktive Anlage hat dieselbe Betriebszeit und gesamten Ausfallverlust, aber acht kürzere Ausfälle. Die verlorene Zeit ist gleich, während die Bediener doppelt so viele Unterbrechungen erleben.
Das Muster hilft bei der Untersuchungswahl. Wiederholte Fehler sprechen für eine Ursachenuntersuchung, lange Wiederherstellungen für Diagnose, Zugang oder Verzögerungen. Kein Mittelwert beweist Ursache oder beste Maßnahme. Prüfen Sie Einzelereignisse und Produktionswirkung mit einem Stillstands-Pareto.
| Anlage | Betriebsstunden | Ausfälle | Wiederherstellungsstunden | MTBF | MTTR |
|---|---|---|---|---|---|
| PKG-01 | 140 | 4 | 8 | 35 h | 2 h |
| Vergleichsanlage | 140 | 8 | 8 | 17,5 h | 1 h |
OEE-Verfügbarkeit mit eigenem Nenner rechnen
Vorne definiert OEE-Verfügbarkeit als Laufzeit geteilt durch geplante Produktionszeit. Erfasste Rüstzeiten und Materialmangel zählen neben Anlagenausfällen mit. Im Beispiel gilt 140 ÷ 160 = 87,5%.
Beschränken wir uns auf Betrieb und Ausfallwiederherstellung, beträgt der Betriebsanteil 140 ÷ (140 + 8) = 94,6%. 35 ÷ (35 + 2) ergibt dasselbe, weil dieselben vier vollständig beobachteten Ausfälle verwendet werden. Zwölf Stunden anderer Stopps fehlen. Die Größe ersetzt deshalb OEE-Verfügbarkeit nicht.
Das ist ein abgestimmtes Beispiel, keine allgemeine Verfügbarkeitsprognose. Unterschiedliche Ereignisgruppen oder ausgeschlossene Verzögerungen können den Vergleich aufheben. Verfügbarkeit ist außerdem nur ein OEE-Faktor; Geschwindigkeit und Ausschuss zählen ebenfalls. Siehe die vollständige OEE-Rechnung.
140 h Betrieb + 8 h Ausfall + 12 h andere Stopps = 160 h. Die ausfallbezogenen 94,6% haben einen anderen Nenner.
Null Ausfälle und offene Reparaturen korrekt behandeln
Bei null Ausfällen berichten Sie Betriebsstunden und null Ereignisse. Null MTBF oder ein Unendlichwert beweisen keine perfekte Zuverlässigkeit. NIST beschreibt modellbasierte Konfidenzgrenzen; ein kurzer störungsfreier Zeitraum liefert begrenzte Nachweise.
Lassen Sie offene Ereignisse offen. Ersetzen Sie eine fehlende Freigabe nicht durch das Berichtsende und entfernen Sie lange laufende Wiederherstellungen nicht stillschweigend. MTTR abgeschlossener Ereignisse kann besser aussehen, während der schlimmste Ausfall weiter besteht. Zeigen Sie Anzahl und Alter offener Ereignisse daneben.
Bei grenzüberschreitenden Stopps behalten Sie das vollständige Ereignis und ordnen nur die überlappende Verlustzeit der OEE des Fensters zu. Dokumentieren Sie die Ausfallzählregel für MTBF. Ausfälle und abgeschlossene Wiederherstellungen können verschiedene Gruppen bilden. Setzen Sie ihre Mittelwerte nicht ohne Abgleich in das einfache Verfügbarkeitsverhältnis ein.
Mit den Zahlen die nächste Untersuchung wählen
Prüfen Sie vor Vergleichen von Schichten, Maschinen oder Monaten Produktmix, Belastung, Betriebsarten und Ausfalldefinition. Vier Ereignisse beginnen eine Untersuchung, liefern aber keine sichere Prognose für den nächsten Monat.
Instandhaltungsverbesserung hilft der Fertigung, wenn sie relevante Unterbrechungen verringert. Trennen Sie Ursprung und Folgeauswirkung wie in der Stillstandserfassung. Ein Ausfall an einer gepufferten Anlage wirkt anders als am aktuellen Linienengpass.
Auch vorausschauende Wartung braucht getrennte Nachweise für bestätigte Ausfälle, Symptome und Betriebszeit. Machen Sie zuerst diese Woche nachvollziehbar, bevor Sie ein Modell trainieren oder Ausgaben begründen.
- Zeitdefinitionen vereinbaren
Mit Fertigung und Instandhaltung Betriebszeit, gültigen Ausfall, Betriebsfreigabe und aktive Arbeit definieren.
- Nachweise abgleichen
Anlagenkennung, Zeitstempel, Überschneidung und Aufteilung der Planstunden prüfen. Offene Ereignisse behalten.
- Mengen neben Mittelwerten zeigen
Betriebsstunden, Ausfälle, abgeschlossene und offene Wiederherstellungen neben MTBF und MTTR berichten.
- Muster untersuchen
Wiederkehrende Symptome, lange Wiederherstellungen und dokumentierte Verzögerungen vor der Maßnahme ansehen.
- Produktionswirkung prüfen
Unter vergleichbaren Bedingungen und freigegebenen betrieblichen Verfahren prüfen, ob relevante Verluste sinken.
Praxis-Checkliste
- Erforderliche Anlagenfunktion und gültigen Ausfall schriftlich definieren.
- Betriebsstunden und Ereignisse derselben Anlage und demselben Fenster zuordnen.
- MTTR als vollständige Wiederherstellung oder engeres Reparaturintervall kennzeichnen.
- Aktive Arbeit getrennt von Reaktion und Warten messen.
- Zeitstempel mit ausdrücklicher Zeitzone und prüfbaren Nachweisen verwenden.
- Duplikate und überlappende Stopps bereinigen.
- Betriebszeit ohne Ausfall und offene Ereignisse ohne erfundene Dauer berichten.
- Anlagenausfälle von Rüsten und anderen Produktionsstopps trennen.
- Anzahl und Verteilung der Dauern neben Mittelwerten zeigen.
- Produktionswirkung vor einer Verbesserungsaussage prüfen.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.