
Cp vergleicht die Sechs-Sigma-Streuung eines Prozesses mit dem Abstand zwischen den Spezifikationsgrenzen. Cpk berücksichtigt zusätzlich, wie nah der Mittelwert an der nächstgelegenen Grenze liegt. Berechnen Sie beide Kennzahlen nur mit einem geeigneten Modell für einen stabilen Prozess und einer klar beschriebenen Streuungsschätzung. Ein hohes Cp bei niedrigerem Cpk deutet auf eine ungünstige Prozesslage hin. Die Kennzahlen allein belegen weder langfristige Qualität noch Messgenauigkeit oder die Erfüllung kundenspezifischer Annahmeregeln.
Cp und Cpk mit nachvollziehbaren Millimeterwerten berechnen.
Ungünstige Prozesslage und zu große Streuung unterscheiden.
Erkennen, wann eine Fähigkeitskennzahl nicht verlässlich ist.
Mit Spezifikationsgrenzen beginnen
Zeichnung oder Kundenvereinbarung legen die Spezifikationsgrenzen fest. Statistische Eingriffsgrenzen beschreiben dagegen das beobachtete Prozessverhalten. Wer die eine Grenze an die andere angleicht, verändert die Fragestellung und behebt noch keinen Prozessfehler.
NIST beschreibt Prozessfähigkeit als Vergleich eines stabilen Prozesses mit seinen Spezifikationen. Prüfen Sie zuerst das Messsystem und den zeitlichen Verlauf. Eine gemeinsame Rechnung über Werkzeugwechsel, Materialien oder ungeklärte Sprünge kann mehrere unterschiedliche Prozesse in einer einzigen Standardabweichung verstecken.
Dieser Artikel erklärt die Fähigkeitsrechnung. Regelkarten prüfen die Stabilität; Gage R&R untersucht die Streuung des Messsystems.
Zwei Kennzahlen für zwei Fragen
USL und LSL bezeichnen obere und untere Spezifikationsgrenze, μ den Prozessmittelwert und σ die zur Beschreibung der prozessinternen Streuung verwendete Standardabweichung. Verwenden Sie für alle dimensionalen Größen dieselbe Einheit.
Cp zeigt, ob die Streuung bei mittiger Lage zwischen die Grenzen passen könnte. Cpk verwendet den kleineren Abstand vom Mittelwert zu einer der Grenzen. Liegt der Mittelwert außerhalb einer Grenze, wird der zugehörige Teilindex negativ. Verdecken Sie das nicht durch einen Absolutwert.
Cpk = min[(USL − μ)/(3σ), (μ − LSL)/(3σ)]. Geben Sie an, wie Sigma geschätzt wurde und warum das Prozessmodell passt.
Eine Welle nähert sich der oberen Grenze
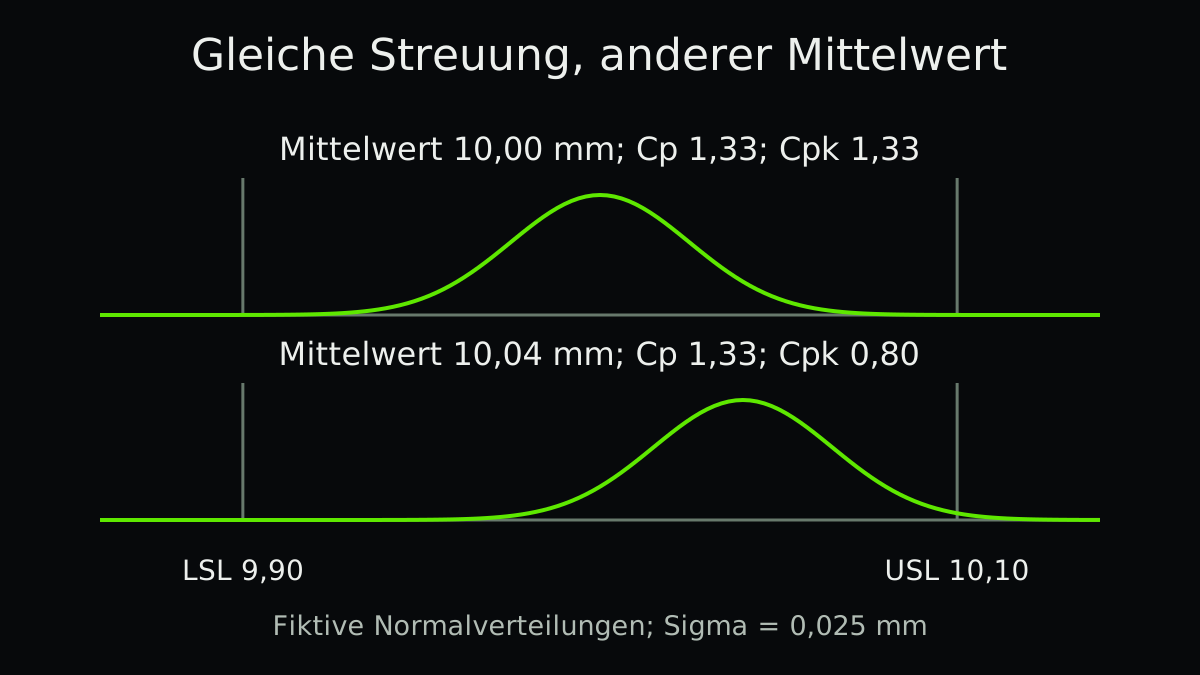
Fiktives Rechenbeispiel: Für einen Wellendurchmesser gelten 9,90 und 10,10 mm als Grenzen. Eine geeignete prozessinterne Schätzung ergibt σ = 0,025 mm. Die Sechs-Sigma-Streuung beträgt 0,150 mm, die Spezifikationsbreite 0,200 mm.
Bei einem Mittelwert von 10,00 mm beträgt der Abstand zu beiden Grenzen 0,100 mm. Cp und Cpk ergeben ungerundet jeweils 1,333. Verschiebt sich der Mittelwert bei gleichem σ auf 10,04 mm, bleibt oben nur ein Abstand von 0,060 mm. Cpk wird zu 0,060 / 0,075 = 0,80.
| Rechenfall | Mittelwert | Cp | Cpk |
|---|---|---|---|
| Mittig | 10,00 mm | 1,33 | 1,33 |
| Nach oben verschoben | 10,04 mm | 1,33 | 0,80 |
Die Streuungsschätzung offenlegen
Ein Fähigkeitsbericht sollte Untergruppen, Stichprobengröße, Zeitraum und Schätzverfahren nennen. Bei Prozessdrift können Streuung innerhalb der Untergruppen und Gesamtstreuung voneinander abweichen. Software bezeichnet Gesamtkennzahlen häufig als Pp und Ppk. Prüfen Sie deren Definitionen, statt überall dasselbe Sigma anzunehmen.
Die üblichen Formeln setzen eine geeignete Verteilung, häufig die Normalverteilung, und repräsentative Beobachtungen voraus. Starke Schiefe, Mischverteilungen oder Autokorrelation erfordern eine begründete andere Analyse. Ein automatisch bestandener Normalitätstest beweist nicht, dass die Stichprobe die zukünftige Fertigung abbildet.
- Das Messverfahren prüfen
Prüfen Sie Auflösung, Kalibrierung, Wiederholbarkeit und die erfassten Bediener oder Geräte.
- Den zeitlichen Verlauf prüfen
Untersuchen Sie besondere Ursachen, bevor Sie die Fähigkeit eines stabilen Prozesses schätzen. Trennen Sie unterschiedliche Bedingungen, wenn nötig.
- Mit nachvollziehbaren Eingaben rechnen
Dokumentieren Sie Grenzen, Einheiten, Mittelwert, Sigma-Verfahren, Stichprobengröße und Zeitraum. Behalten Sie ungerundete Werte.
- Mit der tatsächlichen Anforderung vergleichen
Nutzen Sie die geltende Kunden- oder interne Annahmeregel und berücksichtigen Sie die Unsicherheit. Ein unbegründeter allgemeiner Grenzwert genügt nicht.
1,33 ist keine allgemeingültige Bestehensgrenze
Manche Verträge legen Mindestwerte fest. Andere verlangen bestimmte Stichproben, Konfidenzgrenzen, Messsystemstudien oder Verfahren für nicht normalverteilte Daten. Es zählt die Vorgabe für dieses Merkmal und diese Anwendung.
Ein geschätztes Cpk ist unsicher, besonders bei kleinen Stichproben. NIST erläutert Konfidenzgrenzen für Fähigkeitskennzahlen. Ein Schätzwert knapp oberhalb der Vertragsgrenze kann weniger Sicherheit bieten, als seine Dezimalstellen vermuten lassen.
Auch eine fähige historische Stichprobe beweist nicht, dass die Produktion morgen innerhalb der Grenzen bleibt. Überwachen Sie den Prozess weiter und prüfen Sie die tatsächliche Erstausbeute.
Aus der Kennzahl eine passende Entscheidung ableiten
Bei einem stabilen, aber ungünstig liegenden Prozess kann eine dokumentierte Untersuchung der Zentrierung helfen. Bei zu großer Streuung suchen Sie nach deren Quellen. Ist der Prozess instabil, klären Sie das zuerst, bevor Sie mit einer Fähigkeitskennzahl werben.
Betrachten Sie Prozessfähigkeit zusammen mit Prüfergebnissen, Fehlerfolgen und Stichprobenabdeckung. Vorausschauende Qualitätsanalyse liefert zusätzliche Hinweise. Eine Modellbewertung korrigiert aber keine irreführenden Messdaten.
Praxis-Checkliste
- Die aktuelle Spezifikationsrevision bestätigen.
- Einheiten einheitlich halten.
- Das Messsystem prüfen.
- Zeitverlauf und Prozessstabilität untersuchen.
- Verteilung und Sigma-Schätzer nennen.
- Wesentlich unterschiedliche Fertigungsbedingungen trennen.
- Stichprobengröße und Schätzunsicherheit dokumentieren.
- Die geltende Annahmeregel anwenden und weiter überwachen.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.