
CONWIP limita el trabajo autorizado dentro de una línea definida; un circuito kanban por referencia autoriza reponer un artículo o contenedor concreto. Ambos necesitan alcance, unidades y reglas claras. Ninguno elige por sí solo la mezcla correcta ni resuelve la falta de material. Este registro ficticio compara un límite de trabajos de toda la línea con señales locales de reposición, separando terminaciones buenas, rechazos y capacidad de liberación sin usar, sin declarar un método universalmente superior.
Identifica qué autoriza cada tarjeta o límite.
Concilia el trabajo en curso de la línea con terminaciones y rechazos.
Comprueba material y prioridad antes de ocupar una plaza libre.
Define el alcance y la unidad de autorización
El artículo original de Spearman, Woodruff y Hopp describe CONWIP como una alternativa pull que controla el trabajo en curso de una línea. Kanban puede adoptar varias formas; aquí se compara un circuito de reposición por referencia, como el de la definición de Lean Enterprise Institute.
El alcance CONWIP ficticio incluye trabajos liberados en colas, proceso y retrabajo hasta un evento final definido. El límite es de 3 trabajos abiertos, no 3 piezas ni 3 contenedores. En cambio, la tarjeta kanban local autoriza un contenedor definido de una referencia. No compares cantidades de tarjetas sin precisar esas unidades.
Sigue el límite en un registro breve de eventos
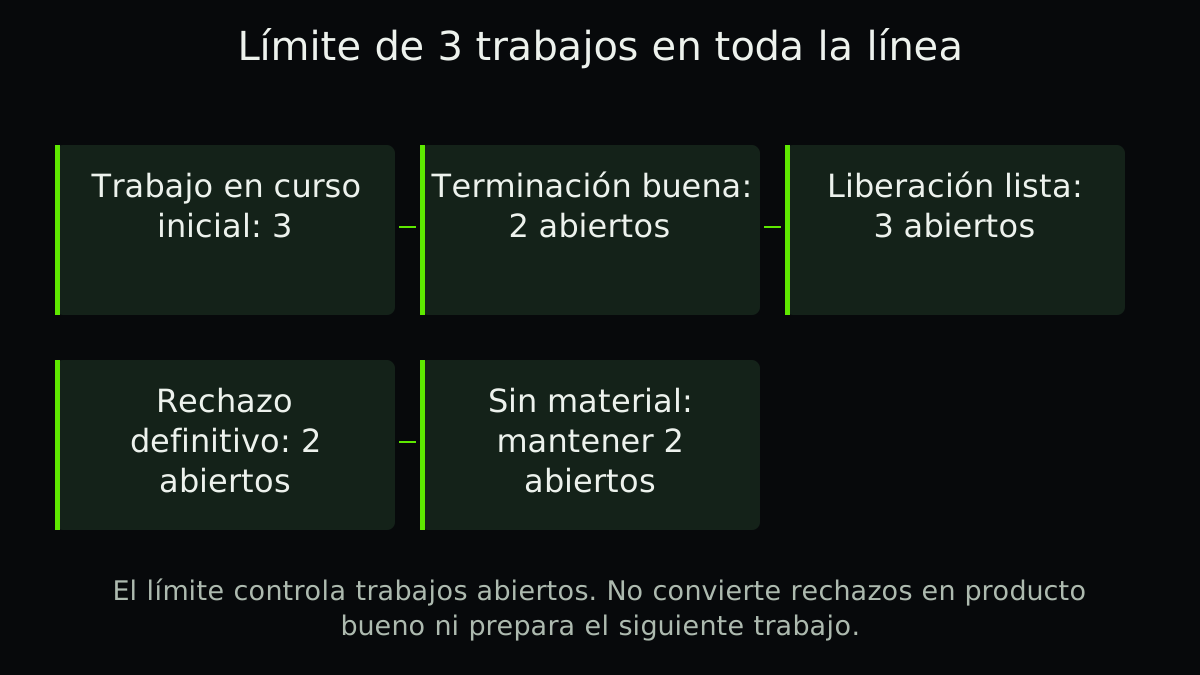
En el instante inicial, J1, J2 y J3 están abiertos dentro de la línea: el trabajo en curso alcanza el límite de 3. J4 y J5 esperan fuera. En el minuto 5 termina J1 como producto bueno y vuelve su autorización. Se elige y libera J4, que tiene material, y el total vuelve a 3.
En el minuto 7, J2 se registra como rechazo definitivo según la política explícita del ejemplo. Sale del recuento y quedan 2 trabajos abiertos. J5 sigue sin material en el minuto 8, así que no se libera otro trabajo. Una plaza libre no justifica empezar trabajo sin preparar.
3 + 1 − 1 − 1 − 0 = 2 trabajos abiertos. Los dos trabajos terminados no son dos terminaciones buenas. El retrabajo dentro del alcance sigue abierto.
| Evento | Trabajos abiertos después | Terminaciones buenas acumuladas | Trabajos rechazados acumulados |
|---|---|---|---|
| Inicio: J1, J2, J3 | 3 | 0 | 0 |
| Terminación buena de J1 | 2 | 1 | 0 |
| Liberación de J4 | 3 | 1 | 0 |
| Rechazo definitivo de J2 | 2 | 1 | 1 |
| J5 sin material; no se libera | 2 | 1 | 1 |
Compáralo con una señal de reposición por referencia
La señal kanban de un contenedor A agotado autoriza reponer A dentro de su circuito. No autoriza automáticamente B porque haya otro producto esperando. Una plaza de toda la línea permite elegir entre trabajos listos según otra regla aprobada de prioridad.
Esa flexibilidad puede servir para una mezcla cambiante, pero exige decidir qué producto elegir. Liberar el A más fácil mientras espera un B comprometido puede respetar el límite e incumplir la necesidad del cliente. El límite controla una dimensión, no proporciona toda la política de planificación.
Define retrabajos, divisiones y eventos finales
Si un trabajo se divide en varias unidades de seguimiento, decide cómo cuenta cada una en el límite. Si un rechazo exige reemplazo, este necesita una nueva liberación según la regla. No devuelvas dos veces una tarjeta ni cuentes una unidad reparada como trabajo abierto y nueva liberación a la vez.
El registro usa trabajos indivisibles y rechazos definitivos para comprobar las cuentas. Una línea real puede necesitar un límite por carga en vez de trabajos iguales cuando rutas y esfuerzo varían mucho. La ley de Little exige alcances compatibles y condiciones estables comparables; este registro breve no estima el tiempo medio de entrega.
- Define qué limitas
Elige trabajos, contenedores, piezas o carga y los límites exactos de inicio y fin.
- Especifica autorización y prioridad
Indica cómo vuelve la capacidad y cómo se elige un trabajo listo.
- Registra todos los eventos del alcance
Concilia liberaciones, terminaciones buenas, rechazos, retrabajos y cancelaciones sin duplicados.
- Prueba mezcla e interrupciones
Compara producción para el cliente, tiempo de entrega y servicio en condiciones realistas antes de cambiar la regla.
Elige la política según las condiciones de reposición
La demanda repetitiva estable y los circuitos locales claros pueden favorecer señales por referencia. Una mezcla variable puede necesitar otra organización de liberación y prioridades. Son criterios de diseño, no una clasificación universal derivada del ejemplo.
Usa el cálculo kanban para dimensionar un circuito físico y la programación de producción para fijar los tiempos. Añadir tarjetas porque una estación espera puede limitarse a trasladar la cola.
Prueba la regla, no su nombre
Mide producción aceptada por el cliente, distribución de tiempos de entrega, faltas de material, mezcla y trabajo en curso con condiciones comparables. Conserva estado inicial e interrupciones. Una comparación por simulación también necesita validación y suficientes réplicas para la decisión.
Usa el registro descargable para escribir la política completa antes de comparar alternativas. Sus eventos son ficticios, no resultados medidos de una línea.
Un ejemplo relacionado de Abolfazl
Sigue una caja y su señal de reposición en sentidos opuestos.
En inglés, en el blog personal del fundador Abolfazl. Es lectura relacionada, no una fuente técnica independiente.
Lista práctica
- Define la línea y su límite final.
- Indica la unidad de autorización.
- Declara el límite o la regla de tarjetas por referencia.
- Comprueba material y cualificación antes de liberar.
- Especifica por separado la prioridad de mezcla.
- Concilia por separado producto bueno y rechazos.
- Mantén el retrabajo interno dentro del alcance elegido.
- Compara políticas con resultados del cliente y evidencias validadas.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.