
Comprueba la capacidad de producción convirtiendo la mezcla de productos prevista en horas de cada recurso crítico y comparándolas con las disponibles en el mismo periodo. Incluye preparaciones, supuestos de rendimiento y personal cualificado sin descontar dos veces una pérdida. La planificación aproximada de capacidad evalúa si el plan maestro es viable; no demuestra que una secuencia detallada funcione. Este ejemplo semanal ficticio muestra por qué un porcentaje de utilización conjunto subestima la falta de capacidad de una máquina.
Convierte la mezcla de productos en horas por recurso.
Mantén coherentes el calendario, la capacidad efectiva y la carga.
Detecta una sobrecarga antes de comprometer el programa detallado.
Usa la misma semana y el mismo alcance por recurso
ASCM describe varios niveles de gestión de capacidad, entre ellos la planificación aproximada de capacidad, o RCCP, y la planificación detallada de necesidades de capacidad. La comprobación aproximada contrasta los recursos clave con un plan de producción propuesto. Empieza por ahí antes de elegir una secuencia de trabajos.
Una hora de máquina y una hora de persona son recursos distintos. Dos máquinas en paralelo pueden compartir operador, pero una persona no puede hacer dos tareas manuales a la vez. Define la cobertura de turnos, el mantenimiento planificado y las restricciones de cualificación. El equilibrado de líneas resuelve la asignación de tareas que viene después.
Convierte la mezcla de productos en horas
En esta semana ficticia, el plan exige 600 unidades buenas de A y 400 de B. Cada A necesita 2 minutos de prensa y 1 de montaje; cada B, 4 de prensa y 3 de montaje. Son tiempos de planificación por unidad aceptada que ya incluyen la pérdida normal supuesta. No los vuelvas a incrementar por el rendimiento.
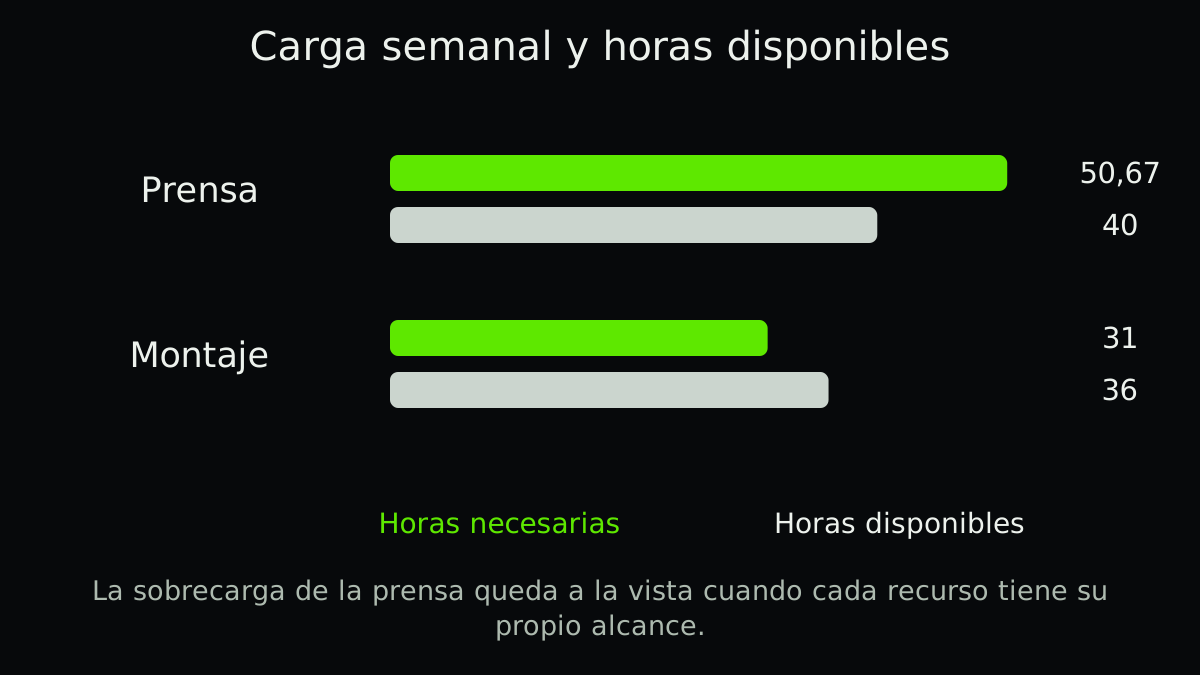
La prensa necesita dos preparaciones de 2 horas; el montaje, 1 hora en total. La prensa requiere 600 × 2 / 60 + 400 × 4 / 60 + 4 = 50,67 horas. El montaje requiere 600 × 1 / 60 + 400 × 3 / 60 + 1 = 31 horas.
Usa cantidades brutas y tiempos de primer intento, o bien un tiempo efectivo documentado. Mezclar ambos criterios puede contar dos veces las pérdidas.
| Recurso | Carga de fabricación | Preparaciones | Total necesario | Disponible |
|---|---|---|---|---|
| Prensa | 46,67 h | 4 h | 50,67 h | 40 h |
| Montaje | 30 h | 1 h | 31 h | 36 h |
Detecta la sobrecarga local antes de promediar recursos
A la prensa le faltan 10,67 horas. El montaje tiene 5 horas sin asignar según este modelo semanal. Un porcentaje conjunto subestima la falta de capacidad de la prensa y no indica dónde está. El tiempo libre de montaje no puede convertirse en tiempo de prensa.
Si mantenemos A en 600 unidades, consume 20 horas de prensa. Tras las 4 horas de preparación, quedan 16 de las 40 horas para B. A 4 minutos por unidad, caben 240 unidades de B y quedan fuera del plan 160 de las 400 demandadas. Es una comprobación agregada de viabilidad, no una instrucción comercial para favorecer A.
Prueba las opciones con sus restricciones reales
Puedes revisar la mezcla, cambiar el compromiso, autorizar horas extra con personal cualificado, usar otra ruta aprobada o acortar preparaciones. Cada opción necesita comprobar materiales, personal, utillaje y calidad. Una máquina libre que no admite la herramienta necesaria no aporta capacidad útil para este pedido.
Si los tiempos de entrada describen primeros intentos, calcula las cantidades brutas con un modelo explícito de ruta y rendimiento. Dividir la demanda buena entre el rendimiento puede servir en una etapa estable, pero los rechazos y retrabajos de varias etapas requieren sus propias visitas a recursos. Consulta el rendimiento acumulado del proceso antes de convertir rendimientos medios en un compromiso de capacidad.
- Fija la versión de la demanda
Conserva juntas las cantidades, el periodo de entrega y la definición de unidad aceptada.
- Calcula la carga de cada recurso
Usa tiempos de la ruta, preparaciones previstas y supuestos explícitos de pérdidas.
- Calcula las horas disponibles
Descuenta una sola vez el tiempo no disponible conocido y comprueba la dotación cualificada.
- Resuelve las sobrecargas
Compara alternativas reales antes de emitir el programa detallado.
Comprueba la secuencia después de revisar la capacidad
Las horas semanales no muestran si el material llega el jueves, si dos trabajos necesitan el mismo útil a la vez o si hay un operador disponible durante un relevo entre máquinas. Lleva un plan agregado viable a la programación de producción y comprueba esos conflictos.
Conserva los supuestos de preparación por secuencia o familia. Si otra mezcla añade un ciclo de limpieza, las 4 horas de prensa anteriores pueden dejar de ser suficientes. Expón el supuesto que no has revisado en lugar de declarar viable el plan modificado sin comprobarlo.
Conserva juntos el compromiso y la revisión del modelo
El recurso descargable guarda la demanda ficticia, los tiempos, las horas de preparación y las disponibles, junto con campos para tu comprobación. Compara la producción final con los supuestos para descubrir qué tiempo de planificación necesita revisión.
Este cálculo es un punto de partida. Valida los supuestos del modelo antes de usarlos para comprometer entregas al cliente.
Un ejemplo relacionado de Abolfazl
Compara cada estación con la demanda, no solo su media.
En inglés, en el blog personal del fundador Abolfazl. Es lectura relacionada, no una fuente técnica independiente.
Lista práctica
- Fija las cantidades demandadas y la semana de planificación.
- Identifica las máquinas críticas y el personal cualificado.
- Usa unidades de tiempo coherentes.
- Declara si los tiempos ya incluyen pérdidas normales.
- Cuenta las preparaciones reales.
- Descuenta una sola vez el tiempo no disponible conocido.
- Resuelve la sobrecarga de cada recurso por separado.
- Comprueba materiales y secuencia antes de comprometer fechas.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.