
El intervalo de repetición de cada referencia, o EPEI, describe cada cuánto vuelve el proceso a cada producto de una mezcla definida. Comprueba que la carga de fabricación y el ciclo completo de preparaciones caben en el intervalo propuesto. Acortarlo exige capacidad para cambios frecuentes, no solo lotes menores. Este ejemplo ficticio de tres productos compara ruedas de uno y dos días y explica por qué la capacidad media no resuelve las restricciones de secuencia o entrega.
Calcula el tiempo de preparación que exige el intervalo.
Compara una rueda más corta con un cambio de preparación medido.
Distingue un límite inferior de capacidad de un programa ejecutable.
Define qué productos entran en la repetición
Lean Enterprise Institute usa Every Product Every Interval, también llamado EPEx, para expresar cada cuánto produce un proceso sus distintas referencias asignadas. EPEI es un término relacionado de uso habitual. Declara productos incluidos, base de demanda y unidad de tiempo antes de comparar intervalos.
Una rueda de productos es una secuencia recurrente elegida. Puede facilitar la repetición, pero no estabiliza la demanda ni garantiza que cada pedido llegue a tiempo. Separa las familias recurrentes de los productos excepcionales que necesitan otra regla. Heijunka explica el contexto más amplio de nivelación.
Calcula la carga diaria antes de asignar tiempo a preparaciones
El recurso ficticio dispone de 480 minutos diarios. La demanda es 100 unidades de A a 1 minuto cada una, 80 de B a 2 minutos y 40 de C a 3. La carga es 100 + 160 + 120 = 380 minutos diarios. Quedan 100 para preparaciones y cualquier otro trabajo declarado que aún no tenga tiempo asignado.
La secuencia repetida A-B-C-A contiene tres cambios de 45 minutos, incluido el retorno de C a A. El ciclo completo necesita 135 minutos de preparación. Son tiempos ficticios estables de planificación. Las paradas planificadas ya están descontadas de los 480 minutos disponibles; no se aplica otro factor de utilización.
135 / 100 = 1,35 días. Este límite simplificado supone demanda y ritmos estables, un ciclo de preparaciones por intervalo y ninguna restricción omitida. Si tiempo disponible menos carga es cero o negativo y las preparaciones requieren tiempo positivo, no existe un intervalo finito viable.
| Producto | Unidades diarias | Minutos de fabricación por unidad | Carga diaria |
|---|---|---|---|
| A | 100 | 1 | 100 min |
| B | 80 | 2 | 160 min |
| C | 40 | 3 | 120 min |
| Total | 220 | No hay un tiempo unitario común | 380 min |
Compara las ruedas candidatas completas
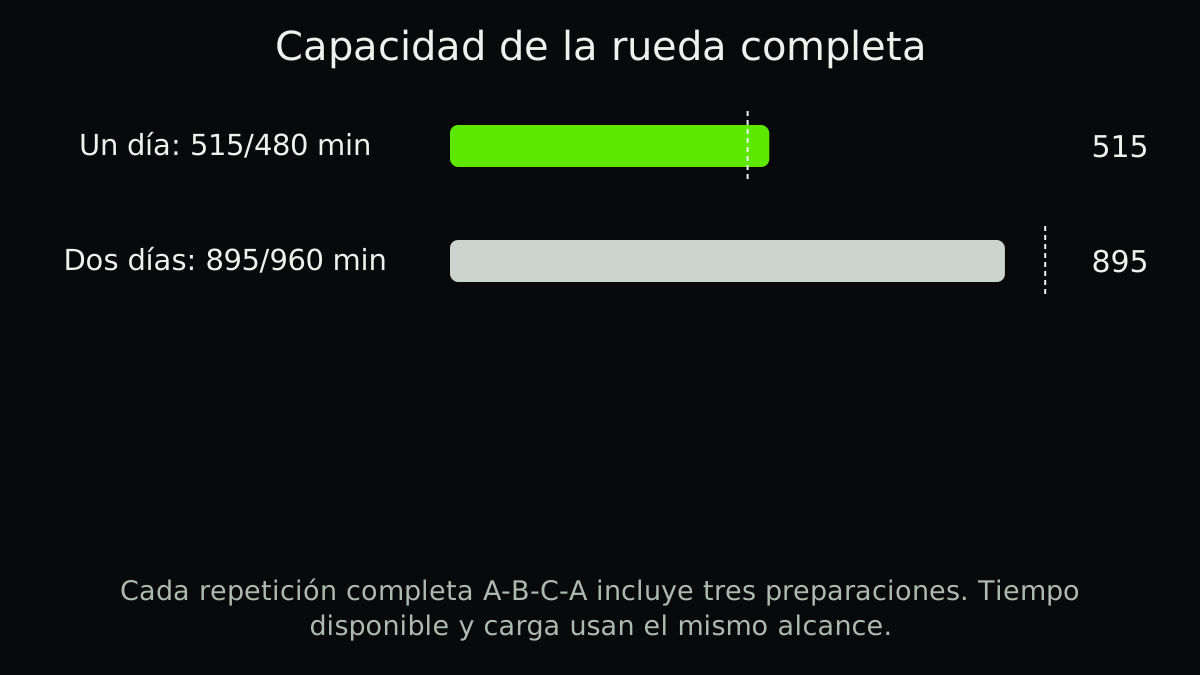
Una rueda diaria necesita 380 minutos de fabricación y 135 de preparación: 515 minutos. Supera en 35 los 480 disponibles. Una rueda de dos días fabrica 200 A, 160 B y 80 C: 760 minutos de fabricación + 135 de preparación = 895, dentro de los 960 disponibles.
La opción de dos días deja 65 minutos sin asignar en el modelo simplificado. Aún necesita comprobar secuencia, plazos y existencias. El límite de 1,35 días no determina automáticamente el programa elegido: turnos, reglas de lote y variación pueden cambiar el intervalo práctico.
Comprueba qué permite una preparación más corta
Si una mejora SMED validada por separado reduce cada uno de los tres cambios a 20 minutos, el ciclo usa 60 de preparación. La rueda diaria necesita entonces 440 minutos y deja 40 sin asignar con la misma demanda y los mismos tiempos de fabricación.
Es un resultado condicional de planificación, no una mejora medida. Confirma la definición del cambio, los rechazos de arranque, la limpieza, la liberación de calidad y la disponibilidad del operador. Reducir tiempo interno de parada trasladando trabajo a un operador compartido ya sobrecargado puede no crear la capacidad útil supuesta.
- Fija la mezcla repetida
Enumera productos, ritmos de demanda, tiempos y secuencia cíclica completa.
- Calcula fabricación y preparaciones
Incluye el cambio de retorno y las pérdidas no contadas antes.
- Comprueba intervalos candidatos
Compara la carga completa con tiempo disponible, existencias y plazos.
- Valida la rueda elegida
Prueba variación y cambios realistas antes de fijar la regla de liberación.
Incluye inventario y preparaciones dependientes de la secuencia
Con demanda estable, producir cada dos días suele exigir un patrón de existencias de ciclo distinto del necesario para producir a diario. No afirmes que una repetición más corta elimina el inventario de seguridad, los lotes mínimos o la variabilidad de demanda.
Si A-B tarda menos que B-A, conserva la matriz real de preparaciones. Si cambia la demanda, recalcula la rueda en vez de mantener su aspecto. La programación de producción resuelve los tiempos detallados; el cálculo kanban trata un circuito distinto de reposición.
Usa la rueda como regla probada, no como gráfico decorativo
Conserva revisión de demanda, observaciones de tiempos, matriz de preparaciones y excepciones junto al intervalo elegido. Revisa reposiciones incumplidas y pedidos tardíos para saber si la regla sigue siendo adecuada.
La descarga incluye ambas ruedas candidatas y campos para tu mezcla. El cálculo agregado no valida una simulación ni garantiza un compromiso de entrega.
Un ejemplo relacionado de Abolfazl
Sigue la decisión de planificación tras reducir el cambio.
En inglés, en el blog personal del fundador Abolfazl. Es lectura relacionada, no una fuente técnica independiente.
Lista práctica
- Identifica todos los productos del intervalo.
- Declara unidades de demanda y tiempo disponible.
- Calcula la carga propia de cada producto.
- Cuenta todos los cambios cíclicos, incluido el retorno.
- Mantén coherentes los supuestos de pérdidas.
- Comprueba secuencia, existencias y plazos.
- Indica que los ahorros propuestos de preparación son condicionales.
- Revisa la rueda tras cambios de demanda o proceso.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.