
Heijunka nivela la cantidad de producción y la mezcla de productos durante un periodo definido. Empieza con una mezcla de demanda creíble, conviértala en cantidades de contenedores y luego construya una secuencia repetitiva que el proceso pueda ejecutar. Comprueba la capacidad de producción, cambio de referencia, material y personal antes de liberar el patrón. La nivelación puede reducir la demanda desigual aguas arriba, pero no elimina la variación del cliente ni justifica producir stock no deseado. Mantén una política de reposición declarada y revise el patrón cuando cambien sus supuestos.
Convierte una mezcla de productos en una secuencia repetitiva verificable.
Reserva el tiempo de procesamiento y preparación antes de comprometerse.
Reconozca cuándo la nivelación repetitiva es la regla de liberación incorrecta.
Nivele una mezcla real durante un periodo declarado
El Lean Enterprise Institute define heijunka como la nivelación del tipo y cantidad de producción durante un periodo fijo. Producir todo el A el lunes y todo el B el martes puede enviar requisitos irregulares aguas arriba incluso cuando la demanda promedio parece equilibrada.
Una secuencia repetitiva distribuye ese requisito de manera más uniforme. Depende del stock de reposición, configuraciones factibles y un patrón de demanda razonablemente útil. Los pedidos del cliente aún pueden llegar de forma desigual.
Aquí construimos el patrón. SMED trata la reducción del tiempo de cambio y la programación de producción aborda otras restricciones.
Convierte la demanda en contenedores manejables
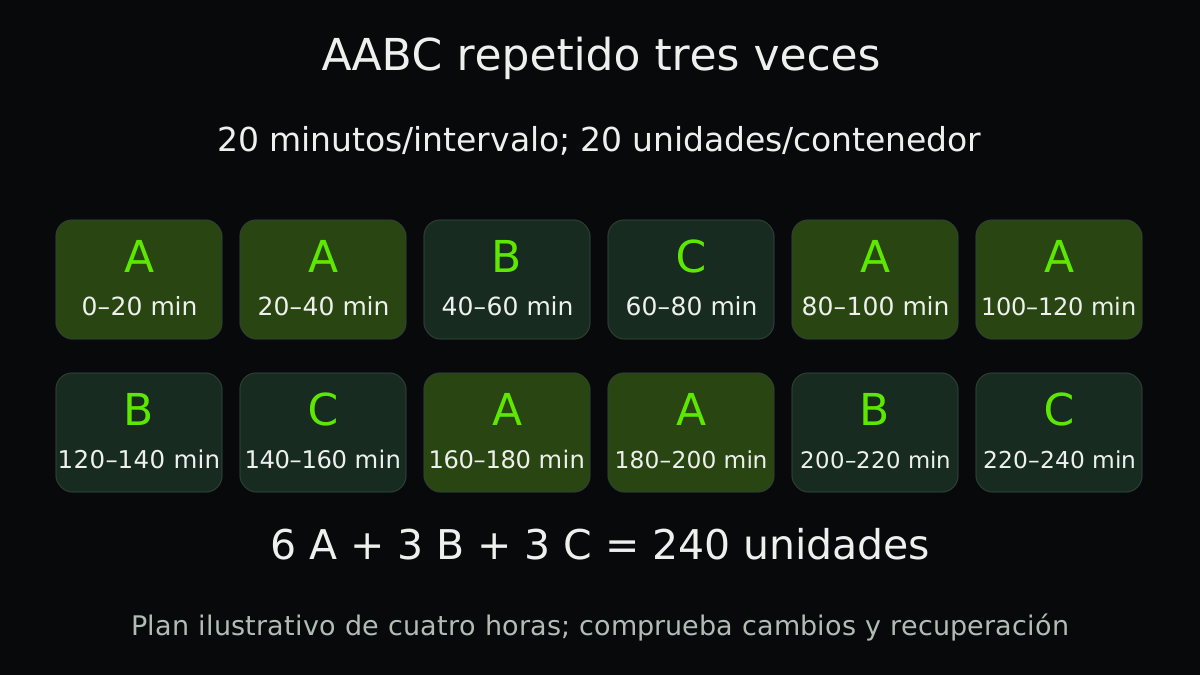
Ejemplo ficticio: dispones de cuatro horas de trabajo para una demanda de 120 unidades de A, 60 de B y 60 de C. Cada contenedor lleva 20 unidades. Necesitas seis contenedores A, tres B y tres C.
Repeticiones de AABC tres veces dan exactamente esos 12 contenedores. Cada ciclo de cuatro intervalos libera 80 unidades en la proporción requerida de 2:1:1. La secuencia es un ejemplo, no una afirmación de que sea el mejor orden para cada máquina.
| Producto | Unidades en ventana | Unidades/contenedor | Contenedores |
|---|---|---|---|
| A | 120 | 20 | 6 |
| B | 60 | 20 | 3 |
| C | 60 | 20 | 3 |
| Total | 240 | 20 | 12 |
Comprueba el intervalo con el tiempo disponible
Para este ejemplo, cada contenedor necesita 15 minutos de procesamiento. Reserve hasta cinco minutos adicionales por ranura para cambio de referencia y manejo. Doce intervalos × 20 minutos = 240 minutos. Ese presupuesto encaja exactamente, sin margen de recuperación no asignado.
La reserva de cinco minutos es deliberadamente conservadora y simplificada, incluyendo intervalos A a A. Un horario real debería usar configuraciones dependientes de la secuencia medidas y presupuestar explícitamente limpieza, mantenimiento e interrupciones. Si un cambio B a C realmente toma 18 minutos, este patrón es inviable.
Aquí pitch significa el tiempo asignado a liberar un contenedor. No equivate al ciclo de una unidad. La guía de takt, ciclo y tiempo de entrega distingue esas medidas.
Usa la caja para controlar la liberación, no para decorar una pared
Una caja de heijunka distribuye las señales de liberación por tiempo y producto. Ya sea física o digital, necesita una regla para los huecos perdidos, pedidos urgentes y autorizaciones no utilizadas.
Una señal de consumo cancelada no debe acabar en producción que nadie necesita para rellenar una casilla vacía. Conecta el plan con la política de producción por consumo y el circuito kanban.
- Elige la familia que vas a planificar
Agrupa productos con un proceso compatible. Declara el periodo de demanda y la política de inventario.
- Calcula contenedores y secuencia
Convierte las unidades necesarias en liberaciones. Comprueba que la secuencia reproduce el total de cada producto.
- Comprueba capacidad y reposición
Mide proceso, cambios según la secuencia, materiales, personal y tiempo hasta que la reposición se puede usar.
- Define excepciones y revisión
Acuerda qué hacer con intervalos perdidos, quién autoriza cambiar el orden y cuándo revisar la mezcla de demanda.
Reconoce los límites con muchas referencias o fabricación bajo pedido
Los trabajos raros, el stock costoso, las combinaciones de producto impredecibles o configuraciones muy largas pueden hacer que un patrón fijo de contenedores pequeños sea inadecuado. El nivelamiento a nivel de familia de productos o una política de liberación diferente puede servir mejor al cliente.
El intervalo entre las ejecuciones de un producto también afecta el inventario de reposición requerido. Los lotes más pequeños pueden reducir ese intervalo, pero los preparacións frecuentes consumen capacidad. Prueba ambas consecuencias en lugar de asumir que cambiar con más frecuencia siempre es eficiente.
Una buena revisión incluye roturas de stock, antigüedad del inventario, esfuerzo de preparación y entrega real al cliente. La regularidad del programa por sí sola no es el resultado.
Revisa el patrón si cambia la mezcla
Si la demanda cambia a A = 60, B = 120 y C = 60, el patrón AABC antiguo produce demasiado A y demasiado poco B. Guarda las hipótesis originales para explicar por qué ya no encaja.
Usa las excepciones registradas para revisar el siguiente patrón. Distingue una mezcla que ha cambiado de una interrupción aislada y mantén un plan viable a corto plazo mientras replanteas la secuencia.
Lista práctica
- Especifica la familia de productos y el horizonte de planificación.
- Comprueba si la demanda soporta el stock de reposición.
- Convierte las unidades en tamaños de contenedor explícitos.
- Comprueba los totales de secuencia por producto.
- Reserva los tiempos de procesamiento y preparación medidos.
- Incluye interrupciones y retrasos en la reposición.
- Asigna reglas para huecos perdidos y pedidos urgentes.
- Revisa el servicio al cliente, el inventario y el esfuerzo de preparación juntos.
Preguntas frecuentes
Preguntas frecuentes
Fuentes y lecturas
Referencias autorizadas utilizadas para investigar y verificar esta guía.