
Every Part Every Interval, kurz EPEI, beschreibt, wie oft ein Prozess zu jedem Produkt eines festgelegten wiederkehrenden Mixes zurückkehrt. Prüfen Sie, ob Bearbeitungsbedarf und vollständiger Rüstzyklus in das vorgeschlagene Intervall passen. Ein kurzes Intervall braucht genügend Kapazität für häufige Wechsel, nicht nur kleinere Lose. Dieses fiktive Dreiproduktbeispiel vergleicht Ein- und Zweitages-Produkträder und erklärt, warum eine durchschnittliche Kapazitätsrechnung reihenfolgeabhängige Grenzen oder Lieferbedingungen nicht abschließend klärt.
Das Rüstbudget hinter einem Wiederholintervall berechnen.
Ein kürzeres Produktrad mit einer gemessenen Rüständerung vergleichen.
Eine Kapazitätsuntergrenze von einem ausführbaren Plan unterscheiden.
Die Produkte der Wiederholung definieren
Das Lean Enterprise Institute bezeichnet mit Every Product Every Interval, auch EPEx, wie oft ein Prozess seine unterschiedlichen zugewiesenen Teilenummern produziert. EPEI ist ein verbreiteter verwandter Begriff. Nennen Sie einbezogene Produkte, Bedarfsgrundlage und Zeiteinheit vor dem Intervallvergleich.
Ein Produktrad ist eine gewählte wiederkehrende Reihenfolge. Es kann das Intervall unterstützen, macht den Bedarf aber nicht konstant und garantiert keine Termintreue jedes Auftrags. Trennen Sie wiederkehrende Familien von Ausnahmeprodukten mit anderer Planungsregel. Heijunka liefert den übergeordneten Zusammenhang der Produktionsnivellierung.
Den täglichen Bearbeitungsbedarf vor dem Rüstbudget berechnen
Die einzelne Ressource unseres Beispiels hat täglich 480 verfügbare Minuten. Der Tagesbedarf beträgt 100 A-Einheiten zu je 1 Minute, 80 B zu je 2 Minuten und 40 C zu je 3 Minuten. Der Bearbeitungsbedarf ist 100 + 160 + 120 = 380 Minuten täglich. Es bleiben 100 Minuten pro Tag für Rüsten und ausdrücklich noch nicht zugewiesene Arbeit.
Die wiederkehrende Folge A-B-C-A enthält drei Wechsel zu je 45 Minuten, einschließlich der Rückkehr von C zu A. Ihr vollständiger Rüstzyklus braucht somit 135 Minuten. Das sind fiktive stabile Planzeiten. Geplanter Stillstand ist von den 480 verfügbaren Minuten bereits abgezogen; es wird kein zusätzlicher Auslastungsfaktor angewendet.
135 / 100 = 1,35 Tage. Diese vereinfachte Untergrenze setzt stabilen Bedarf und stabile Raten, einen Rüstzyklus je Intervall sowie keine ausgelassenen Einschränkungen voraus. Ist verfügbare Zeit minus Bearbeitungsbedarf null oder negativ und wird positive Rüstzeit benötigt, gibt es kein endliches machbares Intervall. Bei null verbleibendem Zeitbudget ist der Quotient nicht definiert.
| Produkt | Einheiten täglich | Bearbeitungsminuten je Einheit | Täglicher Bearbeitungsbedarf |
|---|---|---|---|
| A | 100 | 1 | 100 min |
| B | 80 | 2 | 160 min |
| C | 40 | 3 | 120 min |
| Gesamt | 220 | Keine gemeinsame Stückzeit | 380 min |
Die konkreten Produkträder vergleichen
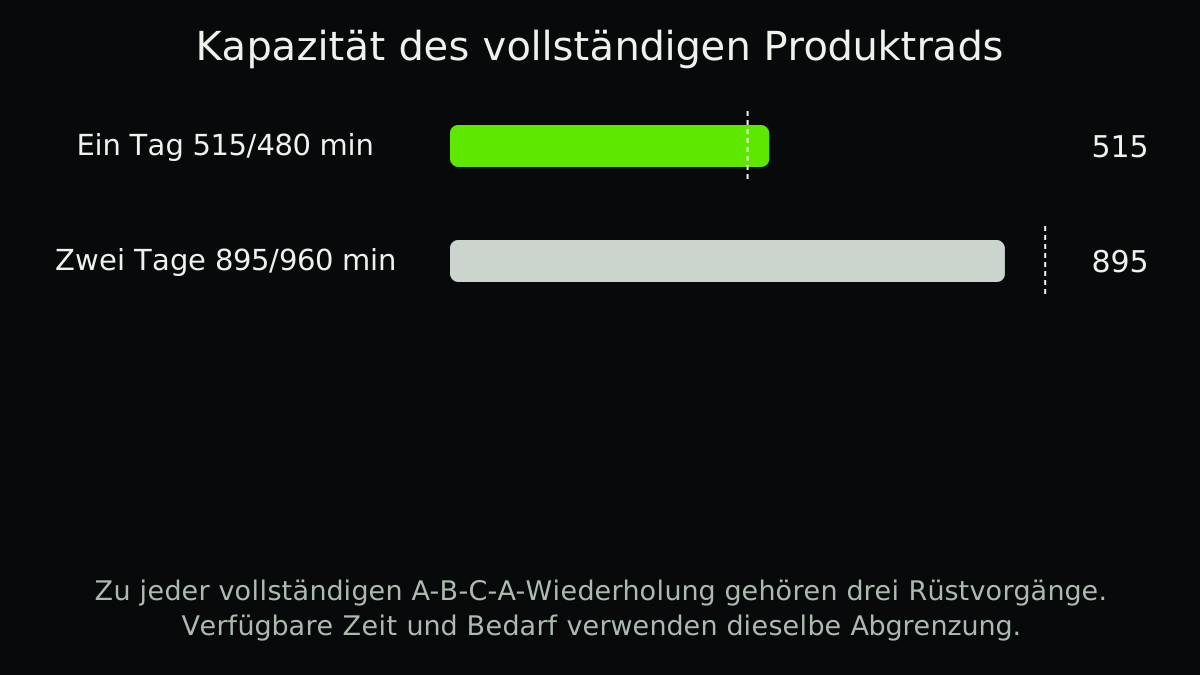
Ein Eintagesrad braucht 380 Bearbeitungsminuten plus 135 Rüstminuten, also 515 Minuten. Es überschreitet den 480-Minuten-Tag um 35 Minuten. Ein Zweitagesrad fertigt 200 A, 160 B und 80 C: 760 Bearbeitungsminuten plus 135 Rüstminuten = 895 Minuten innerhalb von 960 verfügbaren Minuten.
Der Zweitagesvorschlag lässt in diesem vereinfachten Modell 65 Minuten unbelegt. Er braucht weiterhin eine machbare Reihenfolge sowie Termin- und Bestandsprüfung. Die Untergrenze von 1,35 Tagen ist nicht automatisch der gewählte Plan: Schichtgrenzen, Losregeln und Streuung können das praktische Intervall ändern.
Prüfen, was kürzeres Rüsten tatsächlich ermöglicht
Reduziert eine gesondert validierte SMED-Änderung jeden der drei Wechsel auf 20 Minuten, verbraucht der Zyklus 60 Rüstminuten. Ein Eintagesrad benötigt dann 440 Minuten und lässt unter denselben Bedarfs- und Bearbeitungsannahmen 40 Minuten unbelegt.
Das ist ein bedingtes Planungsergebnis, keine gemessene Verbesserung. Bestätigen Sie Rüstdefinition, Anlaufausschuss, Reinigung, Qualitätsfreigabe und Bedienerverfügbarkeit. Wer interne Stillstandszeit spart, aber Arbeit auf eine bereits überlastete gemeinsame Bedienperson verlagert, schafft möglicherweise nicht die hier angenommene nutzbare Kapazität.
- Den wiederkehrenden Mix festlegen
Produkte, Bedarfsraten, Bearbeitungszeiten und vollständige zyklische Reihenfolge auflisten.
- Bearbeitungs- und Rüstbedarf berechnen
Rückwechsel und noch nicht berücksichtigte Verluste einbeziehen.
- Intervallvorschläge prüfen
Die vollständige Zyklusbelastung mit verfügbarer Zeit, Beständen und Fälligkeiten vergleichen.
- Das gewählte Produktrad validieren
Realistische Streuung und Änderungen prüfen, bevor die Freigaberegel festgelegt wird.
Bestände und reihenfolgeabhängige Rüstzeiten berücksichtigen
Bei gleichmäßigem Bedarf führt Produktion alle zwei Tage in der Regel zu einem anderen Bestandsverlauf zwischen den Produktionsläufen als tägliche Produktion. Behaupten Sie nicht, kürzere Wiederholung beseitige Sicherheitsbestand, Mindestlose oder Bedarfsschwankungen.
Dauert A nach B kürzer als B nach A, bewahren Sie die tatsächliche Rüstmatrix auf. Ändert sich der Bedarf, rechnen Sie das Produktrad neu, statt nur seine Form zu erhalten. Nutzen Sie Produktionsreihenfolgeplanung für die detaillierte Zeitplanung und die Kanban-Dimensionierung für einen eigenständigen Nachschubkreislauf.
Das Produktrad als geprüfte Regel statt als dekorative Grafik nutzen
Bewahren Sie Bedarfsstand, Zeitbeobachtungen, Rüstmatrix und Ausnahmen zusammen mit dem gewählten Intervall auf. Prüfen Sie verpasste Nachschübe und verspätete Aufträge, um zu erkennen, ob die Regel weiterhin passt.
Der Download enthält beide Produktradvorschläge und Felder für eigene Eingaben. Die zusammengefasste Rechnung allein validiert weder eine Simulation noch ein Lieferversprechen.
Ein ergänzendes Beispiel von Abolfazl
Die Planungsentscheidung nach dem verkürzten Rüsten verfolgen.
Auf Englisch im persönlichen Blog von Gründer Abolfazl. Ergänzende Lektüre, keine unabhängige technische Quelle.
Praxis-Checkliste
- Jedes Produkt des Intervalls benennen.
- Einheiten von Bedarf und verfügbarer Zeit angeben.
- Produktspezifischen Bearbeitungsbedarf berechnen.
- Jeden zyklischen Wechsel einschließlich Rückkehr zählen.
- Verlustannahmen konsistent halten.
- Reihenfolge, Bestände und Fälligkeiten prüfen.
- Vorgeschlagene Rüsteinsparungen als bedingt kennzeichnen.
- Das Produktrad nach Bedarfs- oder Prozessänderungen erneut prüfen.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.