
Prüfen Sie die Produktionskapazität, indem Sie den geplanten Produktmix in Stunden je kritischer Ressource umrechnen und diese mit den im selben Zeitraum verfügbaren Stunden vergleichen. Berücksichtigen Sie Rüstzeiten, Ausbeuteannahmen und qualifiziertes Personal, ohne denselben Verlust zweimal abzuziehen. Die grobe Kapazitätsplanung, auch Rough-Cut Capacity Planning oder RCCP genannt, prüft die Plausibilität eines Hauptproduktionsplans. Sie beweist noch keine ausführbare Auftragsfolge. Dieses fiktive Wochenbeispiel zeigt, warum ein gemeinsamer Auslastungswert den Fehlbedarf einer einzelnen Maschine unterschätzt.
Einen Produktmix in Stunden je Ressource umrechnen.
Kalenderzeit, nutzbare Kapazität und Belastung konsistent behandeln.
Eine Überlastung vor der Zusage des Detailplans erkennen.
Dieselbe Woche und klare Ressourcengrenzen verwenden
ASCM beschreibt Kapazitätsmanagement auf mehreren Planungsebenen, darunter die grobe Kapazitätsplanung und die detaillierte Kapazitätsbedarfsplanung. Der grobe Abgleich prüft wichtige Ressourcen gegen einen vorgeschlagenen Produktionsplan. Beginnen Sie damit, bevor Sie eine Auftragsreihenfolge festlegen.
Eine Maschinenstunde und eine Personenstunde sind unterschiedliche Ressourcen. Zwei parallel laufende Maschinen können sich eine Bedienperson teilen; diese kann aber nicht zwei manuelle Tätigkeiten gleichzeitig ausführen. Legen Sie Schichtbesetzung, geplante Instandhaltung und notwendige Qualifikationen ausdrücklich fest. Die Linienabstimmung beantwortet später die Frage der Aufgabenverteilung.
Den Produktmix in Stunden umrechnen
In dieser illustrativen Woche verlangt der Plan 600 Gutteile A und 400 Gutteile B. A benötigt je Einheit 2 Minuten an der Presse und 1 Minute in der Montage; B braucht 4 Pressenminuten und 3 Montageminuten. Die angegebenen Zeiten sind Planwerte je akzeptiertem Teil einschließlich der angenommenen normalen Verluste. Erhöhen Sie sie nicht ein zweites Mal um die Ausbeuteverluste.
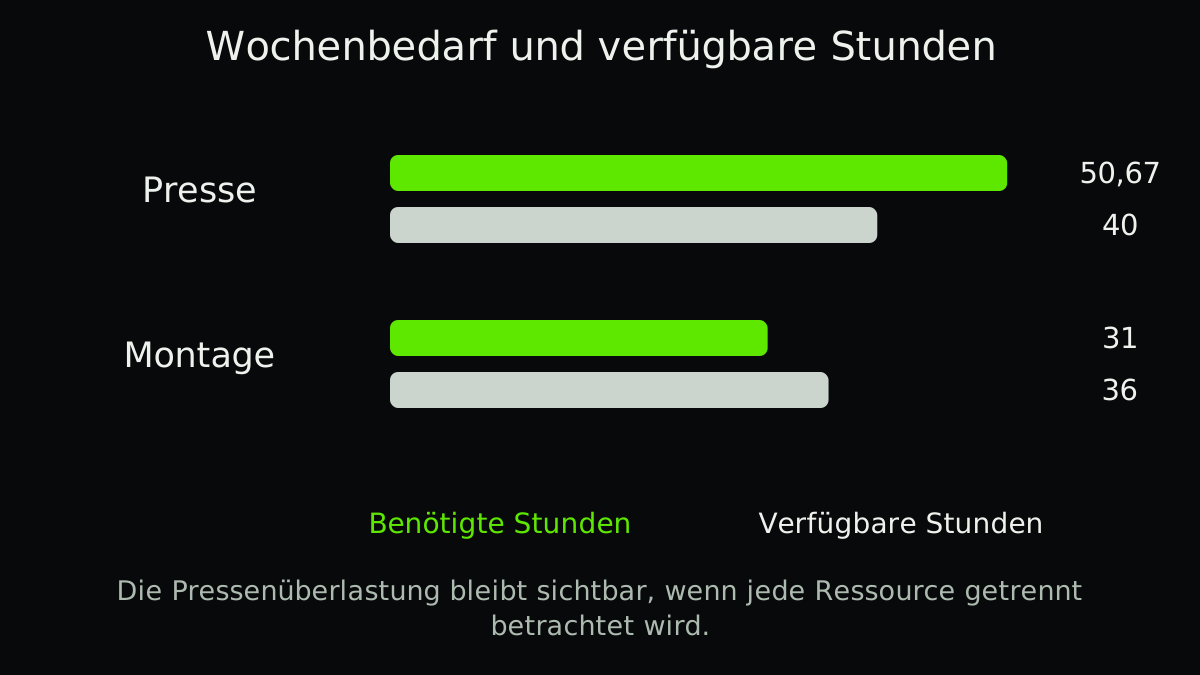
Die Presse benötigt zwei Rüstvorgänge zu je 2 Stunden, die Montage insgesamt 1 Stunde. Der Pressenbedarf beträgt 600 × 2 / 60 + 400 × 4 / 60 + 4 = 50,67 Stunden. Die Montage benötigt 600 × 1 / 60 + 400 × 3 / 60 + 1 = 31 Stunden.
Verwenden Sie entweder ausdrücklich berechnete Bruttomengen und Zeiten des ersten Durchlaufs oder einen dokumentierten effektiven Planwert. Eine Mischung kann Verluste doppelt zählen.
| Ressource | Bearbeitungsbedarf | Rüstbedarf | Gesamtbedarf | Verfügbar |
|---|---|---|---|---|
| Presse | 46,67 h | 4 h | 50,67 h | 40 h |
| Montage | 30 h | 1 h | 31 h | 36 h |
Die einzelne Überlastung vor dem Gesamtwert finden
Der Presse fehlen 10,67 Stunden. In der Montage bleiben nach diesem Wochenmodell 5 Stunden unbelegt. Ein gemeinsamer Prozentwert unterschätzt den Fehlbedarf der Presse und zeigt nicht, wo er entsteht. Freie Montagestunden werden nicht zu Pressenstunden.
Bleibt A bei 600 Einheiten, verbraucht es 20 Pressenstunden. Nach 4 Rüststunden bleiben von den 40 Pressenstunden noch 16 für B. Bei 4 Minuten je B-Teil reichen sie für 240 B-Einheiten. Damit liegen 160 der nachgefragten 400 B-Einheiten außerhalb des Plans. Das ist eine zusammengefasste Machbarkeitsprüfung, keine kaufmännische Empfehlung, A zu bevorzugen.
Alternativen mit ihren tatsächlichen Grenzen prüfen
Mögliche Reaktionen sind ein anderer Produktmix, ein geändertes Lieferversprechen, qualifiziert besetzte Überstunden, ein anderer freigegebener Fertigungsweg oder kürzere Rüstzeiten. Für jede Option müssen Material, Personal, Werkzeuge und Qualität gesondert geprüft werden. Eine freie Maschine, auf der das benötigte Werkzeug nicht eingesetzt werden kann, liefert für diesen Auftrag keine nutzbare Kapazität.
Beschreiben die Eingabezeiten stattdessen den ersten Durchlauf, rechnen Sie die Mengen mit einem offengelegten Arbeitsplan- und Ausbeutemodell hoch. Gutteilebedarf geteilt durch Ausbeute kann für eine stabile Einzelstufe hilfreich sein. Mehrstufiger Ausschuss und Nacharbeit benötigen jedoch eigene Ressourcendurchläufe. Lesen Sie den Artikel zur durchgängigen Erstpassausbeute, bevor Sie mittlere Ausbeuten in eine Kapazitätszusage umrechnen.
- Den Bedarfsstand festhalten
Mengen, Fälligkeitszeitraum und Definition eines akzeptierten Teils zusammen dokumentieren.
- Jede Ressource einzeln belasten
Bearbeitungszeiten je Fertigungsweg, Rüstvorgänge und ausdrückliche Verlustannahmen verwenden.
- Verfügbare Stunden ermitteln
Bekannte nicht nutzbare Zeit einmal abziehen und qualifizierte Besetzung prüfen.
- Überlastungen auflösen
Tatsächliche Alternativen vergleichen, bevor der Detailplan freigegeben wird.
Nach dem groben Abgleich die Auftragsfolge prüfen
Wochenstunden zeigen nicht, ob Material erst am Donnerstag ankommt, zwei Aufträge gleichzeitig dieselbe Vorrichtung brauchen oder beim Maschinenwechsel eine Bedienperson verfügbar ist. Überführen Sie den mengenmäßig machbaren Plan in die Produktionsplanung mit Auftragsreihenfolge und prüfen Sie diese Überschneidungen.
Halten Sie Rüstannahmen je Reihenfolge oder Produktfamilie fest. Erfordert ein veränderter Mix einen zusätzlichen Reinigungszyklus, reichen die bisherigen 4 Rüststunden an der Presse womöglich nicht mehr. Machen Sie eine unveränderte Annahme sichtbar, statt den überarbeiteten Plan stillschweigend für machbar zu erklären.
Lieferzusage und Modellstand gemeinsam festhalten
Die Vorlage enthält den fiktiven Bedarf, Bearbeitungs- und Rüstzeiten sowie verfügbare Stunden und Felder für Ihre eigene Prüfung. Vergleichen Sie das spätere Produktionsergebnis mit den Planannahmen. So erkennen Sie, welcher Planwert überprüft werden muss.
Die Kapazitätsrechnung ist ein erster Abgleich. Ein Modell muss geprüft werden, bevor daraus Lieferzusagen entstehen.
Ein ergänzendes Beispiel von Abolfazl
Einzelne Stationszyklen statt nur den Mittelwert mit dem Bedarf vergleichen.
Auf Englisch im persönlichen Blog von Gründer Abolfazl. Ergänzende Lektüre, keine unabhängige technische Quelle.
Praxis-Checkliste
- Bedarfsmengen und Planungswoche festlegen.
- Kritische Maschinen und qualifiziertes Personal bestimmen.
- Einheitliche Zeiteinheiten verwenden.
- Offenlegen, ob die Zeiten normale Verluste bereits enthalten.
- Tatsächliche Rüstvorgänge zählen.
- Bekannte nicht nutzbare Zeit nur einmal abziehen.
- Überlastungen jeder Ressource getrennt auflösen.
- Material und Reihenfolge vor einer Terminzusage prüfen.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.