
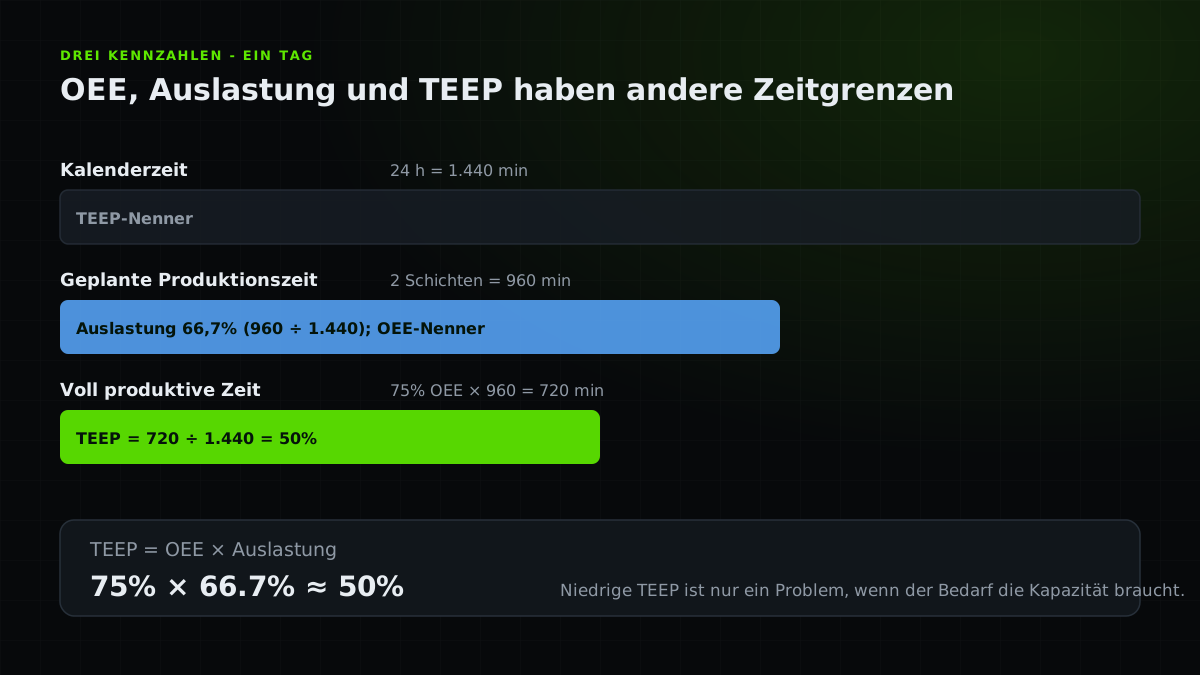
OEE beschreibt Verluste innerhalb der geplanten Produktionszeit. Zeitliche Auslastung beschreibt hier den geplanten Anteil an der Kalenderzeit. TEEP verbindet beide: TEEP = OEE × Auslastung und vergleicht vollständig produktive Zeit mit der gesamten Kalenderzeit. Eine Linie mit zwei Acht-Stunden-Schichten am Tag und 75% OEE hat rund 66,7% Auslastung und 50% TEEP. Niedriges TEEP ist nicht automatisch schlecht. Prüfen Sie zuerst, ob der Bedarf die ungenutzte Kapazität überhaupt benötigt.
Alle drei Kennzahlen für denselben Tag berechnen.
Kennzahlen passenden Entscheidungsfragen zuordnen.
Auslastung nicht zum Selbstzweck machen.
Drei Kennzahlen mit verschiedenen Zeitbezügen
Die Kennzahlen verwenden verschiedene Nenner. OEE betrachtet die geplante Produktionszeit. Zeitliche Auslastung vergleicht diese mit dem Kalender. TEEP, Total Effective Equipment Performance, setzt die Gutmenge bei Idealrate zur gesamten Kalenderzeit ins Verhältnis.
Unternehmen definieren Auslastung unterschiedlich. Nennen Sie Ihre Definition. Hier gilt: geplante Produktionszeit ÷ Kalenderzeit.
- OEE: Verluste innerhalb der geplanten Produktionszeit.
- Zeitliche Auslastung: Für Fertigung geplanter Anteil der Kalenderzeit.
- TEEP: vollständig produktive Zeit ÷ Kalenderzeit, gleich OEE × zeitlicher Auslastung.
OEE findet Verluste in der Planzeit. Auslastung zeigt den geplanten Zeitanteil. TEEP beschreibt das rechnerische Potenzial über die gesamte Kalenderzeit.
Ein Tagesbeispiel
Fiktives Beispiel: Eine Linie verfügt am Tag über 1.440 Kalenderminuten. Geplant sind zwei Acht-Stunden-Schichten, also 960 Minuten. Mit 75% OEE entstehen daraus 720 vollständig produktive Minuten.
Auslastung ist 960 ÷ 1.440 = 66,7% gerundet. TEEP beträgt genau 720 ÷ 1.440 = 50%. Mit dem gerundeten Anteil ergibt 75% × 66,7% ungefähr 50%; für die genaue Rechnung bleiben die ungerundeten Werte erhalten.
Welche Frage welche Kennzahl beantwortet
Eine Kennzahl hilft, wenn sie eine Entscheidung unterstützt. Die Tabelle ordnet Fragen zu und benennt auch die Frage, die keine Kennzahl allein beantwortet.
| Frage | Kennzahl |
|---|---|
| Warum verliert geplante Fertigung Zeit oder Menge? | OEE |
| Planen wir genug der verfügbaren Anlagenzeit ein? | Zeitliche Auslastung |
| Welches rechnerische produktive Potenzial besteht über alle Stunden? | TEEP |
| Erhöht gewonnene Kapazität die Kundenmenge? | Keine allein. Den Systemengpass untersuchen. |
Niedriges TEEP mit dem Bedarf abgleichen
Braucht der Bedarf nur eine Schicht, ist freie Kalenderzeit eine bewusste Entscheidung. Zusätzliche Arbeit nur für einen höheren Auslastungswert erzeugt womöglich unverkäuflichen Bestand. TEEP hilft eher bei Investitionen: Prüfen Sie vor einer zweiten Linie die ungenutzte produktive Zeit der ersten.
Nutzen Sie OEE für Verluste in der Planzeit und den Engpass für deren Wirkung. Engpasstheorie und Engpassanalyse zeigen das Vorgehen.
- Bedarf
Wie viel Gutmenge benötigt der Kunde?
- Kapazität
Wie viel kann der Engpass in der geplanten Zeit fertigen?
- Verlust
Welche OEE-Verluste verhindern die erforderliche Menge?
- Kalender
Erst danach prüfen, ob zusätzliche Planzeit ihre Kosten rechtfertigt.
Wann die Kennzahlen irreführen
OEE wird irreführend, wenn umdefinierte Planzeit den Wert verschönert. Auslastung täuscht, wenn Maschinen bloß Bestand erzeugen. TEEP als Ziel für eine Ressource ohne Bedarf kann unnötige Schichten fördern.
Zeigen Sie daneben Engpassdurchsatz, Durchlaufzeit und Termintreue. Der Artikel zu Kennzahlen der operativen Exzellenz verbindet sie in einer Hierarchie.
Praxis-Checkliste
- Die verwendete Auslastungsdefinition nennen.
- OEE nur innerhalb geplanter Produktionszeit berechnen.
- TEEP auf die gesamte Kalenderzeit beziehen.
- Bedarf prüfen, bevor freie Kalenderzeit als Verlust gilt.
- TEEP für Kapazitätsentscheidungen statt Schichtziele nutzen.
- Vor der Verlustwahl den Engpass prüfen.
- Durchsatz und Lieferung neben allen drei Kennzahlen zeigen.
- Werke mit unterschiedlichen Planzeitdefinitionen nicht direkt vergleichen.
Häufige Fragen
Häufige Fragen
Quellen und Vertiefung
Maßgebliche Referenzen für Recherche und Prüfung dieses Leitfadens.